



ASTM A234 WP؛ معرفی گریدهای آلیاژی و کاربردها
فولاد ASTM A234 WP؛ بررسی تخصصی گریدهای آلیاژی WP1، WP5، WP9، WP11، WP12، WP22، WP23، WP91 و WP92
مقدمه
در خطوط لوله صنعتی که در معرض دماهای بالا، فشار عملیاتی قابلتوجه و تنشهای حرارتی مداوم قرار دارند، انتخاب جنس اتصالات اهمیت زیادی دارد. در چنین شرایطی، استفاده از فولادهای کربنی معمولی همیشه پاسخگوی الزامات طراحی نیست و ممکن است به فولادهای آلیاژی با مقاومت بهتر در برابر دمای بالا، اکسیداسیون یا افت خواص مکانیکی در سرویس طولانیمدت نیاز باشد.
استاندارد ASTM A234/A234M الزامات مربوط به اتصالات فولاد کربنی و فولاد آلیاژی ساختهشده به روشهای کارپذیری گرم و سرد را برای کاربردهای لولهکشی تحت فشار و تجهیزات مرتبط، در دماهای متوسط و بالا مشخص میکند. این استاندارد طیف متنوعی از گریدها را در بر میگیرد که هرکدام ترکیب شیمیایی، خواص مکانیکی و الزامات عملیات حرارتی ویژهای دارند.
در این مقاله، گریدهای آلیاژی ASTM A234 شامل WP1، WP5، WP9، WP11، WP12، WP22، WP23، WP91 و WP92 را از نظر ترکیب آلیاژی، ویژگیهای فنی، کاربرد و نکات مهم در انتخاب و خرید بررسی میکنیم. در پتروفیتینگ، توجه به گرید دقیق متریال، استاندارد ساخت و مدارک فنی اتصالات آلیاژی، بخش مهمی از فرایند انتخاب محصول متناسب با نیاز خطوط لوله صنعتی محسوب میشود.
استاندارد ASTM A234 چیست؟
ASTM A234 یکی از استانداردهای شناختهشده برای تولید اتصالات فولادی مورد استفاده در خطوط لوله صنعتی است. این استاندارد الزامات مرتبط با ترکیب شیمیایی، خواص مکانیکی، ساخت، عملیات حرارتی و آزمونهای موردنیاز را تعیین میکند.
اتصالات ساختهشده بر اساس این استاندارد، بسته به نوع طراحی و محصول، میتوانند شامل موارد زیر باشند:
-
زانویی فولادی (Elbow)
-
سهراهی فولادی (Tee)
-
تبدیل فولادی هممرکز و غیرهممرکز (Reducer)
-
کپ فولادی (Cap)
-
سایر اتصالات مشمول استانداردهای ابعادی و ساخت مربوطه
استاندارد ASTM A234 را باید از استانداردهای ابعادی تفکیک کرد. برای مثال، ASTM A234 الزامات مواد را مشخص میکند، درحالیکه ASME B16.9 الزامات ابعادی و تلرانسهای اتصالات لببهلب جوشی را پوشش میدهد.
بنابراین، در سفارش یک اتصال صنعتی باید هم گرید متریال و هم استاندارد ابعادی و الزامات طراحی خط لوله مشخص باشد.
گریدهای آلیاژی ASTM A234 چه تفاوتی دارند؟
گریدهای آلیاژی این استاندارد با استفاده از عناصر آلیاژی مانند کروم، مولیبدن، تنگستن و عناصر ریزآلیاژی طراحی شدهاند. نقش این عناصر یکسان نیست و مقدار هرکدام بر رفتار فولاد در دماهای بالا، مقاومت به اکسیداسیون، استحکام و پایداری ساختار متالورژیکی تأثیر میگذارد.
بهطور کلی:
-
مولیبدن (Mo): به بهبود استحکام در دماهای بالا و مقاومت به خزش کمک میکند.
-
کروم (Cr): مقاومت در برابر اکسیداسیون دمای بالا را بهبود میدهد و در فولادهای کروممولیبدن نقش مهمی در عملکرد حرارتی دارد.
-
تنگستن (W): در برخی فولادهای پیشرفته مانند WP23 و WP92 برای بهبود خواص دمای بالا به کار میرود.
-
وانادیم و نیوبیوم (V و Nb): در گریدهایی مانند WP91 و WP92 در کنترل ساختار و بهبود خواص خزشی نقش دارند.
-
نیتروژن (N): در برخی فولادهای پیشرفته به پایداری و استحکام ساختار در دماهای بالا کمک میکند.
وجود عناصر آلیاژی بهتنهایی تضمینکننده عملکرد مناسب نیست. ترکیب شیمیایی، فرآیند ساخت، عملیات حرارتی، ضخامت، شرایط سرویس و کیفیت جوشکاری باید بهصورت یک مجموعه ارزیابی شوند.
معرفی گریدهای ASTM A234 WP
۱. فولاد ASTM A234 WP1
گرید WP1 از فولادهای کمآلیاژ مولیبدندار است و در خانواده فولادهای مقاوم به دما قرار میگیرد. این گرید در برخی خطوط لوله صنعتی و سامانههای حرارتی مورد استفاده قرار میگیرد که به خواص مناسب در دمای بالا نیاز دارند.
ویژگیهای مهم WP1:
-
آلیاژ اصلی شاخص: مولیبدن
-
کاربرد در برخی خطوط انتقال سیال گرم و تجهیزات حرارتی
-
نیازمند کنترل ترکیب شیمیایی و عملیات حرارتی مطابق استاندارد
-
انتخاب آن باید با شرایط طراحی و دمای واقعی کارکرد مطابقت داشته باشد
WP1 را نباید صرفاً به دلیل آلیاژی بودن، جایگزین مستقیم WP11 یا سایر گریدهای کروممولیبدن در نظر گرفت. انتخاب نهایی باید بر اساس مشخصات طراحی و استاندارد حاکم بر پروژه انجام شود.
۲. فولاد ASTM A234 WP5
WP5 یک فولاد آلیاژی کروممولیبدن است که بهطور معمول در دسته فولادهای دارای حدود ۵ درصد کروم اسمی قرار میگیرد.
وجود کروم و مولیبدن باعث میشود این گرید برای برخی کاربردهای دمای بالا، بهویژه در صنایع پالایشگاهی و پتروشیمی، مورد توجه قرار گیرد.
ویژگیهای مهم WP5:
-
کروم اسمی در محدوده تقریبی ۴ تا ۶ درصد
-
مولیبدن در محدوده تقریبی ۰٫۴۴ تا ۰٫۶۵ درصد
-
مناسب برای برخی خطوط فرآیندی گرم و تجهیزات حرارتی
-
حساس به انتخاب صحیح عملیات حرارتی و کنترل کیفیت ساخت
WP5 در پروژههایی استفاده میشود که خواص دمای بالا و مقاومت در برابر اکسیداسیون اهمیت دارند. بااینحال، مقاومت به خوردگی آن به شرایط سیال وابسته است و نباید آن را فولاد زنگنزن یا مقاوم در برابر تمام محیطهای خورنده دانست.
۳. فولاد ASTM A234 WP9
گرید WP9 از خانواده فولادهای آلیاژی با کروم بالا و مولیبدن است. ترکیب اسمی آن معمولاً در محدوده ۸ تا ۱۰ درصد کروم و ۰٫۹ تا ۱٫۱ درصد مولیبدن قرار میگیرد.
این ترکیب برای کاربردهایی طراحی شده است که رفتار فولاد در دماهای بالا و مقاومت به اکسیداسیون اهمیت دارد.
ویژگیهای مهم WP9:
-
کروم بیشتر از گریدهایی مانند WP5 و WP11
-
وجود مولیبدن برای کمک به استحکام دمای بالا
-
کاربرد در برخی خطوط فرآیندی گرم و پالایشگاهی
-
ضرورت رعایت الزامات عملیات حرارتی و جوشکاری متناسب با گرید
در انتخاب WP9، تنها درصد کروم نباید معیار تصمیمگیری باشد. شرایط محیطی، احتمال خوردگی، چرخههای حرارتی و سازگاری با لوله و سایر اجزای خط نیز باید بررسی شوند.
۴. فولاد ASTM A234 WP11
WP11 از گریدهای پرکاربرد فولاد کروممولیبدن در خطوط لوله دمای بالا است. ترکیب آن معمولاً شامل حدود ۱ تا ۱٫۵ درصد کروم و ۰٫۴۴ تا ۰٫۶۵ درصد مولیبدن است؛ محدوده دقیق به الزامات گرید و کلاس مربوط بستگی دارد.
ویژگیهای مهم WP11:
-
ترکیب کروممولیبدن برای کاربردهای دمای بالا
-
استفاده در خطوط بخار و برخی فرآیندهای پالایشگاهی
-
کاربرد در تجهیزات نیروگاهی و پتروشیمی
-
نیاز به کنترل دقیق عملیات حرارتی و فرآیند جوشکاری
گرید WP11 در کلاسهای مختلفی عرضه میشود. بنابراین، ذکر WP11 بهتنهایی ممکن است برای سفارش فنی کافی نباشد و باید کلاس موردنیاز نیز از روی مشخصات پروژه تعیین شود.
۵. فولاد ASTM A234 WP12
WP12 یکی دیگر از فولادهای آلیاژی کروممولیبدن است که برای کاربردهای حرارتی و صنعتی مشخصی استفاده میشود.
این گرید از نظر خانواده آلیاژی به برخی فولادهای مقاوم به دما نزدیک است، اما تفاوت در ترکیب شیمیایی، کلاس و خواص موردنیاز باعث میشود نتوان آن را بدون بررسی مدارک فنی جایگزین WP11 یا گریدهای دیگر کرد.
ویژگیهای مهم WP12:
-
فولاد آلیاژی کروممولیبدن
-
کاربرد در برخی خطوط لوله و تجهیزات حرارتی
-
نیازمند بررسی کلاس و الزامات مکانیکی
-
اهمیت کنترل عملیات حرارتی و گواهی متریال
هنگام خرید WP12 باید گرید و کلاس دقیق محصول با مشخصات فنی سفارش تطبیق داده شود؛ بهخصوص در پروژههایی که لوله، اتصال و سایر اجزا باید با یکدیگر هماهنگ باشند.
۶. فولاد ASTM A234 WP22
WP22 از فولادهای کروممولیبدن با حدود ۱٫۹ تا ۲٫۶ درصد کروم و ۰٫۸۷ تا ۱٫۱۳ درصد مولیبدن است.
این ترکیب در مقایسه با بسیاری از فولادهای کمآلیاژ، برای برخی کاربردهای دمای بالاتر و سرویسهای حرارتی سنگین مناسب است.
ویژگیهای مهم WP22:
-
کروم اسمی حدود ۲٫۲۵ درصد
-
مولیبدن اسمی حدود ۱ درصد
-
کاربرد در خطوط بخار، نیروگاهها و واحدهای پالایشگاهی
-
اهمیت عملیات حرارتی، کنترل سختی و کیفیت جوش
WP22 در کلاسهای مختلف تولید میشود و تفاوت کلاس میتواند بر الزامات خواص مکانیکی و ساخت تأثیر بگذارد. بنابراین، در سفارش باید کلاس موردنیاز بهصورت روشن ذکر شود.
۷. فولاد ASTM A234 WP23
WP23 یکی از گریدهای تخصصیتر فولادهای آلیاژی برای کاربردهای دمای بالاست. این گرید از خانواده فولادهای کرومتنگستن بوده و با طراحی آلیاژی متفاوت از گریدهای متداول کروممولیبدن شناخته میشود.
در ترکیب این خانواده، کروم، تنگستن و عناصر آلیاژی دیگر برای بهبود عملکرد در شرایط حرارتی خاص به کار میروند.
ویژگیهای مهم WP23:
-
طراحی آلیاژی ویژه برای کاربردهای دمای بالا
-
تفاوت در ترکیب آلیاژی با گریدهایی مانند WP11 و WP22
-
کاربردهای تخصصی در برخی سامانههای حرارتی و نیروگاهی
-
نیاز به بررسی دقیق استاندارد، شرایط عملیات حرارتی و الزامات ساخت
WP23 را نباید صرفاً به دلیل استفاده از تنگستن، در همه شرایط برتر از WP22 یا WP91 دانست. مقایسه باید بر اساس دمای طراحی، فشار، عمر مورد انتظار، شرایط خزش و الزامات کد طراحی انجام شود.
۸. فولاد ASTM A234 WP91
WP91 یکی از گریدهای پیشرفته فولاد کروممولیبدن اصلاحشده است که با افزودن عناصر آلیاژی مانند وانادیم، نیوبیوم و نیتروژن برای بهبود عملکرد در دمای بالا طراحی شده است.
ترکیب اسمی این گرید معمولاً حدود ۸ تا ۹٫۵ درصد کروم و ۰٫۸۵ تا ۱٫۰۵ درصد مولیبدن دارد. عملکرد آن بهشدت به فرآیند تولید و عملیات حرارتی کنترلشده وابسته است.
ویژگیهای مهم WP91:
-
استحکام و عملکرد خزشی مناسب در کاربردهای طراحیشده
-
استفاده در برخی خطوط بخار نیروگاهی و سامانههای حرارتی پیشرفته
-
حساسیت بالا به عملیات حرارتی و کنترل فرآیند جوشکاری
-
نیاز به رعایت دقیق الزامات فنی و بازرسی پروژه
در کاربردهای WP91، کنترل عملیات حرارتی پس از جوشکاری (PWHT)، انتخاب روش جوشکاری و بررسی مدارک فنی اهمیت ویژهای دارد. اجرای نامناسب این مراحل میتواند خواص مورد انتظار متریال را کاهش دهد.
۹. فولاد ASTM A234 WP92
WP92 نیز از فولادهای پیشرفته کرومدار مقاوم به دمای بالا است. این گرید با استفاده از عناصر آلیاژی مانند تنگستن و عناصر ریزآلیاژی برای بهبود خواص دمای بالا و مقاومت به خزش طراحی شده است.
WP92 از نظر طراحی آلیاژی با WP91 تفاوت دارد و نمیتوان این دو را صرفاً بر اساس درصد کروم یا استحکام در دمای محیط مقایسه کرد.
ویژگیهای مهم WP92:
-
آلیاژ پیشرفته کرومدار با تنگستن
-
کاربرد در برخی سامانههای بخار و نیروگاهی با شرایط حرارتی سنگین
-
وابستگی زیاد خواص نهایی به عملیات حرارتی و کنترل ساخت
-
نیازمند بررسی دقیق سازگاری با لوله، روش جوشکاری و الزامات طراحی
انتخاب WP92 باید بر اساس محاسبات و الزامات طراحی انجام شود؛ استفاده از آن بهعنوان جایگزین مستقیم WP91 بدون بررسی فنی توصیه نمیشود.
جدول مقایسه گریدهای ASTM A234 WP
| گرید | خانواده آلیاژی شاخص | کاربردهای معمول |
|---|---|---|
| WP1 | مولیبدندار | برخی خطوط لوله و تجهیزات حرارتی |
| WP5 | کروممولیبدن، حدود ۵٪ کروم | خطوط فرآیندی گرم و پالایشگاه |
| WP9 | کروممولیبدن، حدود ۹٪ کروم | برخی سرویسهای دمای بالا |
| WP11 | کروممولیبدن | خطوط بخار و صنایع فرآیندی |
| WP12 | فولاد آلیاژی کروممولیبدن | برخی خطوط و تجهیزات حرارتی |
| WP22 | حدود ۲٫۲۵٪ کروم و ۱٪ مولیبدن | نیروگاه، بخار و پالایشگاه |
| WP23 | فولاد آلیاژی کرومتنگستن | کاربردهای تخصصی دمای بالا |
| WP91 | کروممولیبدن اصلاحشده با عناصر ریزآلیاژی | سامانههای حرارتی پیشرفته |
| WP92 | کرومتنگستن با عناصر آلیاژی | برخی کاربردهای پیشرفته نیروگاهی |
این جدول برای آشنایی اولیه است؛ محدوده واقعی کاربرد هر گرید باید از کد طراحی، مشخصات پروژه، خواص مجاز در دمای کار و نسخه استاندارد مورد استفاده استخراج شود.
نقش عملیات حرارتی در اتصالات ASTM A234
عملیات حرارتی در اتصالات آلیاژی اهمیت زیادی دارد؛ زیرا ساختار متالورژیکی و خواص مکانیکی نهایی تنها به ترکیب شیمیایی وابسته نیستند.
بسته به گرید، کلاس، روش تولید و الزامات نسخه استاندارد، ممکن است عملیات حرارتی مشخصی مانند نرمالهکردن، تمپرکردن یا عملیات حرارتی ترکیبی موردنیاز باشد.
در گریدهای پیشرفته مانند WP91 و WP92، کنترل دقیق سیکل حرارتی اهمیت بیشتری دارد. در این محصولات، ثبت سوابق عملیات حرارتی و اطمینان از انطباق آن با الزامات فنی پروژه ضروری است.
هنگام خرید اتصالات آلیاژی، موارد زیر باید بررسی شوند:
-
انطباق عملیات حرارتی با گرید و کلاس سفارش
-
وجود سوابق و مدارک قابل ردیابی
-
نتایج آزمونهای موردنیاز استاندارد
-
الزامات ویژه پروژه درباره سختی، بازرسی و آزمونهای تکمیلی
-
سازگاری متریال اتصال با لوله و سایر اجزای خط
کاربرد اتصالات ASTM A234 WP در صنایع مختلف
صنایع نفت و گاز
در برخی خطوط فرآیندی و انتقال سیالات گرم، اتصالات آلیاژی برای هماهنگی با شرایط طراحی و جنس لوله به کار میروند. انتخاب گرید باید با دما، فشار، ترکیب سیال و الزامات خوردگی مطابقت داشته باشد.
پالایشگاهها و صنایع پتروشیمی
واحدهای پالایشگاهی و پتروشیمی ممکن است خطوطی با دماهای بالا و چرخههای حرارتی متفاوت داشته باشند. گریدهای مختلف ASTM A234 برای شرایط طراحی متفاوت به کار میروند و انتخاب آنها باید بر اساس مشخصات فرآیند انجام شود.
نیروگاهها
در خطوط بخار و سامانههای حرارتی نیروگاهی، گریدهایی مانند WP11، WP22، WP91 و WP92 ممکن است در کاربردهای متناسب با طراحی مورد استفاده قرار گیرند. شرایط خزش، عمر طراحی، جوشکاری و عملیات حرارتی در این کاربردها اهمیت ویژهای دارد.
صنایع حرارتی و تجهیزات تحت فشار
در برخی تجهیزات صنعتی و سامانههای تحت فشار، استفاده از اتصالات آلیاژی میتواند به حفظ خواص موردنیاز در دمای بالا کمک کند؛ مشروط بر آنکه متریال با کد طراحی و شرایط واقعی کار سازگار باشد.
تفاوت ASTM A234 با ASTM A335
یکی از پرسشهای رایج در خرید فولادهای آلیاژی، تفاوت ASTM A234 و ASTM A335 است.
-
ASTM A234: استاندارد مربوط به اتصالات فولاد کربنی و آلیاژی برای سرویس دماهای متوسط و بالا است.
-
ASTM A335: استاندارد مربوط به لولههای فولادی آلیاژی فریتی بدون درز برای سرویس دمای بالا است.
در یک خط لوله ممکن است لولهای با گریدی از ASTM A335 و اتصالاتی با گرید متناظر از ASTM A234 استفاده شود؛ اما تطبیق گریدها باید از طریق مشخصات پروژه و مدارک فنی بررسی شود. مشابهبودن نام گریدها بهتنهایی به معنی یکسانبودن تمام الزامات نیست.
نکات مهم هنگام خرید اتصالات ASTM A234 WP
برای خرید مطمئن اتصالات آلیاژی، صرف درج نام WP11 یا WP22 روی محصول کافی نیست. پیش از سفارش باید اطلاعات زیر بررسی شود:
-
گرید و کلاس دقیق: مانند WP11 Class 1 یا WP22 Class 3، در صورت کاربرد کلاسبندی.
-
استاندارد ابعادی: برای مثال ASME B16.9 برای اتصالات لببهلب جوشی مشمول آن.
-
ابعاد و ضخامت: سایز اسمی، ضخامت دیواره و نوع اتصال باید با طراحی خط هماهنگ باشد.
-
گواهی متریال (MTC): گواهی باید امکان بررسی ترکیب شیمیایی، نتایج آزمونها و ردیابی محصول را فراهم کند.
-
عملیات حرارتی: سوابق مربوط به گرید و الزامات سفارش بررسی شود.
-
آزمونها و بازرسیها: آزمونهای تکمیلی باید مطابق استاندارد و الزامات خرید تعریف شده باشند.
-
جوشپذیری و نصب: روش جوشکاری، مواد مصرفی و عملیات حرارتی پس از جوشکاری باید برای گرید انتخابشده مناسب باشند.
در فرایند خرید اتصالات آلیاژی، پتروفیتینگ بر تطبیق گرید و کلاس محصول با مشخصات فنی پروژه، بررسی گواهی آزمون مواد (MTC) و کنترل سوابق عملیات حرارتی تأکید دارد. این موارد بهویژه برای گریدهای حساس به سیکل حرارتی و جوشکاری، مانند WP91 و WP92، اهمیت دارند. پیش از ثبت سفارش، بهتر است مشخصات محصول و مدارک موردنیاز بهصورت روشن تعیین شوند تا از مغایرت متریال با الزامات طراحی جلوگیری شود.
آیا گریدهای ASTM A234 WP برای سرویس ترش مناسب هستند؟
پاسخ به این سؤال به شرایط محیطی و الزامات استاندارد مربوط بستگی دارد. درج گرید ASTM A234 روی محصول بهتنهایی نشان نمیدهد که اتصال برای سرویس ترش یا محیط حاوی H₂S مناسب است.
در صورت وجود الزامات سرویس ترش، باید استاندارد مربوط، شرایط محیطی، سختی، فرآیند ساخت، عملیات حرارتی و مدارک فنی بررسی شوند. در صورت الزام پروژه، انطباق با NACE MR0175/ISO 15156 باید بر اساس شرایط واقعی سرویس و الزامات قابل اعمال ارزیابی شود.
بنابراین، نباید هیچیک از گریدهای WP را بدون ارزیابی فنی، بهصورت خودکار «NACE compliant» معرفی کرد.
جمعبندی
گریدهای آلیاژی ASTM A234 WP برای ساخت اتصالات مورد استفاده در خطوط لوله و تجهیزات صنعتی با شرایط دمایی متفاوت طراحی شدهاند. تفاوت در عناصر آلیاژی، خواص مکانیکی، کلاس محصول و الزامات عملیات حرارتی باعث میشود هر گرید برای کاربردهای مشخصی مناسب باشد.
WP1، WP5، WP9، WP11، WP12 و WP22 از خانوادههای شناختهشده فولادهای آلیاژی مورد استفاده در کاربردهای حرارتی هستند؛ درحالیکه WP23، WP91 و WP92 در دسته گریدهای تخصصیتر قرار میگیرند که انتخاب و ساخت آنها به کنترل دقیقتری نیاز دارد.
برای انتخاب صحیح اتصال، باید گرید، کلاس، استاندارد ابعادی، شرایط طراحی، عملیات حرارتی و گواهی متریال همزمان بررسی شوند. تصمیمگیری صرفاً بر اساس نام گرید یا درصد یک عنصر آلیاژی، روش مطمئنی برای انتخاب متریال صنعتی نیست.
پتروفیتینگ در انتخاب و تأمین اتصالات فولادی آلیاژی، بر اهمیت انطباق مشخصات محصول با شرایط واقعی سرویس و الزامات فنی پروژه تأکید دارد. بررسی دقیق گرید، کلاس، استاندارد ابعادی، گواهی متریال و سوابق عملیات حرارتی، به انتخاب آگاهانهتر اتصالات و کاهش ریسکهای فنی در بهرهبرداری از خطوط لوله صنعتی کمک میکند.
ASTM A234 WP؛ معرفی گریدهای آلیاژی و کاربردها
استاندارد ASTM A815 چیست؟ بررسی تخصصی متالورژی، فولادهای دوبلکس و سوپردوبلکس، گریدها و کاربرد اتصالات استنلس استیل
مقدمه
در صنایع نفت و گاز، پتروشیمی، پالایشگاهها، آبشیرینکنها و صنایع شیمیایی، انتخاب متریال اتصالات لولهکشی فقط بر اساس ابعاد و فشار طراحی انجام نمیشود. مقاومت در برابر خوردگی، پایداری ساختار متالورژیکی، جوشپذیری، مقاومت مکانیکی و رفتار ماده در شرایط واقعی سرویس، همگی در تعیین جنس مناسب اتصال نقش دارند.
در محیطهایی که با کلریدها، آب دریا، سیالات فرایندی خورنده یا ترکیبات شیمیایی فعال سروکار دارند، فولادهای کربنی و حتی برخی گریدهای متداول استنلس استیل آستنیتی ممکن است پاسخگوی تمام الزامات پروژه نباشند. در چنین شرایطی، فولادهای فریتی، مارتنزیتی و بهویژه فولادهای دوبلکس و سوپردوبلکس میتوانند گزینههای مهندسی مناسبی باشند؛ البته مشروط بر اینکه ترکیب شیمیایی، شرایط سرویس و الزامات طراحی با یکدیگر تطبیق داشته باشند.
استاندارد ASTM A815/A815M مشخصات فنی اتصالات فولادی زنگنزن کارشده از خانوادههای فریتی، فریتی ـ آستنیتی و مارتنزیتی را پوشش میدهد. این استاندارد برای اتصالات ساختهشده به روشهای بدون درز یا جوشی تدوین شده و الزامات مرتبط با ساخت، عملیات حرارتی، ترکیب شیمیایی و خواص مکانیکی را در چارچوب استاندارد مشخص میکند.
بر اساس اطلاعات منتشرشده از سوی ASTM International، ویرایش ASTM A815/A815M-26 در سال ۲۰۲۶ منتشر شده است. در پروژههای صنعتی، نسخه استاندارد درجشده در سفارش و قرارداد باید مبنای ارزیابی انطباق محصول قرار گیرد.
مرجع رسمی: استاندارد ASTM A815/A815M در وبسایت ASTM International
در این مقاله، استاندارد A815 را از دیدگاه مهندسی مواد و متالورژی بررسی میکنیم؛ از ساختار فازی فولادهای دوبلکس و نقش عناصر آلیاژی تا گریدهای رایج، عملیات حرارتی، جوشکاری، کنترل کیفیت و نکات مهم خرید. پتروفیتینگ بر اهمیت شناخت استانداردهای متریال، انتخاب گرید مناسب و تطبیق مشخصات فنی اتصالات با شرایط واقعی سرویس تأکید دارد.
۱. استاندارد ASTM A815 چیست؟
ASTM A815/A815M استانداردی برای اتصالات لولهکشی فولادی زنگنزن کارشده است که خانوادههای زیر را در بر میگیرد:
-
فولادهای فریتی (Ferritic Stainless Steels)
-
فولادهای فریتی ـ آستنیتی یا دوبلکس (Ferritic-Austenitic / Duplex Stainless Steels)
-
فولادهای مارتنزیتی (Martensitic Stainless Steels)
این استاندارد اتصالات بدون درز و جوشی را پوشش میدهد و باید همراه با استانداردهای عمومی مرتبط و الزامات طراحی پروژه استفاده شود. اتصالات ریختگی در محدوده این استاندارد قرار نمیگیرند.
مواد اولیه مورد استفاده در ساخت اتصالات میتوانند، مطابق الزامات قابلاعمال، از محصولات آهنگریشده، شمش یا میله، ورق و محصولات لولهای بدون درز یا جوشی تأمین شوند. روش ساخت نهایی به نوع اتصال، گرید، ابعاد و الزامات سفارش وابسته است.
تفاوت ASTM A815 با استاندارد ابعادی اتصال
یکی از نکات مهم در سفارشگذاری صنعتی، تفکیک استاندارد جنس از استاندارد ابعاد است.
| استاندارد | نقش اصلی |
|---|---|
| ASTM A815/A815M | الزامات مواد و ساخت اتصالات فولادی زنگنزن کارشده در خانوادههای تحت پوشش |
| ASTM A960/A960M | الزامات عمومی و تکمیلی مرتبط با اتصالات فولادی مشمول استانداردهای ارجاعشده |
| ASME B16.9 | ابعاد، تلرانسها و الزامات مربوط به اتصالات لببهلب جوشی کارخانهای در محدوده کاربرد استاندارد |
| ASTM A790/A790M | لولههای فولادی زنگنزن فریتی ـ آستنیتی، شامل خانواده دوبلکس |
| ASTM A182/A182M | فلنجها، اتصالات آهنگریشده و قطعات مشخصشده برای سرویس دما و فشار بالا، در محدوده این استاندارد |
| ASTM A923 | روشهای آزمون برای شناسایی فازهای بینفلزی مضر در فولادهای زنگنزن دوبلکس مشخص |
این استانداردها جایگزین یکدیگر نیستند. برای مثال، درج ASTM A815 روی یک زانویی بهتنهایی تمام اطلاعات مربوط به ابعاد، ضخامت، فشار طراحی یا الزامات بازرسی پروژه را مشخص نمیکند.
مرجع تکمیلی: ASTM A815/A815M
۲. مفهوم WP، CR و کلاسهای ساخت در ASTM A815
در ASTM A815 دو گروه عمومی برای اتصالات تعریف شدهاند: WP و CR.
کلاس WP
اتصالات کلاس WP باید با الزامات استانداردهای ارجاعشده و الزامات مربوط به رده فشار سازگار باشند. این گروه بر اساس روش ساخت و الزامات آزمون جوش، به زیرکلاسهای زیر تقسیم میشود:
-
WP-S: اتصال ساختهشده به روش بدون درز.
-
WP-W: اتصال دارای جوشهایی که جوشهای ساخت یا جوشهای مربوط به ساخت اتصال، طبق الزامات کلاس، تحت رادیوگرافی قرار گرفتهاند.
-
WP-WX: اتصالی که تمام جوشهای آن مطابق الزامات مربوط، تحت آزمون رادیوگرافی قرار گرفتهاند.
-
WP-WU: اتصالی که تمام جوشهای آن مطابق الزامات مربوط، تحت آزمون فراصوتی قرار گرفتهاند.
تفاوت این کلاسها در نوع ساخت و دامنه آزمون جوش است؛ بنابراین نباید فرض کرد هر اتصال WP بهطور خودکار بدون درز است یا تمام جوشهای آن یک نوع آزمون یکسان دارند.
کلاس CR
کلاس CR مطابق الزامات مرتبط با MSS SP-43 تولید میشود و رده فشار آن باید با الزامات مربوط به این کلاس سازگار باشد.
انتخاب بین WP و CR باید با توجه به طراحی خط، ابعاد، فشار، گرید ماده، روش ساخت و مشخصات خرید انجام شود. کلاس ساخت را نباید معادل کلاس فشاری فلنجها در نظر گرفت.
نکته مهندسی: انتخاب کلاس WP-S، WP-W، WP-WX، WP-WU یا CR باید صریحاً در سفارش فنی مشخص شود؛ بهویژه زمانی که الزامات بازرسی جوش و قابلیت ردیابی برای پروژه اهمیت بالایی دارند.
۳. متالورژی فولادهای دوبلکس؛ چرا ASTM A815 اهمیت دارد؟
مهمترین بخش متالورژیکی بسیاری از گریدهای مورد استفاده در ASTM A815، فولادهای فریتی ـ آستنیتی یا دوبلکس است.
در فولاد دوبلکس، ساختار نهایی از دو فاز اصلی تشکیل میشود:
-
فاز فریت (Ferrite یا α)
-
فاز آستنیت (Austenite یا γ)
هدف از طراحی دوبلکس، ترکیب مزایای دو فاز در یک ماده است. فریت معمولاً به استحکام و مقاومت در برابر برخی سازوکارهای ترکخوردگی کمک میکند؛ آستنیت نیز در شکلپذیری، چقرمگی و رفتار مکانیکی نقش مهمی دارد.
بااینحال، عملکرد فولاد دوبلکس فقط به وجود دو فاز وابسته نیست. نسبت فازها، ترکیب شیمیایی هر فاز، اندازه دانه، رسوبات احتمالی و سابقه حرارتی ماده نیز تعیینکنندهاند.
چرا تعادل فریت و آستنیت مهم است؟
اگر فولاد دوبلکس در محدوده مناسب ترکیب شیمیایی و عملیات حرارتی تولید شود، تعادل دو فاز میتواند خواص مطلوبی ایجاد کند.
در مقابل، افزایش بیش از حد فریت، کاهش آستنیت یا تشکیل فازهای بینفلزی نامطلوب ممکن است باعث افت چقرمگی، کاهش مقاومت به خوردگی و افزایش حساسیت به ترکخوردگی شود.
بنابراین، داشتن آنالیز شیمیایی مناسب بهتنهایی برای اثبات کیفیت متالورژیکی یک اتصال دوبلکس کافی نیست. تاریخچه حرارتی، کنترل ساخت و در صورت نیاز آزمونهای تکمیلی نیز باید بررسی شوند.
ساختار دوبلکس در مقایسه با استنلس استیل آستنیتی
فولادهایی مانند 304L و 316L عمدتاً ساختار آستنیتی دارند. در مقابل، گریدهای دوبلکس مانند S31803 و S32205 دارای ساختار فریتی ـ آستنیتی هستند.
این تفاوت ساختاری میتواند باعث شود گریدهای دوبلکس در برخی کاربردها استحکام تسلیم بالاتری از فولادهای آستنیتی متداول داشته باشند و در محیطهای مشخص، مقاومت مناسبی در برابر خوردگی حفرهای، خوردگی شکافی و ترکخوردگی تنشی ناشی از کلرید ارائه دهند.
بااینحال، دوبلکس در تمام محیطها برتر نیست. انتخاب ماده باید بر اساس ترکیب سیال، غلظت کلرید، دما، pH، سرعت جریان، شرایط رسوبگذاری و تنشهای مکانیکی انجام شود.
۴. نقش عناصر آلیاژی در فولادهای مشمول ASTM A815
ترکیب شیمیایی فولادهای زنگنزن با هدف کنترل ساختار، استحکام و رفتار خوردگی طراحی میشود. عناصر اصلی و نقش متالورژیکی آنها عبارتاند از:
کروم (Cr)
کروم عنصر اصلی ایجادکننده مقاومت به خوردگی در فولادهای زنگنزن است. این عنصر با تشکیل لایه نازک و پایدار اکسیدی روی سطح فلز، به ایجاد حالت پسیو کمک میکند.
در صورت تخریب موضعی لایه پسیو، توانایی بازپسیو شدن به شرایط محیطی و ترکیب آلیاژ وابسته است. کروم بالا بهتنهایی تضمینکننده مقاومت در برابر تمام اسیدها یا محیطهای خورنده نیست.
نیکل (Ni)
نیکل عنصر آستنیتزا است و به تشکیل و پایداری فاز آستنیت کمک میکند. در فولادهای دوبلکس، مقدار نیکل باید بهگونهای تنظیم شود که تعادل مناسب فازها پس از ساخت و عملیات حرارتی حاصل شود.
مولیبدن (Mo)
مولیبدن در بسیاری از محیطهای حاوی کلرید، مقاومت به خوردگی حفرهای و شکافی را بهبود میدهد. اثر آن به ترکیب کلی آلیاژ و شرایط محیطی وابسته است.
نیتروژن (N)
نیتروژن یکی از عناصر مهم در فولادهای دوبلکس است. این عنصر میتواند استحکام را افزایش دهد، به پایداری آستنیت کمک کند و در بهبود مقاومت به خوردگی موضعی نقش داشته باشد.
در فرآیند جوشکاری و عملیات حرارتی، کنترل نیتروژن و تعادل فازی اهمیت دارد؛ زیرا تغییرات ساختاری ممکن است خواص خوردگی و مکانیکی را تحت تأثیر قرار دهند.
کربن (C)
در بسیاری از گریدهای استنلس استیل مقاوم به خوردگی، کربن در محدوده کنترلشده نگه داشته میشود. مقدار نامناسب کربن و شرایط حرارتی نامطلوب میتواند احتمال تشکیل کاربیدهای کروم و کاهش موضعی کروم در مجاورت مرزدانهها را افزایش دهد.
مس، منگنز، سیلیسیم و سایر عناصر
عناصری مانند مس، منگنز و سیلیسیم بسته به گرید و طراحی آلیاژ، در کنترل خواص و فرآیند تولید نقش دارند. حدود مجاز هر عنصر باید از جدول ترکیب شیمیایی گرید مربوط در نسخه قراردادی استاندارد استخراج شود.
نتیجه متالورژیکی: کیفیت یک اتصال دوبلکس حاصل ترکیب شیمیایی مناسب، ساختار فازی کنترلشده، عملیات حرارتی صحیح و جلوگیری از تشکیل فازهای مضر است؛ نه صرفاً درصد بالای کروم یا مولیبدن.
۵. معرفی گریدهای مهم ASTM A815
ASTM A815 خانوادهای از گریدهای فریتی، فریتی ـ آستنیتی و مارتنزیتی را پوشش میدهد. گریدهای دقیق قابل عرضه و الزامات آنها باید با جدولهای نسخه استاندارد مورد توافق تطبیق داده شوند.
در بازار اتصالات صنعتی، گریدهای دوبلکس و سوپردوبلکس اهمیت ویژهای دارند؛ زیرا برای برخی محیطهای خورنده و کاربردهای دریایی طراحی شدهاند.
۵.۱. فولاد دوبلکس UNS S31803
S31803 یکی از گریدهای شناختهشده فولاد دوبلکس است که ترکیب آن برای دستیابی به تعادل مناسب میان فریت و آستنیت طراحی شده است.
ویژگیهای عمومی این خانواده عبارتاند از:
-
استحکام مکانیکی مناسب در مقایسه با بسیاری از فولادهای آستنیتی متداول؛
-
مقاومت مطلوب در برابر برخی انواع خوردگی موضعی در محیطهای مناسب؛
-
کاربرد در بخشی از تجهیزات فرایندی، خطوط لوله و صنایع شیمیایی؛
-
نیاز به کنترل تعادل فازی و تاریخچه حرارتی.
S31803 را نباید بدون بررسی گواهی و الزامات پروژه، معادل کامل تمام محصولات دارای نام تجاری Duplex 2205 دانست؛ زیرا حدود ترکیب شیمیایی و الزامات قراردادی ممکن است متفاوت باشند.
۵.۲. فولاد دوبلکس UNS S32205
S32205 از گریدهای پرکاربرد دوبلکس است که معمولاً با نام Duplex 2205 نیز شناخته میشود.
این گرید به دلیل ترکیب کروم، نیکل، مولیبدن و نیتروژن، در بسیاری از کاربردها تعادل مناسبی از استحکام و مقاومت به خوردگی ارائه میدهد.
کاربردهای متداول آن میتواند شامل موارد زیر باشد:
-
خطوط و تجهیزات فرایندی در صنایع نفت و گاز؛
-
برخی تجهیزات پتروشیمی؛
-
تجهیزات آب دریا و آبشیرینکنها؛
-
مخازن و خطوط انتقال سیالات خورنده؛
-
تجهیزات صنعتی در معرض محلولهای کلریدی، در محدوده مجاز سرویس.
S32205 و S31803 از نظر ترکیب شیمیایی و الزامات محصول کاملاً قابلجایگزینی فرض نمیشوند. در بسیاری از کاربردهای تجاری، محدوده ترکیب شیمیایی این دو گرید همپوشانی دارد؛ اما برای تأیید انطباق باید UNS، استاندارد محصول و گواهی آزمون بررسی شوند.
۵.۳. فولاد دوبلکس UNS S32101
S32101 که معمولاً در خانواده Lean Duplex قرار میگیرد، با هدف کاهش وابستگی به عناصر آلیاژی گرانتری مانند نیکل و مولیبدن طراحی شده است.
این گرید در برخی کاربردهای سازهای، مخازن و تجهیزات صنعتی استفاده میشود که به ترکیبی از استحکام و مقاومت به خوردگی نیاز دارند.
مقاومت واقعی آن در برابر خوردگی موضعی باید با توجه به محیط سرویس بررسی شود؛ بنابراین نباید S32101 را بدون ارزیابی فنی جایگزین مستقیم S32205 در محیطهای کلریدی سخت دانست.
۵.۴. فولاد سوپردوبلکس UNS S32750
S32750 یکی از گریدهای شناختهشده سوپردوبلکس است که معمولاً با نام Super Duplex 2507 شناخته میشود.
افزایش کنترلشده کروم، مولیبدن و نیتروژن، این خانواده را برای برخی محیطهای بسیار خورنده مناسب میکند.
کاربردهای بالقوه آن شامل موارد زیر است:
-
تجهیزات دریایی و فراساحلی؛
-
واحدهای آبشیرینکن؛
-
خطوط و تجهیزات فرایندی در معرض کلرید؛
-
تجهیزات صنعت نفت و گاز، در صورت تأیید شرایط سرویس؛
-
بخشهایی از سامانههای انتقال سیالات خورنده.
سوپردوبلکس میتواند مقاومت بسیار خوبی در برابر برخی سازوکارهای خوردگی موضعی داشته باشد، اما همچنان نسبت به شرایط نامناسب ساخت، عملیات حرارتی و جوشکاری حساس است.
۵.۵. فولاد سوپردوبلکس UNS S32760
S32760 یکی دیگر از گریدهای سوپردوبلکس است که علاوه بر کروم، مولیبدن و نیتروژن، معمولاً از افزودن کنترلشده مس و تنگستن نیز بهره میبرد.
این ترکیب برای بهبود عملکرد در برخی محیطهای خورنده طراحی شده است.
از کاربردهای احتمالی آن میتوان به تجهیزات دریایی، خطوط فرایندی و برخی سامانههای نفت و گاز اشاره کرد. بااینحال، مناسب بودن آن برای هر محیط باید بر اساس ترکیب واقعی سیال، دما، تنش، الزامات خوردگی و دادههای طراحی تأیید شود.
۵.۶. فولادهای فریتی
فولادهای فریتی دارای ساختار غالب فریت هستند و از نظر ترکیب و خواص با گریدهای دوبلکس تفاوت دارند.
در این خانواده، مقدار کروم و سایر عناصر آلیاژی، شکلپذیری، چقرمگی و مقاومت خوردگی را تحت تأثیر قرار میدهد. قابلیت جوشکاری و الزامات عملیات حرارتی نیز باید بر اساس گرید مشخص بررسی شوند.
نمیتوان تمام گریدهای فریتی را از نظر مقاومت خوردگی، خواص مکانیکی یا شرایط ساخت یکسان در نظر گرفت.
۵.۷. فولادهای مارتنزیتی
فولادهای مارتنزیتی از طریق فرآیندهای حرارتی مناسب میتوانند به استحکام و سختی بالاتری دست پیدا کنند.
بااینحال، افزایش سختی و استحکام ممکن است با محدودیتهایی در شکلپذیری، چقرمگی و جوشپذیری همراه باشد. انتخاب این خانواده باید بر اساس الزامات مکانیکی، شرایط سرویس و مشخصات دقیق گرید انجام شود.
نکته مهم: نام یک خانواده متالورژیکی بهتنهایی برای سفارش کافی نیست. گرید دقیق UNS، مشخصات ASTM A815، کلاس ساخت، ابعاد و الزامات آزمون باید در مدارک خرید درج شوند.
۶. مقایسه دوبلکس و سوپردوبلکس
| معیار | فولاد دوبلکس | فولاد سوپردوبلکس |
|---|---|---|
| ساختار اصلی | فریتی ـ آستنیتی | فریتی ـ آستنیتی |
| سطح آلیاژسازی | معمولاً متوسط | معمولاً بالاتر، بهویژه از نظر Cr، Mo و N |
| مقاومت به خوردگی موضعی | مناسب در محیطهای طراحیشده | معمولاً بالاتر در محیطهای مشخص و سختتر |
| استحکام مکانیکی | معمولاً بالاتر از بسیاری از فولادهای آستنیتی متداول | معمولاً بالا؛ مقدار دقیق به گرید و شرایط محصول وابسته است |
| حساسیت به فرآیند ساخت | نیازمند کنترل فازی و حرارتی | نیازمند کنترل دقیقتر در بسیاری از کاربردها |
| هزینه متریال | وابسته به بازار و گرید | اغلب بالاتر، اما وابسته به شرایط بازار |
| کاربرد نمونه | خطوط فرایندی و تجهیزات شیمیایی | برخی تجهیزات دریایی و محیطهای کلریدی شدید |
این مقایسه عمومی است و جایگزین دادههای طراحی، آزمون خوردگی یا ارزیابی مهندسی پروژه نمیشود.
۷. شاخص PREN چیست و چه کاربردی دارد؟
شاخص PREN یا Pitting Resistance Equivalent Number برای مقایسه تقریبی پتانسیل مقاومت به خوردگی حفرهای برخی فولادهای زنگنزن استفاده میشود.
یکی از روابط رایج برای محاسبه آن عبارت است از:
PREN = %Cr + 3.3 × %Mo + 16 × %N
در این رابطه، درصد عناصر بر اساس ترکیب شیمیایی گزارششده در نظر گرفته میشود. برای برخی خانوادهها یا گریدها، روابط دیگری نیز استفاده میشوند؛ بنابراین روش محاسبه باید مشخص باشد.
محدودیتهای PREN
PREN یک شاخص مقایسهای است و تضمینکننده عملکرد واقعی در محیط سرویس نیست.
این شاخص بهتنهایی موارد زیر را مشخص نمیکند:
-
سرعت واقعی خوردگی در محیط مشخص؛
-
مقاومت در برابر خوردگی شکافی در هندسه واقعی اتصال؛
-
رفتار ماده در دمای بالا یا در حضور رسوبات؛
-
مقاومت در برابر ترکخوردگی تنشی؛
-
کیفیت جوش، منطقه متأثر از حرارت یا تعادل فازی.
برای انتخاب مهندسی، PREN باید در کنار دادههای محیطی، تجربه سرویس، استانداردهای مربوط و در صورت لزوم آزمونهای خوردگی بررسی شود.
۸. عملیات حرارتی اتصالات ASTM A815
عملیات حرارتی در اتصالات استنلس استیل میتواند بر ساختار فازی، استحکام، چقرمگی و مقاومت به خوردگی اثر مستقیم داشته باشد.
روش مناسب به خانواده متالورژیکی، گرید، ضخامت، روش تولید و الزامات استاندارد بستگی دارد.
عملیات محلولی در فولادهای دوبلکس
در بسیاری از گریدهای دوبلکس، عملیات حرارتی محلولی در محدوده دمایی مشخص و سپس سردکردن سریع، برای ایجاد ساختار مناسب و کاهش احتمال باقیماندن فازهای مضر به کار میرود.
برای نمونه، استاندارد ASTM A815 برای گریدهای مختلف دوبلکس محدودههای دمایی متفاوتی تعیین میکند. این محدودهها یکسان نیستند و نباید دمای عملیات حرارتی یک گرید را بدون بررسی استاندارد به گرید دیگر تعمیم داد.
سردکردن کنترلشده پس از عملیات حرارتی اهمیت دارد؛ زیرا ماندگاری نامناسب در محدودههای دمایی حساس میتواند احتمال تشکیل فازهای نامطلوب را افزایش دهد.
فازهای بینفلزی مضر
در برخی فولادهای دوبلکس، تشکیل فازهایی مانند سیگما (σ) و کای (χ) میتواند بر خواص مکانیکی و مقاومت به خوردگی اثر منفی بگذارد.
این فازها ممکن است در اثر قرارگیری نامناسب در محدودههای دمایی حساس ایجاد شوند. کنترل زمان و دما در تولید، شکلدهی، جوشکاری و عملیات حرارتی پس از ساخت اهمیت دارد.
چرا عملیات حرارتی باید مستند باشد؟
در خرید صنعتی، صرف اعلام عبارت «Solution Annealed» یا «Heat Treated» کافی نیست. سوابق عملیات حرارتی باید با گرید، روش تولید، استاندارد و الزامات سفارش سازگار باشند.
برای پروژههایی که حساسیت خوردگی بالایی دارند، در صورت الزام استاندارد یا مشخصات خرید، آزمونهای تکمیلی برای ارزیابی ساختار و فازهای مضر نیز باید بررسی شوند.
۹. جوشکاری اتصالات دوبلکس و سوپردوبلکس
جوشکاری از حساسترین مراحل ساخت و نصب اتصالات دوبلکس است. حرارت ورودی، دمای بینپاسی، سرعت سردشدن، فلز پرکننده و روش جوشکاری میتوانند تعادل فازی و خواص نهایی اتصال را تغییر دهند.
تعادل فازی در فلز جوش
اگر سرعت سردشدن یا شرایط جوشکاری مناسب نباشد، مقدار فریت یا آستنیت در فلز جوش و منطقه متأثر از حرارت ممکن است از محدوده مطلوب خارج شود.
این تغییر میتواند بر چقرمگی، استحکام و مقاومت به خوردگی تأثیر بگذارد.
انتخاب فلز پرکننده
فلز پرکننده باید با گرید پایه، روش جوشکاری، ضخامت و شرایط سرویس سازگار باشد. انتخاب آن فقط بر اساس نام تجاری یا ترکیب اسمی کافی نیست.
کنترل حرارت ورودی و دمای بینپاسی
حرارت ورودی بیش از حد یا کنترلنشده میتواند زمان ماند در محدودههای حساس را افزایش دهد. از سوی دیگر، سردشدن بسیار سریع نیز ممکن است تشکیل آستنیت را محدود کند.
بنابراین، دستورالعمل جوشکاری (WPS)، تأیید صلاحیت روش جوشکاری (PQR) و صلاحیت جوشکار باید مطابق کد و الزامات پروژه بررسی شوند.
آزمونهای جوش
بسته به کلاس ساخت و سفارش، ممکن است آزمونهای غیرمخرب مانند رادیوگرافی یا فراصوتی برای جوشهای ساخت اتصال لازم باشند. آزمونهای اضافی مانند مایع نافذ نیز میتوانند در صورت الزام پروژه به کار روند.
نکته مهندسی: آزمون غیرمخرب جوش و آزمون خوردگی، دو موضوع متفاوتاند. قبولی در رادیوگرافی یا فراصوتی بهتنهایی تعادل فازی یا مقاومت به خوردگی اتصال دوبلکس را اثبات نمیکند.
۱۰. سازوکارهای خوردگی در فولادهای مشمول ASTM A815
انتخاب گرید مناسب بدون شناخت نوع خوردگی محیط، ناقص است.
خوردگی یکنواخت
در خوردگی یکنواخت، کاهش ضخامت بهصورت نسبتاً گسترده روی سطح اتفاق میافتد. نرخ آن به ترکیب سیال، دما، pH و شرایط بهرهبرداری وابسته است.
خوردگی حفرهای (Pitting Corrosion)
در این سازوکار، تخریب بهصورت موضعی آغاز میشود و ممکن است حفرههای عمیقی ایجاد کند. محیطهای حاوی کلرید میتوانند خطر خوردگی حفرهای را افزایش دهند.
کروم، مولیبدن و نیتروژن در مقاومت به این سازوکار نقش دارند؛ اما عملکرد واقعی به شرایط سرویس و وضعیت سطح نیز وابسته است.
خوردگی شکافی (Crevice Corrosion)
در نواحی محدودشدهای مانند زیر رسوبات، واشرها یا فضاهای دارای تبادل جرمی ضعیف، شرایط شیمیایی میتواند با محیط اصلی متفاوت شود.
حتی گریدی با مقاومت مناسب به خوردگی حفرهای ممکن است در یک شکاف نامناسب و محیط شدید دچار خوردگی شود.
ترکخوردگی تنشی ناشی از کلرید (Chloride Stress Corrosion Cracking)
در این سازوکار، ترکیب تنش کششی، دما و محیط شیمیایی میتواند به ایجاد و رشد ترک منجر شود.
برخی گریدهای دوبلکس در مقایسه با بسیاری از فولادهای آستنیتی متداول، مقاومت مناسبی در برابر برخی شرایط این سازوکار دارند؛ اما هیچ گریدی را نباید بدون بررسی شرایط واقعی، مصون از ترکخوردگی تنشی دانست.
خوردگی بیندانهای و اثر عملیات حرارتی
تغییرات نامناسب ساختار در اثر شرایط حرارتی میتواند مقاومت به خوردگی را کاهش دهد. در فولادهای دوبلکس، تشکیل فازهای مضر و تغییر تعادل فازی از موضوعات مهم کنترل کیفیت هستند.
برای بررسی برخی از این مسائل، ASTM A923 روشهایی برای ارزیابی وجود فازهای بینفلزی مضر در فولادهای دوبلکس مشخص ارائه میکند. قابلیت اعمال هر روش و معیار پذیرش باید از نسخه استاندارد و مشخصات خرید بررسی شود.
۱۱. کاربردهای صنعتی اتصالات ASTM A815
صنایع نفت و گاز
اتصالات دوبلکس و سوپردوبلکس میتوانند در برخی خطوط و تجهیزات فرایندی مورد استفاده قرار گیرند که مقاومت به خوردگی و استحکام مکانیکی اهمیت دارند.
انتخاب گرید باید با فشار، دما، ترکیب سیال، احتمال حضور کلرید یا H₂S و الزامات طراحی سازگار باشد.
صنایع پتروشیمی و پالایشگاهها
در واحدهای شیمیایی و پالایشگاهی، نوع سیال و شرایط فرایندی ممکن است از یک بخش به بخش دیگر متفاوت باشد. بنابراین نمیتوان یک گرید را برای تمام خطوط یک مجموعه مناسب دانست.
صنایع دریایی و فراساحلی
برخی گریدهای دوبلکس و سوپردوبلکس برای تجهیزات در معرض آب دریا یا محلولهای حاوی کلرید بررسی میشوند. بااینحال، دمای آب، اکسیژن محلول، رسوبات، سرعت جریان و طراحی شکافها باید در ارزیابی خوردگی لحاظ شوند.
آبشیرینکنها
در سامانههای آبشیرینکن، غلظت کلرید، دما و شرایط تغلیظ سیال میتوانند بر انتخاب متریال اثر بگذارند. سوپردوبلکس در برخی بخشهای این سامانهها گزینهای قابل بررسی است، اما انتخاب نهایی به شرایط واقعی سرویس وابسته است.
صنایع شیمیایی
در تجهیزات شیمیایی، سازگاری ماده با نوع اسید، قلیا، نمک، غلظت و دما باید بررسی شود. عبارت «استنلس استیل» بهتنهایی برای تأیید مقاومت شیمیایی کافی نیست.
۱۲. تفاوت ASTM A815 با ASTM A234
این دو استاندارد از نظر خانواده مواد و شرایط کاربرد تفاوت اساسی دارند.
| معیار | ASTM A815/A815M | ASTM A234/A234M |
|---|---|---|
| خانواده مواد | فولادهای زنگنزن فریتی، دوبلکس و مارتنزیتی تحت پوشش استاندارد | فولادهای کربنی و آلیاژی کارشده |
| هدف اصلی | اتصالات زنگنزن با گریدهای مشخص | اتصالات فولاد کربنی و آلیاژی برای سرویس فشار و دما |
| نقش ترکیب آلیاژی | کنترل مقاومت خوردگی، ساختار و خواص مکانیکی متناسب با گرید | کنترل استحکام، رفتار حرارتی و خواص مکانیکی متناسب با گرید |
| کاربرد نمونه | برخی محیطهای خورنده و خطوط فرایندی | خطوط فرایندی، بخار و سرویسهای دما و فشار در محدوده طراحی |
| معیار انتخاب | محیط خوردنده، ساختار، فشار، دما و استاندارد | فشار، دما، نوع سیال، خواص مکانیکی و کد طراحی |
هیچیک از این دو استاندارد بهطور مطلق بهتر از دیگری نیست. انتخاب باید بر اساس شرایط واقعی سرویس و مشخصات طراحی انجام شود.
۱۳. تفاوت ASTM A815 با ASTM A790
این دو استاندارد به محصولات متفاوتی مربوطاند، حتی اگر گرید متریال آنها مشابه باشد.
-
ASTM A815/A815M: برای اتصالات فولادی زنگنزن کارشده در خانوادههای فریتی، فریتی ـ آستنیتی و مارتنزیتی تحت پوشش استاندارد.
-
ASTM A790/A790M: برای لولههای فولادی زنگنزن فریتی ـ آستنیتی، از جمله گریدهای دوبلکس.
در یک خط لوله ممکن است از لوله دوبلکس مطابق ASTM A790 و اتصالات مطابق ASTM A815 استفاده شود. بااینحال، تطبیق گرید، خواص مکانیکی، ترکیب شیمیایی، شرایط جوشکاری و الزامات طراحی باید بررسی شود.
مشابه بودن نام UNS در دو محصول، بهتنهایی اثبات نمیکند که هر دو از نظر تمام الزامات استانداردی و قراردادی یکسان هستند.
۱۴. کنترل کیفیت و آزمونهای موردنیاز
کیفیت اتصال ASTM A815 باید بر اساس الزامات استاندارد، کلاس ساخت و مشخصات سفارش ارزیابی شود.
مهمترین موارد قابل بررسی عبارتاند از:
-
گواهی آزمون مواد (MTC): بررسی گرید، شماره ذوب، ترکیب شیمیایی و نتایج آزمونها.
-
آنالیز شیمیایی: تطبیق نتایج با محدوده مجاز گرید و نسخه استاندارد.
-
خواص مکانیکی: بررسی استحکام تسلیم، استحکام کششی، ازدیاد طول و سختی، در صورت الزام.
-
عملیات حرارتی: بررسی سوابق و انطباق سیکل حرارتی با گرید.
-
کنترل ابعادی: اندازهگیری قطر، ضخامت، زاویه، آمادهسازی انتهای اتصال و تلرانسها.
-
آزمونهای غیرمخرب: اجرای روشهای لازم بر اساس کلاس ساخت و مشخصات خرید.
-
آزمونهای خوردگی یا متالورژیکی: در صورت الزام پروژه یا استاندارد قابلاعمال.
-
ردیابی محصول: تطبیق مارکینگ قطعه با MTC و اسناد کنترل کیفیت.
اهمیت آزمون ASTM A923
در برخی پروژههای دوبلکس، آزمونهای مرتبط با ASTM A923 برای ارزیابی فازهای بینفلزی مضر اهمیت دارند. انتخاب روش آزمون و معیار پذیرش باید با گرید، نسخه استاندارد و مشخصات پروژه هماهنگ باشد.
قبولی در آزمونهای معمول کشش یا آنالیز شیمیایی، بهتنهایی اثبات نمیکند که ساختار فولاد از نظر فازهای مضر کاملاً مناسب است.
اهمیت قابلیت ردیابی
در پروژههای حساس، باید امکان ردیابی اتصال از روی مارکینگ تا گواهی آزمون مواد و سوابق ساخت فراهم باشد. این موضوع بهویژه زمانی اهمیت دارد که قطعات از چند محموله یا چند تولیدکننده تأمین میشوند.
در فرایند انتخاب و تأمین اتصالات صنعتی، پتروفیتینگ بر بررسی مشخصات فنی، قابلیت ردیابی مدارک و تطبیق الزامات استاندارد با نیاز پروژه تأکید دارد؛ زیرا انتخاب صحیح متریال باید بر پایه مستندات فنی و شرایط واقعی سرویس انجام شود.
۱۵. راهنمای انتخاب و خرید اتصالات ASTM A815
پیش از سفارش اتصال، بهتر است اطلاعات زیر در مشخصات فنی خرید درج شوند:
-
استاندارد کامل و ویرایش مورد توافق؛
-
گرید دقیق و شماره UNS در صورت کاربرد؛
-
نوع اتصال، مانند زانویی، سهراهی، تبدیل یا کپ؛
-
سایز اسمی و ضخامت یا رده ابعادی؛
-
استاندارد ابعادی مربوط؛
-
کلاس ساخت، مانند WP-S، WP-W، WP-WX، WP-WU یا CR؛
-
الزامات عملیات حرارتی؛
-
آزمونهای مکانیکی، غیرمخرب و خوردگی موردنیاز؛
-
نوع گواهی متریال و الزامات ردیابی؛
-
شرایط طراحی، از جمله فشار، دما و مشخصات محیط خورنده.
اشتباهات رایج در خرید
اشتباه اول: انتخاب صرفاً بر اساس نام دوبلکس یا سوپردوبلکس
نام خانواده آلیاژی برای تأیید مناسب بودن اتصال کافی نیست. گرید دقیق و شرایط سرویس باید بررسی شوند.
اشتباه دوم: فرض یکسان بودن S31803 و S32205
این گریدها از نظر ترکیب شیمیایی و الزامات استانداردی تفاوتهایی دارند و نباید بدون بررسی مدارک جایگزین یکدیگر شوند.
اشتباه سوم: یکسان دانستن کلاس ساخت و رده فشار
WP-S، WP-W، WP-WX و WP-WU طبقهبندیهای مرتبط با ساخت و آزمون هستند؛ این نامها بهتنهایی جایگزین محاسبات فشار طراحی نیستند.
اشتباه چهارم: نادیده گرفتن عملیات حرارتی و جوشکاری
در فولادهای دوبلکس، فرآیند ساخت و جوشکاری میتواند تعادل فازی و مقاومت به خوردگی را تغییر دهد. بنابراین، بررسی MTC بدون توجه به سوابق تولید ممکن است کافی نباشد.
اشتباه پنجم: فرض مقاومت مطلق در برابر خوردگی
حتی گریدهای سوپردوبلکس نیز در شرایط نامناسب محیطی یا ساخت میتوانند دچار خوردگی شوند. انتخاب باید بر اساس دادههای واقعی سرویس انجام شود.
در فرآیند تأمین اتصالات صنعتی، پتروفیتینگ بر تطبیق دقیق گرید، استاندارد ساخت، ابعاد، کلاس اتصال و مدارک فنی با نیاز پروژه تأکید دارد. بررسی گواهی آزمون مواد، سوابق عملیات حرارتی و الزامات بازرسی، بخش مهمی از کنترل ریسک فنی در خرید اتصالات زنگنزن محسوب میشود.
۱۶. آیا اتصالات ASTM A815 برای سرویس ترش مناسباند؟
وجود گرید دوبلکس یا سوپردوبلکس روی مارکینگ اتصال، بهتنهایی به معنی تأیید آن برای سرویس ترش نیست.
در محیطهای حاوی H₂S، احتمال سازوکارهایی مانند ترکخوردگی تنشی سولفیدی و سایر انواع آسیب وابسته به محیط باید بررسی شود. شرایط واقعی سرویس، ترکیب سیال، فشار جزئی H₂S، دما، pH، سختی، ساختار متالورژیکی و الزامات پروژه در ارزیابی اهمیت دارند.
در صورت الزام پروژه، انطباق با NACE MR0175/ISO 15156 باید با توجه به محدوده کاربرد استاندارد و شرایط واقعی سرویس ارزیابی شود.
بنابراین، هیچ گرید ASTM A815 را نباید بدون بررسی فنی و مدارک لازم، بهصورت خودکار برای تمام محیطهای ترش مناسب اعلام کرد.
جمعبندی نهایی
استاندارد ASTM A815/A815M یکی از استانداردهای مهم در حوزه اتصالات فولادی زنگنزن کارشده است و خانوادههای فریتی، فریتی ـ آستنیتی و مارتنزیتی را در محدوده خود پوشش میدهد.
در میان این خانوادهها، فولادهای دوبلکس و سوپردوبلکس به دلیل ترکیب استحکام مکانیکی و مقاومت مناسب به خوردگی در برخی محیطها، در صنایع نفت و گاز، پتروشیمی، صنایع دریایی و آبشیرینکنها اهمیت دارند. بااینحال، عملکرد واقعی این مواد به تعادل فازی، ترکیب شیمیایی، عملیات حرارتی، روش ساخت، کیفیت جوشکاری و شرایط سرویس وابسته است.
برای انتخاب صحیح اتصال، تنها بررسی نام گرید کافی نیست. استاندارد و ویرایش آن، شماره UNS، کلاس ساخت، ابعاد، فشار و دمای طراحی، نوع سیال، گواهی متریال و الزامات آزمون باید همزمان ارزیابی شوند.
پتروفیتینگ بر انتخاب مهندسیشده متریال، تطبیق مشخصات فنی محصول با الزامات طراحی، قابلیت ردیابی مدارک و بررسی کیفیت متالورژیکی تأکید دارد. انتخاب صحیح متریال، همراه با کنترل مناسب ساخت و نصب، به کاهش ریسک خوردگی، افزایش قابلیت اطمینان تجهیزات و بهبود عملکرد بلندمدت خطوط لوله صنعتی کمک میکند.
پرسشهای متداول
ASTM A815 چیست؟
استانداردی برای اتصالات فولادی زنگنزن کارشده از خانوادههای فریتی، فریتی ـ آستنیتی و مارتنزیتی است که اتصالات بدون درز و جوشی را در محدوده کاربرد خود پوشش میدهد.
تفاوت ASTM A815 و ASTM A234 چیست؟
ASTM A815 برای خانوادههای مشخصی از فولادهای زنگنزن کارشده است؛ درحالیکه ASTM A234 اتصالات فولاد کربنی و آلیاژی را برای سرویسهای فشار و دما در محدوده استاندارد پوشش میدهد.
تفاوت کلاسهای WP-S و WP-W در چیست؟
WP-S به اتصالات ساختهشده به روش بدون درز اشاره دارد. WP-W مربوط به اتصالات دارای جوشهایی است که تحت الزامات رادیوگرافی مربوط به این کلاس قرار میگیرند. WP-WX و WP-WU نیز الزامات مشخصی برای آزمون جوش دارند.
آیا تمام اتصالات ASTM A815 از فولاد دوبلکس ساخته میشوند؟
خیر. این استاندارد خانوادههای فریتی، فریتی ـ آستنیتی و مارتنزیتی را پوشش میدهد. گرید دقیق باید در سفارش و گواهی متریال مشخص باشد.
آیا سوپردوبلکس همیشه از دوبلکس بهتر است؟
خیر. سوپردوبلکس معمولاً برای برخی محیطهای خورنده سختتر طراحی شده است، اما انتخاب نهایی به شرایط سرویس، طراحی، ساخت، هزینه و الزامات پروژه بستگی دارد.
آیا ASTM A815 استاندارد ابعادی اتصالات است؟
خیر. این استاندارد مشخصات مربوط به جنس و الزامات محصول را پوشش میدهد. ابعاد و تلرانسها باید با استاندارد ابعادی مرتبط و مشخصات سفارش تطبیق داده شوند.
هنگام خرید اتصال ASTM A815 چه مدارکی باید بررسی شود؟
گواهی MTC، گرید و شماره UNS، ترکیب شیمیایی، نتایج آزمونهای مکانیکی، سوابق عملیات حرارتی، کلاس ساخت، نتایج آزمونهای موردنیاز و قابلیت ردیابی محصول از مهمترین موارد قابل بررسی هستند.
تولید مهره ماسوره چکشی Production of hammer union
مهره ماسوره چکشی فشارقوی؛ تولید و تأمین تخصصی پترو فیتینگ
PETRO FITTING | تولید اتصالات فشارقوی و تأمین تجهیزات صنایع نفت، گاز، حفاری و پتروشیمی
معرفی پترو فیتینگ؛ فعال در حوزه اتصالات فشارقوی و تجهیزات صنعتی
پترو فیتینگ (PETRO FITTING) نامی فعال در حوزه اتصالات فشارقوی و تأمین تجهیزات موردنیاز صنایع نفت، گاز و پتروشیمی است. فعالیت در این صنایع مستلزم شناخت دقیق مشخصات فنی محصولات، الزامات عملیاتی، شرایط کاری تجهیزات و نیازهای تخصصی مشتریان صنعتی است؛ عواملی که در انتخاب و تأمین تجهیزات مناسب اهمیت زیادی دارند.
پترو فیتینگ با تمرکز بر اتصالات فشارقوی، تولید قطعات صنعتی و تأمین تجهیزات موردنیاز پروژههای نفت و گاز، در مسیری فعالیت میکند که دانش فنی، مهندسی ساخت، شناخت مواد و توجه به کیفیت محصول نقش اساسی در آن دارند.
یکی از حوزههای مهم فعالیت پترو فیتینگ، ساخت اتصالات فشارقوی بر اساس مشخصات فنی و نقشههای موردنیاز مشتریان است. این حوزه شامل خانوادهای از اتصالات مورد استفاده در سامانههای لولهکشی صنعتی و تجهیزات مرتبط با صنایع نفت، گاز و پتروشیمی میشود. در کنار تولید اتصالات، تأمین تجهیزات و اقلام موردنیاز این صنایع نیز بخشی از حوزه فعالیت شرکت است.
مهره ماسوره چکشی (Hammer Union) یکی از محصولات تخصصی مورد توجه در بازار تجهیزات نفتی و حفاری است. انتخاب و تأمین صحیح این محصول به شناخت فیگور، اندازه، فشار کاری مجاز، جنس، نوع اتصال انتهایی، طراحی آببندی و شرایط بهرهبرداری وابسته است.
در پترو فیتینگ، بررسی این مشخصات باید نقطه شروع فرایند انتخاب محصول باشد؛ زیرا در تجهیزات فشارقوی، تطابق مشخصات فنی با نیاز واقعی پروژه اهمیت بیشتری از شباهت ظاهری یا نام تجاری محصول دارد.
حوزههای فعالیت پترو فیتینگ
حوزه فعالیت پترو فیتینگ بر چند محور اصلی متمرکز است:
- تولید اتصالات فشارقوی: ساخت قطعات و اتصالات صنعتی بر اساس مشخصات فنی، نقشه و نیاز پروژه، در محدوده توانمندیهای تولیدی شرکت.
- مهره ماسوره چکشی: تولید یا تأمین این خانواده از اتصالات متناسب با مدل، اندازه و مشخصات فنی موردنیاز مشتری.
- تأمین تجهیزات صنایع نفت و گاز: بررسی و تأمین اقلام صنعتی موردنیاز مشتریان، پیمانکاران و تأمینکنندگان این حوزه.
- قطعات صنعتی سفارشی: بررسی امکان ساخت قطعات خاص بر اساس نقشه، نمونه یا مشخصات مهندسی، متناسب با قابلیتهای واقعی تولید.
- پشتیبانی فنی در انتخاب محصول: کمک به روشن شدن مشخصات موردنیاز برای استعلام، خرید و تطبیق محصول با شرایط پروژه.
هدف از این رویکرد، ایجاد ارتباطی روشن میان نیاز فنی مشتری و محصول قابل عرضه است؛ ارتباطی که میتواند به کاهش ابهام در سفارش، بهبود فرایند خرید و انتخاب دقیقتر تجهیزات کمک کند.
چرا شناخت تخصصی محصول برای پترو فیتینگ اهمیت دارد؟
در صنایع نفت، گاز و حفاری، تجهیزات ممکن است در معرض فشار، دما، خوردگی، ارتعاش، سیکلهای عملیاتی و شرایط محیطی خاص قرار بگیرند. بنابراین، انتخاب محصول صرفاً بر اساس نام، اندازه یا قیمت، همیشه تصمیم مناسبی نیست.
پترو فیتینگ در معرفی و بررسی محصولات صنعتی باید بر مشخصات قابل بررسی، اطلاعات فنی، انتخاب صحیح مواد، انطباق با سفارش و شفافیت درباره مدارک و آزمونها تکیه کند.
این رویکرد به مشتریان کمک میکند هنگام انتخاب مهره ماسوره چکشی و سایر اتصالات فشارقوی، اطلاعات موردنیاز خود را در قالبی منظمتر بررسی کنند و پیش از خرید، موارد مهم فنی را مشخص سازند.
مقدمه
به نام خدای مهربان
مهره ماسوره چکشی یا Hammer Union یکی از اتصالات تخصصی مورد استفاده در سامانههای انتقال سیال، تجهیزات حفاری، خطوط موقت و ثابت فشارقوی و مجموعههای انتقال سیال در صنایع نفت و گاز است. این اتصال به دلیل ساختار ویژه، قابلیت مونتاژ و جداسازی نسبتاً سریع و طراحی متناسب با شرایط کاری مشخص، در بسیاری از کاربردهای صنعتی اهمیت دارد.
در صنایعی که توقف تجهیزات، نشت سیال یا انتخاب اتصال نامناسب میتواند هزینههای عملیاتی و خطرات ایمنی قابلتوجهی ایجاد کند، انتخاب مهره ماسوره چکشی مناسب باید بر اساس مشخصات مهندسی، فشار کاری، نوع سیال، دما، جنس قطعات، نوع آببندی و الزامات بازرسی انجام شود.
پترو فیتینگ (PETRO FITTING) با تمرکز بر اتصالات فشارقوی و تجهیزات موردنیاز صنایع نفت، گاز و پتروشیمی، این حوزه را از منظر مشخصات فنی و نیازهای عملیاتی مشتریان صنعتی دنبال میکند. برای انتخاب مهره ماسوره چکشی، بررسی دقیق مشخصات محصول و تطبیق آن با شرایط واقعی پروژه، از مهمترین مراحل فرایند خرید و تأمین است.
در این راهنمای تخصصی، ساختار، کاربردها، انواع، مواد اولیه، فرایند ساخت، کنترل کیفیت و معیارهای انتخاب مهره ماسوره چکشی بررسی میشوند. همچنین توضیح داده میشود که خریداران، مهندسان و کارشناسان تدارکات چگونه میتوانند اطلاعات لازم را برای استعلام دقیقتر از پترو فیتینگ یا سایر تأمینکنندگان آماده کنند.
مهره ماسوره چکشی چیست؟
مهره ماسوره چکشی نوعی اتصال مکانیکی است که معمولاً از سه بخش اصلی تشکیل میشود و برای اتصال سریع دو بخش از یک خط لوله یا مجموعه انتقال سیال به کار میرود.
نام انگلیسی این محصول Hammer Union است. در بازار تجهیزات نفتی، اصطلاحات دیگری مانند Oilfield Hammer Union و High-Pressure Hammer Union نیز برای توصیف این خانواده از اتصالات به کار میروند؛ البته کاربرد و مشخصات هر محصول باید بر اساس طراحی واقعی آن تعیین شود.
ویژگی مهم این اتصال، استفاده از سازوکار درگیری قطعات و مهره چرخان برای ایجاد اتصال است. در برخی طراحیها، با استفاده از ضربه کنترلشده به بخش مخصوص مهره، اتصال محکم میشود؛ بااینحال، روش صحیح بستن و بازکردن باید مطابق دستورالعمل سازنده باشد و استفاده از نیروی نامناسب یا ضربه به بخشهای غیرمجاز میتواند خطرناک باشد.
مهره ماسوره چکشی در مدلها و اندازههای مختلف تولید یا عرضه میشود. تفاوت مدلها ممکن است به فشار کاری، ابعاد، هندسه قطعات، نوع اتصال انتهایی، ساختار آببندی، جنس مواد و کاربرد موردنظر مربوط باشد.
نکته مهم: همه مهره ماسورههای چکشی از نظر فشار کاری، ابعاد، آببندی یا قابلیت اتصال به یکدیگر یکسان نیستند. شباهت ظاهری دو محصول به معنی سازگاری فنی آنها نیست.
برای انتخاب مهره ماسوره چکشی از سبد محصولات پترو فیتینگ یا برای بررسی امکان تأمین یک مدل خاص، باید شماره فیگور، اندازه، فشار کاری موردنیاز و شرایط سرویس بهطور دقیق مشخص شوند.
اجزای اصلی مهره ماسوره چکشی
۱. قطعه نری (Male Sub)
قطعه نری یکی از اجزای اصلی اتصال است که بر اساس طراحی محصول، با قطعه مادگی درگیر میشود. شکل سطح اتصال، هندسه آببندی و نوع انتهای این قطعه به مدل مهره ماسوره بستگی دارد.
انتهای قطعه نری میتواند بر اساس سفارش و طراحی، برای اتصال رزوهای، جوشی یا آرایشهای اختصاصی دیگر در نظر گرفته شود. نوع اتصال انتهایی باید با لوله، تجهیزات و مشخصات پروژه هماهنگ باشد.
۲. قطعه مادگی (Female Sub)
قطعه مادگی در برابر قطعه نری قرار میگیرد و با آن درگیر میشود. شکل هندسی، ابعاد داخلی، سطح آببندی و نحوه قرارگیری اجزا در این قطعه از عوامل تعیینکننده عملکرد اتصال هستند.
تلرانسهای ابعادی و کیفیت ماشینکاری سطوح درگیر اهمیت زیادی دارند؛ زیرا انحراف از ابعاد طراحی میتواند بر مونتاژ، عملکرد آببندی و عمر کاری اتصال اثر بگذارد.
۳. مهره چرخان (Wing Nut)
مهره چرخان قطعهای است که با چرخش و درگیری مکانیکی، دو بخش اتصال را به یکدیگر نزدیک و محکم میکند. در بسیاری از مدلها، برجستگیهای خارجی مهره امکان استفاده از ابزار مناسب برای بستن و بازکردن را فراهم میکنند.
مهره چرخان باید از نظر شکل، ابعاد، رزوه یا سطوح درگیری و وضعیت ظاهری با سایر اجزای همان مدل سازگار باشد.
۴. اجزای آببندی
بسته به طراحی، آببندی مهره ماسوره چکشی میتواند با استفاده از قطعاتی مانند Seal Ring، O-Ring، Lip Seal یا سطوح آببندی فلزی انجام شود. وجود و نوع هرکدام از این اجزا به مدل و سازنده بستگی دارد.
در انتخاب قطعه آببندی باید به عوامل زیر توجه کرد:
- نوع سیال و سازگاری شیمیایی مواد آببندی با آن
- فشار کاری و دمای بهرهبرداری
- نوع و کیفیت سطح آببندی
- ابعاد و تلرانس قطعه
- شرایط نصب و تعداد دفعات باز و بسته شدن
- الزامات ویژه سرویس، از جمله محیطهای حاوی سولفید هیدروژن
استفاده از آببند نامناسب یا قطعهای که از نظر ابعادی با مدل اتصال مطابقت ندارد، میتواند موجب نشتی یا خرابی زودرس شود.
نحوه عملکرد مهره ماسوره چکشی
عملکرد مهره ماسوره چکشی بر اساس درگیری مکانیکی اجزا و ایجاد شرایط لازم برای آببندی است. در زمان مونتاژ، قطعات نری و مادگی در موقعیت صحیح قرار میگیرند و مهره مطابق دستورالعمل سازنده درگیر و محکم میشود.
در طراحیهای مختلف، هندسه سطوح اتصال و نحوه اعمال نیروی مونتاژ ممکن است متفاوت باشد. به همین دلیل، نباید روش بستن یک مدل را بدون بررسی به مدل دیگر تعمیم داد.
برای عملکرد صحیح اتصال، موارد زیر ضروری است:
- انتخاب قطعات متعلق به مدل سازگار
- تمیز بودن سطوح اتصال و آببندی
- نبود ترک، خوردگی شدید، تغییر شکل یا آسیب در اجزای اصلی
- استفاده از آببند صحیح، در صورت وجود
- رعایت روش مونتاژ تعیینشده توسط سازنده
- کنترل وضعیت اتصال پیش از بهرهبرداری
- انجام آزمونهای لازم طبق مشخصات فنی و روش اجرایی تأییدشده
مهره ماسوره چکشی نباید صرفاً به دلیل بسته شدن ظاهری، آماده بهرهبرداری تحت فشار تلقی شود. سلامت اجزا، سازگاری قطعات و رعایت الزامات ایمنی نیز باید بررسی شود.
پترو فیتینگ در بررسی سفارشهای مربوط به این محصول باید مشخصات موردنیاز مشتری را از ابتدا روشن کند تا انتخاب محصول، در صورت امکان تأمین، بر پایه اطلاعات فنی مشخص انجام شود.
کاربردهای مهره ماسوره چکشی در صنایع نفت، گاز و حفاری
مهره ماسوره چکشی در کاربردهای مختلفی مورد استفاده قرار میگیرد. انتخاب نوع مناسب آن به طراحی سیستم، نوع سیال، شرایط فشار و دما و الزامات پروژه وابسته است.
۱. تجهیزات حفاری نفت و گاز
در برخی تجهیزات حفاری و مجموعههای انتقال سیال، از مهره ماسوره چکشی برای ایجاد اتصال بین اجزای مختلف استفاده میشود. این اتصالات ممکن است در مجموعههای لولهکشی، خطوط انتقال سیال و تجهیزات جانبی حفاری کاربرد داشته باشند.
۲. خطوط انتقال سیال فشارقوی
در برخی خطوط فشارقوی، بسته به طراحی سیستم و مشخصات محصول، از مهره ماسوره چکشی استفاده میشود. در این کاربردها، انتخاب فشار کاری مجاز، جنس قطعات و نوع آببندی اهمیت ویژهای دارد.
۳. تجهیزات سیمانکاری چاه
در مجموعههای مرتبط با عملیات سیمانکاری چاه، اتصالات مناسب برای انتقال سیالات تحت شرایط عملیاتی مشخص مورد نیاز هستند. استفاده از مهره ماسوره چکشی در این بخش باید با الزامات فشار، سیال، دما و تجهیزات مرتبط مطابقت داشته باشد.
۴. تجهیزات سرویس و تعمیر چاه
در برخی سامانههای مرتبط با سرویس، تعمیر و نگهداری چاههای نفت و گاز، اتصالات سریع و مقاوم مورد نیاز هستند. مهره ماسوره چکشی میتواند در طراحیهای مناسب، بخشی از این مجموعهها باشد.
۵. مانیفولدها و مجموعههای توزیع سیال
در بعضی مانیفولدها و مجموعههای انتقال یا توزیع سیال، از اتصالات مهره ماسورهای متناسب با فشار و شرایط کاری استفاده میشود. مشخصات دقیق اتصال باید با طراحی مانیفولد و الزامات بهرهبرداری هماهنگ باشد.
۶. خطوط موقت و تجهیزات عملیاتی
در برخی کاربردها، نیاز به مونتاژ و جداسازی دورهای خطوط وجود دارد. در چنین شرایطی، استفاده از اتصال مناسب میتواند عملیات تعمیر، نگهداری یا جابهجایی تجهیزات را تسهیل کند.
توجه: این موارد، کاربردهای بالقوه خانواده مهره ماسوره چکشی را بیان میکنند. مناسب بودن هر مدل برای یک کاربرد خاص باید با توجه به مشخصات فنی و محدودیتهای سازنده تأیید شود.
برای مشتریان پترو فیتینگ، تعیین کاربرد نهایی محصول اهمیت دارد؛ زیرا مهره ماسوره موردنیاز برای یک خط عملیاتی ممکن است از نظر فشار، دما، جنس یا نوع آببندی با محصول موردنیاز در کاربردی دیگر تفاوت داشته باشد.
انواع مهره ماسوره چکشی بر اساس فیگور (Figure Number)
در بازار تجهیزات نفت و گاز، مهره ماسورههای چکشی با شمارههای فیگور مختلف شناخته میشوند. شماره فیگور معمولاً به یک خانواده طراحی یا مشخصات محصول اشاره دارد؛ اما نباید آن را بهتنهایی معادل فشار کاری، استاندارد یا تضمین سازگاری قطعات دانست.
از جمله شمارههای رایج در بازار میتوان به موارد زیر اشاره کرد:
- Figure 100
- Figure 200
- Figure 206
- Figure 400
- Figure 602
- Figure 1002
- Figure 1003
- Figure 1502
- Figure 2002
- Figure 2202
فهرست بالا برای آشنایی با اصطلاحات رایج بازار است. موجود بودن هر فیگور در سبد محصولات یک سازنده، ابعاد قابل عرضه و مشخصات آن باید جداگانه تأیید شود.
مهره ماسوره چکشی فیگور ۱۰۰ (Fig 100)
این عنوان در برخی دستهبندیهای تجاری برای یکی از خانوادههای مهره ماسوره چکشی به کار میرود. هنگام انتخاب این مدل، باید فشار کاری مجاز، اندازه، نوع آببندی و اتصال انتهایی از روی مدارک همان محصول بررسی شود.
مهره ماسوره چکشی فیگور ۲۰۰ (Fig 200)
این شماره نیز در برخی مجموعههای محصولات دیده میشود. صرف وجود عدد ۲۰۰ در نام فیگور، اطلاعات کافی برای تعیین فشار کاری یا سازگاری با مدلهای دیگر فراهم نمیکند.
مهره ماسوره چکشی فیگور ۲۰۶ (Fig 206)
برای این مدل نیز باید نقشه، ابعاد، نوع اتصال و مشخصات عملکردی محصول موردنظر بررسی شود. تطبیق قطعات صرفاً بر اساس شماره فیگور و بدون بررسی مشخصات فنی توصیه نمیشود.
مهره ماسوره چکشی فیگور ۴۰۰ (Fig 400)
در زمان انتخاب این خانواده، لازم است اطلاعات سازنده درباره اندازه، ساختار اتصال، مواد و فشار کاری در نظر گرفته شود. شماره فیگور بهتنهایی جایگزین دیتاشیت فنی نیست.
مهره ماسوره چکشی فیگور ۶۰۲ (Fig 602)
این فیگور در برخی کاربردهای تجهیزات نفتی شناخته شده است. برای تعیین قابلیت استفاده در یک پروژه باید محدوده ابعادی، فشار و دمای مجاز و سایر شرایط کاری محصول بررسی شود.
مهره ماسوره چکشی فیگور ۱۰۰۲ (Fig 1002)
Fig 1002 یکی از شمارههای شناختهشده در بازار اتصالات چکشی نفت و گاز است. بااینحال، فشار کاری مجاز و مشخصات دقیق آن باید از روی علامتگذاری، مدارک سازنده و دیتاشیت همان محصول تعیین شود.
مهره ماسوره چکشی فیگور ۱۰۰۳ (Fig 1003)
Fig 1003 نیز در بازار تجهیزات نفتی و انتقال سیال دیده میشود. هنگام سفارش این مدل، باید مشخص شود که محصول موردنظر دقیقاً از کدام طراحی و مشخصات سازنده پیروی میکند؛ زیرا نام تجاری یا شماره فیگور بهتنهایی برای تأیید قابلیت جایگزینی کافی نیست.
مهره ماسوره چکشی فیگور ۱۵۰۲ (Fig 1502)
Fig 1502 یکی از فیگورهای پرکاربرد در برخی سامانههای نفتی و حفاری است. این شماره در بسیاری از جستوجوهای تخصصی بازار نیز دیده میشود.
بااینحال، عبارت Fig 1502 نباید بدون بررسی مدارک فنی بهعنوان تأیید مستقل فشار کاری، جنس، استاندارد یا قابلیت استفاده در هر شرایطی تفسیر شود. فشار مجاز باید بر اساس مشخصات تأییدشده محصول تعیین شود.
مهره ماسوره چکشی فیگور ۲۰۰۲ و ۲۲۰۲ (Fig 2002 / Fig 2202)
این شمارهها نیز در برخی مجموعههای تجاری و صنعتی مطرح هستند. پیش از سفارش، باید محدوده اندازههای قابل عرضه، نوع طراحی، فشار کاری، ساختار آببندی و شرایط سازگاری با تجهیزات موجود بررسی شود.
آیا شماره فیگور، فشار کاری مهره ماسوره را مشخص میکند؟
شماره فیگور بهتنهایی برای تعیین فشار کاری مجاز کافی نیست. حتی در مواردی که یک شماره فیگور در بازار با فشار اسمی مشخصی شناخته میشود، باید مشخصات دقیق محصول، اندازه، سازنده، نسخه طراحی و شرایط بهرهبرداری بررسی شود.
فشار کاری مجاز را از روی علامتگذاری معتبر محصول، دیتاشیت، گواهی یا مدارک فنی سازنده تعیین کنید؛ نه صرفاً از روی شماره فیگور یا رنگ قطعه.
رنگ مهره یا اجزای اتصال ممکن است در بعضی محصولات برای شناسایی تجاری یا تمایز مدلها استفاده شود؛ اما رنگ بهتنهایی مرجع قابل اتکایی برای تعیین فشار کاری یا تأیید سازگاری نیست.
پترو فیتینگ باید در معرفی هر مدل، مشخصات همان محصول را مبنا قرار دهد. به همین دلیل، هنگام استعلام یک فیگور مشخص، ارائه اندازه و شرایط سرویس به همراه شماره فیگور، دقت بررسی فنی را افزایش میدهد.
فشار کاری مهره ماسوره چکشی
فشار کاری یکی از مهمترین معیارهای انتخاب مهره ماسوره چکشی است. انتخاب اتصال با فشار نامناسب میتواند موجب نشت، آسیب به تجهیزات و ایجاد خطر برای کارکنان شود.
هنگام بررسی فشار کاری، باید میان اصطلاحات فنی زیر تفاوت قائل شد:
- فشار کاری مجاز (Working Pressure): فشاری که محصول طبق مشخصات تأییدشده برای بهرهبرداری در شرایط تعریفشده مجاز به تحمل آن است.
- فشار آزمون (Test Pressure): فشاری که در یک آزمون مشخص و طبق روش اجرایی تعریفشده اعمال میشود. این مقدار لزوماً فشار مجاز بهرهبرداری نیست.
- فشار ترکیدگی (Burst Pressure): فشاری مرتبط با از دست رفتن یکپارچگی محصول در شرایط آزمون یا تحلیل مربوطه. این مقدار نباید بهعنوان فشار کاری عادی استفاده شود.
این مفاهیم قابل جایگزینی با یکدیگر نیستند. همچنین نباید بدون بررسی مشخصات سازنده، یک نسبت ثابت میان فشار آزمون، فشار کاری و فشار ترکیدگی برای همه مدلها فرض کرد.
فشار کاری مجاز ممکن است به عوامل زیر وابسته باشد:
- طراحی و اندازه اتصال
- جنس و خواص مکانیکی مواد
- عملیات حرارتی و وضعیت نهایی مواد
- کیفیت ساخت و ابعاد قطعات
- نوع اتصال انتهایی
- دمای بهرهبرداری
- نوع سیال و شرایط محیطی
- الزامات استاندارد و مشخصات پروژه
- وضعیت قطعه و سوابق بهرهبرداری
برای انتخاب دقیق، مشخصات فنی همان مدل و شرایط واقعی سرویس باید بررسی شود.
اهمیت تعیین فشار کاری هنگام سفارش از پترو فیتینگ
برای جلوگیری از ابهام در استعلام، بهتر است مشتری فشار کاری موردنیاز سیستم را بهطور روشن اعلام کند. این مقدار باید با طراحی سامانه و مشخصات فنی محصول تطبیق داده شود.
در بررسی درخواست، لازم است میان فشار کاری موردنیاز مشتری و فشار کاری مجاز محصول تفاوت گذاشته شود. اگر اطلاعات سفارش با مشخصات محصول همخوانی نداشته باشد، موضوع باید پیش از تأیید خرید روشن شود.
جنس و مواد اولیه مهره ماسوره چکشی
مواد اولیه از عوامل مهم در استحکام، دوام و قابلیت استفاده مهره ماسوره چکشی در شرایط عملیاتی مختلف هستند. انتخاب ماده باید بر اساس طراحی، فشار، دما، نوع سیال، الزامات متالورژیکی و شرایط محیطی انجام شود.
از جمله گریدهایی که ممکن است در طراحی یا ساخت برخی تجهیزات صنعتی مرتبط مورد بررسی قرار گیرند، میتوان به موارد زیر اشاره کرد:
فولاد کربنی ASTM A105
ASTM A105 یکی از مشخصات شناختهشده برای قطعات فولاد کربنی فورجشده در کاربردهای لولهکشی تحت فشار است. مناسب بودن این ماده برای یک مهره ماسوره مشخص باید بر اساس طراحی، الزامات سازنده، خواص مکانیکی و شرایط سرویس تأیید شود.
فولاد ASTM A350 LF2
ASTM A350 LF2 در برخی کاربردهایی که الزامات مشخصی برای چقرمگی در دماهای پایین وجود دارد، مطرح است. انتخاب این گرید باید بر اساس حداقل دمای طراحی، الزامات ضربه، وضعیت عملیات حرارتی و مشخصات فنی محصول انجام شود.
فولاد آلیاژی AISI 4130
AISI 4130 یک فولاد آلیاژی کروم ـ مولیبدن است که در برخی تجهیزات صنعتی و نفتی کاربرد دارد. خواص نهایی آن به ترکیب شیمیایی، فرایند تولید، عملیات حرارتی و وضعیت ساخت وابسته است.
نام این گرید بهتنهایی به معنی مناسب بودن قطعه برای هر فشار، دما یا محیط خورنده نیست. شرایط واقعی سرویس و الزامات فنی باید بررسی شوند.
نکات مهم در انتخاب مواد اولیه
هنگام سفارش مهره ماسوره چکشی، بهتر است موارد زیر مشخص باشند:
- استاندارد و گرید دقیق ماده
- وضعیت تأمین ماده و فرایند تولید آن
- خواص مکانیکی موردنیاز
- الزامات عملیات حرارتی
- قابلیت ردیابی مواد اولیه
- مدارک و گواهیهای قابل ارائه
- الزامات ویژه خوردگی یا سرویس ترش
- نیاز به آزمونهای تکمیلی
انتخاب جنس مناسب باید با طراحی محصول و مشخصات واقعی کاربرد هماهنگ باشد. نمیتوان تنها با ذکر نام یک گرید فولادی، ایمنی و قابلیت تحمل فشار محصول را تضمین کرد.
نقش انتخاب مواد در کیفیت محصولات پترو فیتینگ
در تولید اتصالات فشارقوی، انتخاب مواد اولیه باید بخشی از فرایند مهندسی محصول باشد، نه صرفاً یک مرحله خرید. مشخصات ماده، خواص موردنیاز و الزامات کنترل باید با طراحی و شرایط سرویس هماهنگ باشند.
برای محصولاتی که پترو فیتینگ تولید یا تأمین میکند، اطلاعات دقیق جنس و مدارک مرتبط باید متناسب با نوع سفارش و تعهدات واقعی شرکت ارائه شوند. این شفافیت به خریدار کمک میکند محصول را از نظر فنی ارزیابی کند و مدارک لازم برای کنترل ورودی را در اختیار داشته باشد.
مهره ماسوره چکشی برای سرویس ترش و محیطهای حاوی H₂S
در برخی تأسیسات نفت و گاز، سیال یا محیط عملیاتی حاوی سولفید هیدروژن (H₂S) است. این شرایط میتواند خطر ترکخوردگی و تخریب مواد را افزایش دهد و انتخاب ماده را به موضوعی حساس تبدیل کند.
در سرویس ترش، باید الزامات مرتبط با استاندارد NACE MR0175 / ISO 15156 و مشخصات پروژه بررسی شوند. این الزامات به انتخاب و استفاده از مواد در محیطهای حاوی H₂S مربوط هستند؛ اما اشاره به نام استاندارد بهتنهایی اثبات نمیکند که یک محصول خاص با آن منطبق است.
مواردی که باید ارزیابی شوند عبارتاند از:
- ترکیب و شرایط محیط سرویس
- فشار جزئی H₂S و سایر پارامترهای مرتبط، در صورت کاربرد
- نوع ماده و وضعیت متالورژیکی آن
- سختی و الزامات خواص مکانیکی
- عملیات حرارتی و سوابق تولید
- محدودیتهای طراحی و بهرهبرداری
- مدارک و شواهد انطباق موردنیاز پروژه
برای سفارش مهره ماسوره چکشی مورد استفاده در سرویس ترش، خریدار باید شرایط واقعی سرویس را اعلام کند و تأییدیه فنی محصول را بر اساس مدارک معتبر دریافت کند.
پترو فیتینگ نیز در بررسی چنین درخواستهایی باید مشخصات محیط عملیاتی را دریافت کند تا امکان تولید یا تأمین محصول مناسب، بر اساس شواهد و الزامات واقعی، ارزیابی شود.
انواع اتصال انتهایی مهره ماسوره چکشی
نوع اتصال انتهایی باید با لوله، مانیفولد یا تجهیزی که مهره ماسوره به آن متصل میشود، سازگار باشد. آرایش اتصال انتهایی به طراحی محصول و سفارش بستگی دارد.
اتصال رزوهای (Threaded End)
در این نوع، انتهای قطعه برای اتصال رزوهای طراحی شده است. نوع رزوه، ابعاد، تلرانس و مشخصات اتصال باید با قطعه مقابل مطابقت داشته باشد.
تطبیق صرف اندازه اسمی رزوه کافی نیست؛ زیرا شکل رزوه، گام، نوع آببندی و استاندارد مربوط نیز اهمیت دارند.
اتصال جوشی (Weld End)
در اتصال جوشی، انتهای قطعه برای اتصال از طریق جوشکاری طراحی میشود. آمادهسازی لبه، جنس قطعه مقابل، روش جوشکاری، مواد مصرفی، عملیات حرارتی احتمالی و بازرسی باید طبق مشخصات فنی و روش اجرایی تأییدشده انجام شوند.
اتصالات ویژه و سفارشی
در برخی پروژهها، اتصال انتهایی یا ابعاد خاصی مورد نیاز است. در این موارد، ارائه نقشه، مشخصات فنی و شرایط بهرهبرداری برای ارزیابی امکان ساخت یا تأمین ضروری است.
هیچ نوع اتصال انتهایی نباید بدون بررسی طراحی، استاندارد مربوط و الزامات پروژه بهعنوان جایگزین مستقیم نوع دیگر در نظر گرفته شود.
بررسی اتصال انتهایی در سفارشهای پترو فیتینگ
برای جلوگیری از اشتباه در تأمین، بهتر است نوع اتصال انتهایی در درخواست خرید بهصورت دقیق نوشته شود. در صورت وجود نقشه یا نمونه مرجع، ارائه آن میتواند به روشن شدن ابعاد و مشخصات کمک کند.
پترو فیتینگ میتواند درخواست را بر اساس اطلاعات فنی دریافتی بررسی کند و در صورت امکان، محصول متناسب با مشخصات تأییدشده را پیشنهاد یا تأمین کند.
سیستم آببندی مهره ماسوره چکشی
آببندی یکی از بخشهای تعیینکننده عملکرد مهره ماسوره چکشی است. طراحی آببندی میتواند میان مدلهای مختلف تفاوت داشته باشد؛ بنابراین انتخاب قطعه آببندی باید بر اساس طراحی همان اتصال انجام شود.
آببندهای الاستومری
در برخی طراحیها از آببندهای الاستومری استفاده میشود. مواد مورد استفاده ممکن است بسته به محصول و شرایط سرویس متفاوت باشند.
برای مثال، NBR، HNBR و FKM از خانواده مواد الاستومری هستند که در کاربردهای مختلف صنعتی به کار میروند. بااینحال، هیچیک از این مواد را نمیتوان بدون بررسی سازگاری شیمیایی، دما، فشار و شرایط سرویس برای همه کاربردها مناسب دانست.
آببندی فلز به فلز
در برخی طراحیها، سطوح فلزی نقش اصلی در آببندی دارند. در این حالت، کیفیت ماشینکاری، هندسه سطح، تلرانسها و وضعیت تماس سطوح اهمیت ویژهای دارند.
عوامل مؤثر بر عملکرد آببندی
- سازگاری قطعه آببندی با مدل اتصال
- انتخاب صحیح جنس آببند
- سلامت و تمیزی سطوح
- رعایت ابعاد و تلرانسهای طراحی
- جلوگیری از آسیب هنگام نصب
- توجه به دما و نوع سیال
- بررسی دورهای وضعیت قطعات در شرایط بهرهبرداری
نشتی را نباید صرفاً با افزایش نیروی بستن یا ضربه بیشتر برطرف کرد. ابتدا باید علت مشکل، سازگاری اجزا و وضعیت سطوح آببندی بررسی شود.
اهمیت آببندی در انتخاب و تأمین محصول
برای انتخاب آببند مناسب، صرف دانستن اندازه مهره ماسوره کافی نیست. نوع سیال، دمای کاری، فشار و طراحی اتصال باید بررسی شوند.
در سفارشهای صنعتی، مشخص بودن نوع آببند و الزامات عملکردی آن به مشتری و تأمینکننده کمک میکند تا از جایگزینی قطعات نامناسب جلوگیری کنند. پترو فیتینگ باید نوع قطعه آببندی قابل ارائه و مشخصات آن را بر اساس اطلاعات واقعی محصول تأیید کند.
فرایند تولید مهره ماسوره چکشی
کیفیت نهایی مهره ماسوره چکشی تنها به جنس فولاد وابسته نیست؛ بلکه مجموعهای از عوامل مهندسی، انتخاب مواد، فرایندهای تولید، ماشینکاری، عملیات حرارتی و کنترل کیفیت در عملکرد محصول نقش دارند.
فرایند ساخت دقیق میتواند بسته به طراحی، اندازه، جنس و روش تولید متفاوت باشد. مراحل زیر، چارچوب عمومی یک فرایند تولید مهندسیشده را نشان میدهند.
۱. بررسی طراحی و مشخصات فنی
در ابتدای کار، نقشه، ابعاد، تلرانسها، مشخصات مواد، فشار کاری، نوع اتصال و الزامات مشتری بررسی میشوند.
در صورت وجود ابهام میان نقشه، سفارش خرید و مشخصات فنی، لازم است پیش از شروع تولید، موارد مورد اختلاف روشن شوند.
۲. انتخاب و تأیید مواد اولیه
مواد اولیه باید با مشخصات فنی محصول مطابقت داشته باشند. در پروژههایی که قابلیت ردیابی لازم است، اطلاعات مربوط به گرید، شماره ذوب یا سایر شناسههای موردنیاز باید حفظ شوند.
مدارک مواد اولیه باید با الزامات سفارش و سطح مستندسازی مورد توافق هماهنگ باشند.
۳. شکلدهی یا فورج، در صورت کاربرد
بسته به طراحی محصول، ممکن است از فرایندهایی مانند فورج یا سایر روشهای شکلدهی استفاده شود. انتخاب فرایند باید با هندسه قطعه، خواص موردنیاز و مشخصات مهندسی سازگار باشد.
۴. عملیات حرارتی، در صورت نیاز
عملیات حرارتی ممکن است برای دستیابی به خواص مکانیکی موردنیاز انجام شود. نوع عملیات و پارامترهای آن باید با گرید ماده، طراحی قطعه و الزامات فنی مطابقت داشته باشد.
۵. ماشینکاری دقیق
در این مرحله، سطوح و ابعاد موردنیاز مطابق نقشه ایجاد میشوند. دقت ماشینکاری در بخشهایی مانند سطوح آببندی، رزوهها، نواحی درگیری و ابعاد اصلی اهمیت دارد.
۶. کنترل ابعادی و رزوهها
ابعاد اصلی، رزوهها، تلرانسها و سطوح حساس باید با نقشه یا استاندارد تعیینشده مقایسه شوند. ابزار اندازهگیری و روش بازرسی باید برای ویژگی مورد بررسی مناسب باشند.
۷. بازرسی ظاهری و بررسی عیوب
سطوح قطعه از نظر عیوب قابل مشاهده، آسیب ماشینکاری، خوردگی، ترکهای قابل تشخیص با روش مربوط و سایر ناهنجاریها بررسی میشوند.
۸. آزمونهای تکمیلی، در صورت نیاز
بسته به مشخصات سفارش، ممکن است آزمون سختی، آزمونهای غیرمخرب یا آزمونهای عملکردی مورد نیاز باشند. نوع آزمون، معیار پذیرش و دامنه بازرسی باید از قبل مشخص شوند.
۹. علامتگذاری و مستندسازی
علامتگذاری باید مطابق الزامات محصول و سفارش باشد. اطلاعاتی مانند شناسه محصول، اندازه، شماره فیگور، فشار کاری مجاز یا شماره ردیابی، تنها در صورت انطباق با مشخصات تأییدشده باید درج شوند.
۱۰. بستهبندی و تحویل
قطعات باید به شکلی بستهبندی شوند که در حملونقل و انبارش از آسیب، آلودگی، خوردگی و صدمه به سطوح حساس محافظت شوند. مدارک توافقشده نیز باید همراه محصول یا مطابق قرارداد ارائه شوند.
نکته درباره توانمندیهای پترو فیتینگ: هر مرحله از فرایند تولید که بهعنوان قابلیت واقعی شرکت معرفی میشود، باید با تجهیزات، روشهای اجرایی، سوابق تولید و مدارک قابل ارائه شرکت مطابقت داشته باشد. در مواردی که عملیات یا آزمون به پیمانکار تخصصی سپرده میشود، بهتر است دامنه فعالیت و مسئولیتها بهصورت شفاف بیان شوند.
رویکرد پترو فیتینگ به تولید اتصالات فشارقوی
در تولید اتصالات فشارقوی، کیفیت محصول از مجموعهای از تصمیمهای مهندسی و فرایندهای ساخت تأثیر میپذیرد. بررسی نقشه، انتخاب مواد، کنترل ابعاد، کیفیت ماشینکاری و بازرسی نهایی باید در کنار یکدیگر دیده شوند.
تجربه صنعتی در ساخت اتصالات فشارقوی زمانی بیشترین ارزش را برای مشتری دارد که به انطباق دقیق محصول با نقشه و مشخصات سفارش منجر شود. به همین دلیل، در معرفی توانمندیهای پترو فیتینگ باید بر فرایندهای واقعی ساخت، محدوده محصولات قابل تولید، مدارک قابل ارائه و قابلیتهای تأییدشده شرکت تأکید شود.
در سفارشهای سفارشی نیز ارائه نقشه و شرایط کاری، امکان بررسی فنی دقیقتری را فراهم میکند. پس از بررسی مشخصات، امکان ساخت یا تأمین محصول باید با توجه به توانمندیهای واقعی و الزامات پروژه تعیین شود.
کنترل کیفیت مهره ماسوره چکشی
کنترل کیفیت برای اطمینان از انطباق محصول با نقشه، مشخصات فنی و الزامات سفارش انجام میشود. برنامه بازرسی باید متناسب با نوع محصول، کاربرد و سطح مستندسازی موردنیاز پروژه باشد.
بررسی مواد اولیه
در صورت نیاز، مدارک مواد اولیه بررسی میشوند تا گرید، ترکیب شیمیایی، خواص مکانیکی و شناسههای ردیابی با سفارش مطابقت داشته باشند.
گواهی مواد مانند Material Test Certificate یا MTC میتواند بخشی از مستندات موردنیاز باشد؛ اما نوع گواهی و سطح اطلاعات آن باید در سفارش مشخص شود.
کنترل ابعادی
اندازههای اصلی، تلرانسها و ویژگیهای حساس قطعه با نقشه یا مشخصات فنی مقایسه میشوند. در این مرحله، انتخاب ابزار اندازهگیری مناسب و ثبت نتایج طبق الزامات بازرسی اهمیت دارد.
کنترل رزوه
رزوهها باید از نظر نوع، اندازه، گام، وضعیت سطح و انطباق با مشخصات مربوط بررسی شوند. در صورت نیاز، از گیجها یا ابزارهای مناسب کنترل رزوه استفاده میشود.
آزمون سختی
آزمون سختی زمانی انجام میشود که در مشخصات فنی، استاندارد یا برنامه بازرسی پیشبینی شده باشد. محدوده پذیرش باید بر اساس الزامات معتبر تعیین شود، نه بر اساس یک مقدار عمومی برای تمام مدلها.
آزمونهای غیرمخرب (NDT)
بر اساس جنس قطعه، روش تولید، ناحیه مورد بررسی و مشخصات پروژه، ممکن است از روشهای زیر استفاده شود:
- MT: آزمون ذرات مغناطیسی برای مواد فرومغناطیس و عیوب مناسب این روش
- PT: آزمون مایعات نافذ برای شناسایی عیوب باز به سطح در مواد مناسب
- UT: آزمون فراصوت برای بررسی عیوب داخلی یا ویژگیهای موردنظر، در صورت مناسب بودن روش و هندسه قطعه
انتخاب روش آزمون، سطح پوشش، صلاحیت کارکنان و معیار پذیرش باید بر اساس مشخصات و روش اجرایی مربوط انجام شود. استفاده از یک روش آزمون بهتنهایی تضمین نمیکند که همه انواع عیب قابل شناسایی باشند.
آزمون فشار یا آزمون عملکردی
در صورت الزام سفارش یا مشخصات فنی، آزمون فشار یا آزمون عملکردی باید با روش اجرایی تأییدشده، تجهیزات مناسب و معیار پذیرش مشخص انجام شود.
شرایط آزمون، سیال آزمون، فشار، مدتزمان، روش کنترل و الزامات ایمنی باید از قبل تعیین شوند. آزمون فشار نباید بدون روش اجرایی و تمهیدات ایمنی مناسب انجام شود.
بازرسی نهایی و مستندات
پیش از تحویل، باید انطباق محصول با الزامات سفارش بررسی شود. بسته به قرارداد، مدارک نهایی ممکن است شامل گزارش بازرسی، گواهی مواد، نتایج آزمونها، اطلاعات ردیابی و سایر مستندات توافقشده باشند.
وجود هر مدرک یا انجام هر آزمون باید بر اساس سوابق واقعی قابل اثبات باشد. درج عبارتهایی مانند «تستشده»، «دارای گواهی» یا «مطابق استاندارد» بدون مستندات پشتیبان توصیه نمیشود.
چرا کنترل کیفیت برای مشتریان پترو فیتینگ مهم است؟
در خرید تجهیزات صنعتی، مشتری به اطلاعاتی نیاز دارد که امکان ارزیابی انطباق محصول با سفارش را فراهم کند. کنترل کیفیت و مستندسازی مناسب میتوانند در این فرایند نقش مهمی داشته باشند.
پترو فیتینگ باید در هر سفارش، دامنه بازرسی و مدارک قابل ارائه را بهروشنی مشخص کند. این شفافیت به مشتری کمک میکند بداند چه کنترلهایی انجام شدهاند، چه نتایجی ثبت شدهاند و کدام الزامات در محدوده تعهدات تأمینکننده قرار دارند.
استانداردهای مرتبط با مهره ماسوره چکشی
انتخاب استاندارد مناسب به نوع محصول، کاربرد، طراحی، محدوده فشار و دما و مشخصات پروژه بستگی دارد. همه استانداردهای مرتبط با تجهیزات سرچاهی، شیرآلات، اتصالات یا خطوط لوله الزاماً برای همه مهره ماسورههای چکشی کاربرد ندارند.
استانداردهای تخصصی مهره ماسوره چکشی
برای خانوادهای از اتصالات چکشی نفتی، استانداردهای تخصصی وجود دارند که دامنه کاربرد آنها به فیگورها، اندازهها، شرایط کاری و الزامات تعریفشده محدود است.
به همین دلیل، پیش از ادعای انطباق محصول با یک استاندارد تخصصی، باید شماره و ویرایش استاندارد، دامنه کاربرد، اندازه محصول و الزامات مربوط بررسی شوند.
مشخصات مواد ASTM
استانداردهای مواد مانند ASTM A105 یا ASTM A350 LF2 میتوانند در صورت انطباق با طراحی و سفارش، برای تعیین الزامات ماده به کار روند. انطباق ماده با یک استاندارد بهتنهایی معادل تأیید کل محصول یا عملکرد آن تحت هر شرایطی نیست.
الزامات سرویس ترش NACE MR0175 / ISO 15156
در محیطهای حاوی H₂S، الزامات انتخاب مواد و مقاومت در برابر سازوکارهای آسیب مرتبط با سرویس ترش باید بررسی شوند. ادعای انطباق نیازمند بررسی شرایط سرویس، مواد، وضعیت ساخت و مدارک موردنیاز است.
API 16C و سایر استانداردهای API
API 16C به تجهیزات و سامانههای مشخصی در حوزه Choke and Kill مربوط است. کاربرد یا انطباق یک محصول با این استاندارد نباید صرفاً از روی تعلق آن به خانواده اتصالات فشارقوی نتیجهگیری شود.
همین اصل درباره API 6A، API 16A و سایر استانداردهای API نیز صادق است: ارتباط موضوعی با صنعت نفت به معنی قابلاعمال بودن خودکار استاندارد به هر محصول نیست.
مشخصات فنی پروژه
در بسیاری از سفارشهای صنعتی، علاوه بر استانداردهای مرجع، نقشهها، مشخصات فنی مشتری، فهرست مدارک موردنیاز، برنامه بازرسی و آزمون (ITP) و الزامات قراردادی نیز باید رعایت شوند.
بهترین روش آن است که پیش از تولید یا تأمین، استانداردهای لازم و مدارک تحویلی در سفارش خرید یا اسناد فنی بهصورت روشن تعیین شوند.
شفافیت در ادعای استانداردها در پترو فیتینگ
در بازار تجهیزات نفت و گاز، ذکر نام استاندارد میتواند در تصمیمگیری خریدار اثرگذار باشد؛ به همین دلیل، ادعای انطباق باید دقیق و مستند باشد.
پترو فیتینگ باید میان انطباق مواد اولیه، انطباق فرایند تولید و انطباق محصول نهایی با یک استاندارد تفاوت قائل شود. هرکدام از این موارد ممکن است به مدارک و ارزیابیهای متفاوتی نیاز داشته باشند.
اگر مشتری استاندارد مشخصی را در سفارش خود الزام کرده باشد، بررسی دامنه کاربرد استاندارد و تطبیق آن با محصول موردنظر باید پیش از تأیید سفارش انجام شود.
تفاوت مهره ماسوره چکشی با اتصالات معمولی
مهره ماسوره چکشی با بسیاری از اتصالات رایج لولهکشی از نظر ساختار و روش اتصال تفاوت دارد.
تفاوت با مهره ماسوره معمولی
در برخی مهره ماسورههای معمولی، اتصال با رزوه و مهره مرکزی انجام میشود. مهره ماسوره چکشی دارای طراحی مخصوص خود است و نحوه درگیری اجزا، آببندی و روش مونتاژ آن ممکن است متفاوت باشد.
تفاوت با فلنج
اتصال فلنجی معمولاً با فلنجها، پیچومهره و در صورت طراحی، گسکت انجام میشود. مهره ماسوره چکشی از سازوکار اختصاصی خود برای درگیری و اتصال استفاده میکند.
انتخاب میان این دو، به طراحی سیستم، نیازهای تعمیر و نگهداری، فشار، دما و الزامات پروژه وابسته است.
تفاوت با اتصالات رزوهای معمولی
در اتصالات رزوهای معمولی، نوع رزوه و سازوکار آببندی اهمیت دارد. مهره ماسوره چکشی نیز ممکن است در بخشهای انتهایی رزوه داشته باشد، اما سازوکار اتصال اصلی آن لزوماً همانند یک اتصال رزوهای معمولی نیست.
بنابراین، نمیتوان مهره ماسوره چکشی را صرفاً بر اساس اندازه ظاهری با هر اتصال رزوهای یا فلنجی جایگزین کرد.
آیا قطعات مهره ماسوره چکشی از سازندگان مختلف قابل تعویض هستند؟
یکی از نکات مهم در خرید و نگهداری مهره ماسوره چکشی، سازگاری قطعات است.
نباید فرض کرد که قطعات دارای شماره فیگور مشابه از سازندگان مختلف، بدون بررسی فنی قابل تعویض هستند.
تفاوت در ابعاد، تلرانسها، هندسه سطوح آببندی، مواد، طراحی مهره یا نوع قطعه آببندی میتواند بر عملکرد اتصال اثر بگذارد.
پیش از جایگزینی قطعه باید موارد زیر بررسی شوند:
- تطابق دقیق مدل و اندازه
- مشخصات سازنده و نقشه فنی
- سازگاری قطعات درگیر
- نوع و هندسه آببندی
- جنس و خواص موردنیاز
- فشار و دمای مجاز
- الزامات تأیید و بازرسی پروژه
در صورت نبود اطلاعات کافی، باید از سازنده یا مرجع فنی مسئول تأییدیه دریافت شود. شباهت ظاهری یا یکسان بودن نام فیگور برای تأیید ایمنی کافی نیست.
برای مشتریان پترو فیتینگ نیز این موضوع اهمیت دارد؛ زیرا انتخاب یا جایگزینی قطعات باید بر اساس سازگاری فنی انجام شود، نه صرفاً بر اساس نام تجاری یا شباهت ظاهری.
نکات ایمنی در نصب، بهرهبرداری و نگهداری
مهره ماسوره چکشی در برخی کاربردها با سیالات پرفشار سروکار دارد. انرژی ذخیرهشده در یک سامانه تحت فشار میتواند در صورت باز شدن ناخواسته اتصال یا خرابی قطعه، خطر جدی ایجاد کند.
پیش از نصب
- مدل، اندازه و فشار کاری مجاز را با مشخصات سیستم تطبیق دهید.
- اجزای اتصال را از نظر ترک، تغییر شکل، خوردگی و آسیب بررسی کنید.
- سطوح آببندی و قطعات آببند را کنترل کنید.
- از سازگاری قطعات نری، مادگی و مهره اطمینان حاصل کنید.
- دستورالعمل سازنده را برای مونتاژ رعایت کنید.
هنگام بستن اتصال
- از ابزار و روش مناسب تعیینشده توسط سازنده استفاده کنید.
- به بخشهای نامناسب قطعه ضربه نزنید.
- برای جبران نشتی یا عدم انطباق، نیروی نامتعارف وارد نکنید.
- از روشهای بداهه برای تغییر شکل قطعات استفاده نکنید.
پیش از باز کردن اتصال
خط باید از فشار تخلیه شده و نبود فشار محبوس به روش ایمن تأیید شده باشد. در صورت وجود سیال خطرناک، داغ یا قابل اشتعال، الزامات ایزولهسازی و تخلیه ایمن باید رعایت شوند.
هرگز اتصال تحت فشار را برای تعمیر، سفتکردن یا بازکردن دستکاری نکنید.
در دوره بهرهبرداری
- وضعیت ظاهری و نشتی را طبق برنامه بازرسی کنترل کنید.
- در صورت مشاهده نشانههای خرابی، علت را بررسی و اقدامات اصلاحی را مطابق رویه ایمنی انجام دهید.
- قطعات معیوب را بدون ارزیابی فنی دوباره وارد سرویس نکنید.
- سوابق بازرسی، تعمیر و تعویض قطعات را نگهداری کنید.
آزمون فشار
آزمون فشار باید بر اساس روش اجرایی تأییدشده، تجهیزات مناسب، محدوده ایمن و الزامات حفاظتی انجام شود. افراد غیرمسئول نباید در معرض قطعات تحت آزمون قرار گیرند.
راهنمای خرید مهره ماسوره چکشی
برای خرید صحیح مهره ماسوره چکشی، بهتر است پیش از استعلام قیمت، اطلاعات فنی محصول تا حد امکان مشخص شود. این کار احتمال انتخاب اشتباه را کاهش میدهد و امکان مقایسه دقیقتر پیشنهادهای تأمینکنندگان را فراهم میکند.
اطلاعات پیشنهادی برای استعلام عبارتاند از:
- شماره فیگور (Figure Number): مانند Fig 1002 یا Fig 1502، در صورت مشخص بودن.
- اندازه اسمی: اندازه موردنیاز باید با نقشه یا مشخصات سیستم مطابقت داشته باشد.
- فشار کاری مجاز: مقدار موردنیاز باید بر اساس طراحی سیستم و مشخصات تأییدشده تعیین شود.
- نوع اتصال انتهایی: رزوهای، جوشی یا نوع مشخصشده در نقشه.
- جنس قطعات: گرید ماده و الزامات خواص مکانیکی باید مشخص باشند.
- نوع سیال: برای مثال، آب، سیال حفاری، سیال هیدرولیک یا سیال فرایندی؛ در صورت وجود مواد خورنده یا H₂S باید اعلام شود.
- دمای بهرهبرداری: حداقل و حداکثر دمای طراحی در انتخاب ماده و آببند اهمیت دارد.
- الزامات آببندی: نوع آببند یا طراحی موردنیاز، در صورت مشخص بودن.
- شرایط ویژه سرویس: مانند سرویس ترش، خوردگی، سیکلهای فشار یا سایر شرایط عملیاتی خاص.
- استانداردها و مشخصات پروژه: استاندارد مرجع، نقشه، مشخصات فنی و الزامات قراردادی.
- مدارک موردنیاز: مانند گواهی مواد، گزارش بازرسی، نتایج آزمون و مدارک ردیابی، در صورت الزام.
- تعداد و برنامه تحویل: مقدار سفارش، زمان موردنیاز و محل تحویل.
چرا ارائه اطلاعات فنی کامل اهمیت دارد؟
وقتی مشخصات سفارش کامل باشد، تأمینکننده میتواند محصول مناسب را دقیقتر شناسایی کند و موارد مبهم را پیش از نهایی شدن سفارش مطرح سازد.
در مقابل، درخواست خریدی که فقط شامل عبارتی مانند «مهره ماسوره چکشی فشارقوی» باشد، ممکن است برای انتخاب قطعی محصول کافی نباشد.
در پروژههای حساس، بهتر است پیش از تأیید سفارش، نقشه یا دیتاشیت محصول، فشار کاری مجاز، جنس، نوع اتصال و مدارک تحویلی بهصورت مکتوب بررسی شوند.
چگونه از پترو فیتینگ استعلام بگیریم؟
برای اینکه درخواست خرید بهصورت دقیقتر بررسی شود، مشتریان میتوانند مشخصات فنی موردنیاز را در قالب یک درخواست استعلام ارسال کنند. هرچه اطلاعات اولیه کاملتر باشد، امکان تشخیص مدل موردنظر و روشن شدن الزامات سفارش بیشتر خواهد بود.
در استعلام مهره ماسوره چکشی، بهتر است این موارد درج شوند:
- نام محصول: Hammer Union
- شماره فیگور و اندازه
- فشار کاری موردنیاز
- جنس و نوع اتصال انتهایی
- نوع سیال و دمای بهرهبرداری
- تعداد موردنیاز
- استانداردها و مدارک موردنیاز
- نقشه یا دیتاشیت، در صورت وجود
پترو فیتینگ میتواند درخواست دریافتی را بر اساس مشخصات اعلامشده بررسی کند و در محدوده محصولات و توانمندیهای واقعی خود، امکان تأمین یا تولید محصول موردنظر را ارزیابی کند.
چرا انتخاب تأمینکننده تخصصی مهره ماسوره چکشی اهمیت دارد؟
در خرید تجهیزات فشارقوی، قیمت تنها معیار تصمیمگیری نیست. تطابق محصول با نیاز پروژه، صحت اطلاعات فنی، قابلیت ردیابی، کنترل کیفیت و پاسخگویی تأمینکننده نیز اهمیت دارند.
یک تأمینکننده حرفهای باید بتواند در محدوده فعالیت واقعی خود، اطلاعات روشن و قابل بررسی درباره محصول ارائه دهد.
معیارهای پیشنهادی برای ارزیابی تأمینکننده عبارتاند از:
- شناخت فنی محصول و کاربردهای آن
- ارائه مشخصات و نقشه قابل بررسی
- شفافیت درباره مواد اولیه و فرایند تولید یا تأمین
- امکان ارائه مدارک توافقشده
- پاسخگویی به پرسشهای فنی مشتری
- تعیین روشن فشار کاری و محدودیتهای محصول
- شفافیت درباره آزمونها و بازرسیهای انجامشده
- تعهد به مشخصات تأییدشده در سفارش
- بستهبندی مناسب و قابلیت ردیابی، در صورت نیاز پروژه
برای خریدار صنعتی، انتخاب تأمینکنندهای که اطلاعات محصول را شفاف ارائه میکند، میتواند به کاهش ابهام در خرید، ارزیابی فنی و فرایند کنترل ورودی کمک کند.
مزیتهای همکاری با پترو فیتینگ
پترو فیتینگ در حوزه اتصالات فشارقوی و تجهیزات صنایع نفت، گاز و پتروشیمی فعالیت دارد. برای مشتریان این صنایع، ارزش همکاری با یک مجموعه صنعتی باید در توانایی آن برای درک نیاز فنی، بررسی مشخصات محصول و ارائه اطلاعات روشن درباره سفارش دیده شود.
مزیتهای قابل بررسی در همکاری با پترو فیتینگ عبارتاند از:
۱. تمرکز بر اتصالات فشارقوی و تجهیزات صنعتی
تمرکز تخصصی بر این حوزه به مشتری کمک میکند درخواست خود را در چارچوب مشخصات فنی محصول مطرح کند و اطلاعات لازم برای ارزیابی سفارش را در اختیار تأمینکننده قرار دهد.
۲. امکان بررسی درخواستهای مبتنی بر نقشه
در بسیاری از پروژههای صنعتی، مشخصات موردنیاز تنها با نام عمومی محصول تعریف نمیشوند. نقشه، ابعاد، مواد و شرایط کاری میتوانند بخش مهمی از سفارش باشند. بررسی این اطلاعات، مسیر مناسبی برای ارزیابی درخواستهای خاص فراهم میکند.
۳. فعالیت در زمینه تولید و تأمین
پترو فیتینگ علاوه بر حوزه تولید اتصالات فشارقوی، در زمینه تأمین تجهیزات صنایع نفت و گاز نیز فعالیت دارد. این دو حوزه باید در استعلام و پیشنهاد تجاری بهصورت شفاف از یکدیگر تفکیک شوند تا مشتری بداند محصول موردنظر در چه چارچوبی عرضه میشود.
۴. توجه به مشخصات فنی و انطباق محصول
تطبیق محصول با مشخصات سفارش، روشن بودن فشار کاری مجاز، تعیین جنس و نوع اتصال و بررسی مدارک موردنیاز، از موارد مهم در فرایند خرید تجهیزات صنعتی هستند.
۵. امکان بررسی نیازهای پروژه
مشتری میتواند با ارائه مشخصات محصول، نقشه یا شرایط بهرهبرداری، درخواست خود را برای بررسی فنی مطرح کند. امکان ساخت یا تأمین محصول خاص پس از بررسی مشخصات و تأیید قابلیتهای لازم مشخص میشود.
۶. ارتباط با مشتریان صنعتی و تأمینکنندگان
در خرید تجهیزات تخصصی، ارتباط روشن میان واحد خرید، کارشناسان فنی و تأمینکننده اهمیت دارد. تعیین دقیق اطلاعات موردنیاز و مستند کردن مشخصات سفارش میتواند از بروز اختلاف در برداشتهای فنی جلوگیری کند.
این موارد باید در عمل با فرایندها و امکانات واقعی شرکت پشتیبانی شوند. در معرفی پترو فیتینگ، بهتر است مزیتهایی مطرح شوند که شرکت بتواند با نمونه محصولات، سوابق فعالیت، مستندات و خدمات واقعی خود آنها را اثبات کند.
پترو فیتینگ؛ از اتصالات فشارقوی تا نیازهای تخصصی صنایع نفت و گاز
فعالیت در بازار تجهیزات نفت و گاز، شناخت مجموعهای از محصولات و الزامات فنی را میطلبد. در این بازار، مشتریان ممکن است به اتصالات فشارقوی، قطعات ویژه، مهره ماسوره چکشی، فلنجها و سایر تجهیزات موردنیاز پروژههای صنعتی نیاز داشته باشند.
پترو فیتینگ در حوزه اتصالات فشارقوی و تأمین تجهیزات صنعتی فعالیت میکند و میتواند درخواستهای مشتریان را بر اساس نوع محصول، مشخصات فنی و نیاز پروژه بررسی کند.
در بخش تولید، انطباق با نقشه و مشخصات سفارش اهمیت اساسی دارد. در بخش تأمین نیز انتخاب صحیح محصول، شفافیت مشخصات و بررسی مدارک مرتبط از عوامل مهم هستند.
برای معرفی حرفهای پترو فیتینگ، لازم است اطلاعاتی مانند محصولات قابل عرضه، اندازههای موجود، فیگورهای قابل تأمین، قابلیتهای ساخت، تجهیزات تولید و بازرسی و مدارک قابل ارائه بهصورت دقیق و مستند در وبسایت درج شوند.
این اطلاعات به مشتری کمک میکنند پیش از ارسال درخواست، شناخت روشنتری از حوزه فعالیت شرکت به دست آورد و نیاز خود را با اطلاعات فنی مناسب مطرح کند.
سؤالات متداول درباره مهره ماسوره چکشی
۱. مهره ماسوره چکشی چیست؟
مهره ماسوره چکشی یا Hammer Union نوعی اتصال مکانیکی است که در برخی خطوط و تجهیزات انتقال سیال، بهویژه در کاربردهای نفت، گاز و حفاری، استفاده میشود. این اتصال معمولاً از قطعات نری، مادگی و مهره چرخان تشکیل میشود و طراحی آن امکان اتصال و جداسازی مطابق روش سازنده را فراهم میکند.
۲. مهره ماسوره چکشی چه کاربردی دارد؟
این محصول، بسته به مدل و مشخصات فنی، میتواند در برخی تجهیزات حفاری، خطوط انتقال سیال، مانیفولدها و مجموعههای مرتبط با سیمانکاری یا سرویس چاه به کار رود. مناسب بودن یک مدل برای کاربرد مشخص باید با فشار، دما، سیال و طراحی سیستم تطبیق داده شود.
۳. فیگور مهره ماسوره چکشی به چه معناست؟
شماره فیگور یا Figure Number شناسهای است که برای معرفی یک خانواده طراحی یا مدل محصول استفاده میشود. این شماره بهتنهایی برای تعیین تمام مشخصات فنی، فشار کاری یا سازگاری قطعات کافی نیست.
۴. تفاوت Fig 1002 و Fig 1502 چیست؟
تفاوت دقیق این دو مدل باید بر اساس مشخصات سازنده، طراحی، اندازه، فشار کاری و سایر ویژگیهای فنی بررسی شود. نباید فقط بر اساس شماره فیگور، فشار یا قابلیت تعویض قطعات را نتیجهگیری کرد.
۵. فشار کاری مهره ماسوره چکشی چقدر است؟
فشار کاری مجاز به مدل، اندازه، طراحی، مواد، شرایط ساخت و مشخصات محصول بستگی دارد. مقدار معتبر باید از روی علامتگذاری تأییدشده، دیتاشیت و مدارک سازنده تعیین شود. فشار آزمون و فشار ترکیدگی جایگزین فشار کاری مجاز نیستند.
۶. آیا تمام مهره ماسورههای چکشی فشارقوی هستند؟
خیر. عنوان کلی مهره ماسوره چکشی برای تعیین فشار کاری کافی نیست. هر محصول باید بر اساس مشخصات فنی و محدوده مجاز بهرهبرداری ارزیابی شود.
۷. مهره ماسوره چکشی از چه موادی ساخته میشود؟
مواد مورد استفاده به طراحی، شرایط سرویس و مشخصات سفارش بستگی دارند. گریدهایی مانند ASTM A105، ASTM A350 LF2 یا فولاد آلیاژی AISI 4130 ممکن است در برخی کاربردهای مرتبط مطرح شوند؛ اما انتخاب نهایی باید بر اساس طراحی و مدارک فنی همان محصول باشد.
۸. آیا مهره ماسوره چکشی برای سرویس ترش مناسب است؟
فقط در صورتی که مواد، وضعیت ساخت و محصول نهایی با الزامات سرویس ترش و مشخصات پروژه مطابقت داشته باشند. در محیطهای حاوی H₂S باید الزامات مرتبط با NACE MR0175 / ISO 15156 و شرایط واقعی سرویس بررسی شوند.
۹. آیا قطعات مهره ماسوره چکشی از برندهای مختلف قابل تعویض هستند؟
نه لزوماً. حتی اگر شماره فیگور یا اندازه اسمی مشابه باشد، تفاوت در هندسه، تلرانسها، سطح آببندی و مواد میتواند مانع سازگاری شود. تعویض قطعات باید با تأیید فنی انجام شود.
۱۰. مهره ماسوره چکشی با اتصال فلنجی چه تفاوتی دارد؟
اتصال فلنجی معمولاً از فلنجها و پیچومهره و در صورت طراحی، گسکت استفاده میکند. مهره ماسوره چکشی سازوکار درگیری و آببندی اختصاصی خود را دارد. انتخاب میان آنها باید با طراحی سیستم و شرایط بهرهبرداری هماهنگ باشد.
۱۱. چه آزمونهایی برای مهره ماسوره چکشی انجام میشود؟
بسته به مشخصات سفارش، ممکن است کنترل ابعادی، بازرسی رزوه، بررسی مواد، آزمون سختی، آزمونهای غیرمخرب و آزمون فشار یا عملکردی موردنیاز باشند. نوع آزمون و معیار پذیرش باید طبق استاندارد و روش اجرایی مربوط تعیین شوند.
۱۲. آیا رنگ مهره ماسوره چکشی فشار کاری آن را مشخص میکند؟
خیر. رنگ ممکن است در بعضی محصولات برای شناسایی استفاده شود، اما بهتنهایی مرجع قابل اتکایی برای تعیین فشار کاری یا تأیید سازگاری نیست. مشخصات معتبر محصول باید بررسی شوند.
۱۳. هنگام خرید مهره ماسوره چکشی چه اطلاعاتی باید ارائه شود؟
شماره فیگور، اندازه، فشار کاری موردنیاز، جنس، نوع اتصال انتهایی، دمای بهرهبرداری، نوع سیال، الزامات سرویس ترش، استانداردهای پروژه، مدارک موردنیاز، تعداد و زمان تحویل از اطلاعات مهم برای استعلام هستند.
۱۴. آیا میتوان مهره ماسوره چکشی را با مشخصات سفارشی تهیه کرد؟
امکان تولید یا تأمین سفارشی به طراحی، نقشه، جنس، تجهیزات و توانمندی واقعی سازنده یا تأمینکننده بستگی دارد. برای بررسی امکانپذیری، باید نقشه و مشخصات فنی سفارش ارائه شوند.
۱۵. آیا هر مهره ماسوره چکشی باید آزمون فشار شود؟
الزام آزمون به مشخصات محصول، استاندارد مرجع، قرارداد و برنامه بازرسی بستگی دارد. اگر آزمون فشار لازم باشد، باید طبق روش اجرایی تأییدشده و با رعایت الزامات ایمنی انجام شود.
۱۶. چرا ارائه گواهی مواد و مدارک کنترل کیفیت اهمیت دارد؟
این مدارک میتوانند به بررسی انطباق محصول با مشخصات سفارش، ردیابی مواد و ارزیابی نتایج بازرسی کمک کنند. نوع مدارک موردنیاز باید متناسب با حساسیت کاربرد و الزامات پروژه تعیین شود.
۱۷. چگونه مهره ماسوره چکشی مناسب پروژه خود را انتخاب کنیم؟
ابتدا شرایط فشار، دما، نوع سیال، اندازه، نوع اتصال و الزامات پروژه را مشخص کنید. سپس دیتاشیت، نقشه، مشخصات مواد و مدارک موردنیاز را بررسی کنید و در صورت وجود ابهام، پیش از خرید از مرجع فنی مسئول تأییدیه بگیرید.
۱۸. پترو فیتینگ در چه زمینهای فعالیت میکند؟
پترو فیتینگ (PETRO FITTING) در حوزه تولید اتصالات فشارقوی و تأمین تجهیزات موردنیاز صنایع نفت، گاز و پتروشیمی فعالیت دارد. نوع محصول قابل عرضه، قابلیت تولید سفارشی و مدارک فنی قابل ارائه باید متناسب با هر سفارش بررسی شوند.
۱۹. چگونه میتوان برای خرید مهره ماسوره چکشی از پترو فیتینگ استعلام گرفت؟
برای استعلام دقیقتر، بهتر است شماره فیگور، اندازه، فشار کاری، جنس، نوع اتصال انتهایی، شرایط سرویس، تعداد و مدارک موردنیاز مشخص شوند. در صورت وجود نقشه یا دیتاشیت، ارسال آن به بررسی دقیقتر درخواست کمک میکند.
۲۰. آیا پترو فیتینگ امکان بررسی سفارشهای خاص و سفارشی را دارد؟
درخواستهای خاص را میتوان بر اساس نقشه، مشخصات فنی، جنس و شرایط کاری بررسی کرد. امکان تولید یا تأمین هر سفارش به طراحی محصول و توانمندیهای واقعی شرکت بستگی دارد و پس از بررسی فنی قابل تأیید است.
۲۱. هنگام انتخاب تأمینکننده مهره ماسوره چکشی به چه نکاتی توجه کنیم؟
مشخصات فنی روشن، انطباق محصول با سفارش، شفافیت درباره مواد و فرایند تولید یا تأمین، مدارک قابل ارائه، پاسخگویی فنی و رعایت الزامات ایمنی از معیارهای مهم ارزیابی تأمینکننده هستند.
جمعبندی
مهره ماسوره چکشی یکی از اتصالات تخصصی مورد استفاده در برخی تجهیزات و سامانههای انتقال سیال در صنایع نفت، گاز و حفاری است. عملکرد مطمئن آن به انتخاب صحیح مدل، فشار کاری مجاز، جنس قطعات، طراحی آببندی، کیفیت ساخت، کنترل کیفیت و رعایت دستورالعملهای نصب و بهرهبرداری وابسته است.
در خرید این محصول، نباید صرفاً به نام فیگور، رنگ ظاهری یا قیمت توجه کرد. بررسی نقشه، دیتاشیت، مشخصات مواد، شرایط سرویس، مدارک آزمون و سازگاری اجزا، بخش مهمی از فرایند انتخاب فنی محسوب میشود.
پترو فیتینگ (PETRO FITTING) در حوزه اتصالات فشارقوی و تأمین تجهیزات صنایع نفت، گاز و پتروشیمی فعالیت دارد. تمرکز بر نیازهای مشتریان صنعتی، بررسی مشخصات فنی و شفافیت درباره محصولات قابل عرضه میتواند به انتخاب دقیقتر تجهیزات کمک کند.
در حوزه مهره ماسوره چکشی، اطلاعاتی مانند شماره فیگور، اندازه، فشار کاری، جنس، نوع اتصال انتهایی و شرایط سرویس باید پیش از تأیید سفارش مشخص شوند. برای محصولات تولیدی یا تأمینشده نیز اطلاعات فنی و مدارک مرتبط باید متناسب با مشخصات واقعی محصول ارائه شوند.
پترو فیتینگ میتواند درخواست مشتریان را بر اساس اطلاعات فنی دریافتی بررسی کند و در محدوده محصولات و توانمندیهای واقعی خود، امکان تولید یا تأمین محصول موردنیاز را ارزیابی کند.
درخواست استعلام مهره ماسوره چکشی از پترو فیتینگ
برای بررسی درخواست خرید یا تأمین مهره ماسوره چکشی، اطلاعات زیر را ارسال کنید:
- شماره فیگور و اندازه موردنیاز
- فشار کاری و دمای بهرهبرداری
- جنس و نوع اتصال انتهایی
- نوع سیال و شرایط سرویس
- تعداد موردنیاز
- نقشه، دیتاشیت یا مشخصات فنی پروژه، در صورت وجود
- مدارک و آزمونهای موردنیاز
با ارائه این اطلاعات، امکان بررسی دقیقتر درخواست و تطبیق محصول با نیاز پروژه فراهم میشود.
PETRO FITTING | پترو فیتینگ
اتصالات فشارقوی و تجهیزات موردنیاز صنایع نفت، گاز و پتروشیمی
برای دریافت اطلاعات محصول و استعلام فنی، از طریق راههای ارتباطی رسمی درجشده در وبسایت پترو فیتینگ اقدام کنید.
2
مهره ماسوره چکشی (Hammer Union) چیست؟ بررسی جامع انواع، متریال، ابعاد، فشار کاری، استانداردها و کاربردها
مقدمه
مهره ماسوره چکشی یا Hammer Union یکی از حیاتیترین و پرکاربردترین اتصالات مکانیکی در صنایع نفت، گاز، پتروشیمی، حفاری، سیمانکاری چاه، اسیدکاری، خطوط انتقال سیال و تجهیزات Well Service محسوب میشود. این قطعه مهندسی برای ایجاد یک اتصال سریع، مقاوم، ایمن و قابل باز و بسته شدن مکرر میان دو بخش از خط لوله یا تجهیزات طراحی شده است؛ بهویژه در محیطهایی که سرعت مونتاژ، قابلیت تعمیرات میدانی و تحمل فشارهای فوقالعاده بالا از اهمیت بنیادینی برخوردارند.
برخلاف اتصالات سنتی پایپینگ که برای اتصال و جداسازی نیازمند آچار لوله، فلنج و تعداد زیادی پیچ و مهره هستند، Hammer Union با بهرهگیری از مهره چکشی (Wing Nut) و هندسه پیشرفته سطوح آببندی، امکان اتصال و دمونتاژ سریع را در کوتاهترین زمان ممکن فراهم میسازد.
در صنایع بالادستی و پاییندستی نفت و گاز، این تجهیز در سرویسهای کلیدی زیر کاربرد گستردهای دارد:
- خطوط گل حفاری (Mud Lines)
- خطوط سیمانکاری (Cementing Lines)
- خطوط اسیدکاری (Acidizing Lines)
- خطوط Choke و Kill
- خطوط جابجایی سیال (Flowline)
- منیفولدها (Manifold)
- تست چاه (Well Testing)
- تجهیزات شکاف هیدرولیکی (Fracturing Equipment)
- خطوط موقت و سیار انتقال سیال
- تجهیزات حفاری و سرویس چاه (Well Servicing)
استاندارد معتبر API بهصورت اختصاصی برای این خانواده از تجهیزات، API Spec 7HU2 – Oilfield Hammer Unions را تدوین کرده است. همچنین استاندارد API RP 7HU1 بهطور ویژه به موضوع استفاده ایمن از Hammer Unionهای ۲ اینچ و جلوگیری از خطرات ناشی از جفتشدن نامناسب (Mismatch) برخی Figureها میپردازد.
ساختمان و اجزای اصلی Hammer Union
یک مهره ماسوره چکشی استاندارد از پنج جزء کلیدی تشکیل شده است که هر یک نقش مهندسی مشخصی در تحمل فشار و آببندی بر عهده دارند:
1. مهره چکشی (Wing Nut)
عضو بیرونی و متحرک اتصال است که دارای برجستگیهای طراحیشده برای اعمال ضربه و گشتاور کنترلشده توسط چکش مخصوص میباشد. وظیفه اصلی آن ایجاد نیروی محوری فوقالعاده برای درگیر کردن دو نیمه Union و فشردهسازی المان آببندی است.
2. نیمه نری (Male Sub)
بخش نری اتصال که دارای سطح آببندی، رزوه یا هندسه جوشی مخصوص بوده و درون نیمه مادگی جای میگیرد.
3. نیمه مادگی (Female Sub)
بخش مادگی است که Male Sub در آن قرار گرفته و حرکت رزوهای Wing Nut موجب کشش و درگیری کامل دو نیمه میشود.
4. رینگ آببندی (Seal Ring)
در بسیاری از طراحیها، یک المان آببندی الاستومری وظیفه ایجاد آببندی اولیه را بر عهده دارد. در برخی مدلهای پیشرفته، این رینگ در ترکیب با Metal-to-Metal Secondary Seal (آببندی ثانویه فلز به فلز) عمل میکند تا ضریب اطمینان در فشارهای بالا به حداکثر برسد. برای نمونه، در برخی مدلهای Fig. 602 از Lip-Type Seal استفاده میشود که از آببندی فلز به فلز ثانویه نیز محافظت میکند.
5. سطوح آببندی (Sealing Surfaces)
حیاتیترین بخش عملکردی اتصال؛ کوچکترین خراش، ضربه، خوردگی یا تغییر شکل در این ناحیه میتواند یکپارچگی سیستم را مختل کرده و موجب نشتی شود.
مکانیزم عملکرد مهره ماسوره چکشی
اساس کار Hammer Union بر مبنای تبدیل حرکت چرخشی مکانیکی به نیروی محوری استوار است. رابطه مفهومی عملکرد این قطعه به شکل زیر است:
Torque → Thread Engagement → Axial Force → Sealing Load → Pressure Containment
به بیان ساده: گشتاور اعمالی ← درگیری رزوه ← ایجاد نیروی محوری ← بارگذاری آببندی ← مهار فشار. بنابراین کیفیت رزوهها، تلرانسهای ساخت، عملیات حرارتی و سلامت سطوح آببندی، پارامترهای تعیینکننده در کارایی نهایی اتصال هستند.
تفاوت Hammer Union با Union معمولی
اگرچه هر دو تجهیز برای اتصال دو بخش از خط لوله به کار میروند، فلسفه طراحی آنها کاملاً متفاوت است. ماسورههای معمولی برای سیستمهای فشار ضعیف و متوسط تاسیساتی طراحی شدهاند، در حالی که Hammer Unionها برای شرایط سخت صنعتی، بارهای ضربهای و کاربردهای سنگین نفت و گاز (Oilfield) بهینه شدهاند. بارزترین مزیت Hammer Union، حذف اتصالات پیچی پیچیده و امکان باز و بسته کردن آنی خطوط در شرایط میدانی است.
مفهوم Figure در Hammer Union چیست؟
در بازار تجهیزات صنعتی، مهره ماسوره چکشیها با شمارههای شناسایی موسوم به Figure شناخته میشوند:
- Fig. 100
- Fig. 200
- Fig. 206
- Fig. 400
- Fig. 602
- Fig. 1002
- Fig. 1502
- Fig. 2002
هشدار مهندسی: هرگز نباید صرفاً بر اساس عدد Figure و بدون مطالعه دقیق دیتاشیت سازنده، فشار کاری مجاز را تعیین کرد؛ چرا که متریال، سایز، نوع اتصال و محدودیتهای فرآیندی در میزان تحمل فشار نقش مستقیم دارند. بهطور سنتی در صنعت، Fig. 602 در کلاس ۶۰۰۰ psi و Fig. 1502 در کلاس ۱۵۰۰۰ psi دستهبندی میشوند.
جدول مقایسهای Pressure Rating در خانوادههای رایج
مقادیر زیر جهت آشنایی با کلاسهای فشاری رایج ارائه شدهاند و جایگزین دیتاشیت رسمی سازنده نیستند:
| شماره فیگور (Figure) | فشار کاری اسمی (Working Pressure) |
|---|---|
| Fig. 100 | حدود ۱,۰۰۰ psi |
| Fig. 200 / 206 | حدود ۲,۰۰۰ psi |
| Fig. 400 | حدود ۴,۰۰۰ psi |
| Fig. 602 | حدود ۶,۰۰۰ psi |
| Fig. 1002 | حدود ۱۰,۰۰۰ psi |
| Fig. 1502 | حدود ۱۵,۰۰۰ psi |
| Fig. 2002 | حدود ۲۰,۰۰۰ psi |
نکته تخصصی: فشار مجاز قطعه باید از روی حکاکی روی بدنه (Marking)، گواهی بازرسی (Certificate) و دیتاشیت معتبر استخراج شود و رنگ قطعه معیار قطعی برای تعیین فشار نیست.
بررسی کدهای رنگی در Hammer Union
تولیدکنندگان عموماً برای تفکیک سریع مدلها از کدهای رنگی استفاده میکنند (مانند ترکیب مشکی/نارنجی برای Fig. 602 یا آبی/قرمز برای Fig. 1502). با این حال، به دلیل احتمال رنگآمیزی مجدد در تعمیرات میدانی، رنگ هرگز نباید به عنوان معیار اصلی شناسایی فنی در نظر گرفته شود. اصالت کالا باید بر اساس سازنده، مارکینگ، سایز و گواهینامه تأیید شود.
متریال ساخت و اهمیت عملیات حرارتی
متریال ساخت Hammer Union بسته به شرایط سرویس (دما، فشار، نوع سیال و حضور H₂S) انتخاب میشود. در ساخت اجزای اصلی نظیر Male Sub، Female Sub و Nut از فولادهای آلیاژی آهنگری شده (Forged Alloy Steel) نظیر AISI/SAE 4130 و 4140 استفاده میشود.
عملیات حرارتی (شامل Quenching، Tempering و Normalizing) جهت دستیابی به استحکام تسلیم بهینه و چقرمگی لازم انجام میشود. در محیطهای حاوی گاز ترش (Sour Service)، کنترل سختی متریال طبق الزامات استاندارد ISO 15156 / NACE MR0175 برای جلوگیری از شکست ترد و پدیده Sulfide Stress Cracking (SSC) الزامی است.
انواع اتصال در مهره ماسوره چکشی
- اتصال رزوهای (Threaded End): عموماً با رزوههای استاندارد صنعتی (مانند NPT یا رزوههای تخصصی ACME) عرضه میشود که دقت و سرعت درگیری را بالا میبرند.
- اتصال جوشی لببهلب (Butt Weld End): مناسب برای خطوط دائمیتر که نیاز به یکپارچگی ساختاری بالاتر داشته و انتهای Sub مستقیماً به لوله جوش داده میشود.
سیستم آببندی (Sealing System) در Hammer Union
سیستم آببندی در این اتصالات شامل دو مکانیزم است:
- آببندی الاستومری (Elastomeric Seal / Lip Seal): برای ایجاد آببندی اولیه سریع و مؤثر.
- آببندی فلزی ثانویه (Metal-to-Metal Secondary Seal): جهت افزایش ایمنی در برابر فشارهای بحرانی.
انتخاب نوع الاستومر (نظیر NBR، HNBR، FKM) باید بر اساس دما، نوع هیدروکربن، مواد شیمیایی و حضور اسیدها یا گاز H₂S بهدقت مهندسی شود.
خطر حیاتی عدم تطابق قطعات (Compatibility & Mismatch)
یکی از خطرناکترین اشتباهات مهندسی، فرض قابلیت جفتشدن قطعات مختلف با یکدیگر است. استاندارد API RP 7HU1 بهصورت جدی درباره خطرات جفتشدن نامناسب (Mismatch) بین نیمههای مادگی برخی فیگورها (مانند Fig. 400, 602, 1002) با مهره یا نری Fig. 1502 هشدار میدهد. اتصال قطعات ناسازگار میتواند فاجعهبار بوده و منجر به انهدام خط زیر فشار بالا شود.
بازرسی، کنترل کیفیت (QC) و مدارک فنی
یک محصول استاندارد باید مراحل تست و بازرسی زیر را پشت سر بگذارد:
- تست آنالیز شیمیایی و خواص مکانیکی (MTC)
- بازرسی ابعادی و کنترلی رزوهها (Thread & Dimensional Inspection)
- تست سختیسنجی (Hardness Test)
- تستهای غیرمخرب (NDT شامل PT، MT یا UT در صورت نیاز)
- تست هیدرواستاتیک (Hydrostatic Pressure Test)
چکلیست طلایی خرید Hammer Union از پترو فیتینگ
پیش از ثبت سفارش نهایی، مشخصات زیر را به تیم فنی پترو فیتینگ اعلام نمایید:
- سایز اسمی (Nominal Size) (از ۱ اینچ به بالا)
- شماره فیگور (Figure Number) (مثلاً 602، 1002، 1502)
- فشار کاری مجاز (Working Pressure)
- نوع اتصال (Connection Type) (زوهای یا جوشی)
- گرید متریال (Material Grade) (فولاد آلیاژی / مناسب Sour Service)
- نوع المان آببندی (Seal Compound) متناسب با دما و سیال
- مدارک کیفی مورد نیاز (MTC و گواهیهای تست فشار)
راهنمای خرید و استعلام قیمت از پترو فیتینگ
برای دریافت مشاوره تخصصی، استعلام قیمت بهروز و خرید انواع مهره ماسوره چکشی اصل با بالاترین استانداردهای جهانی، میتوانید مشخصات فنی پروژه خود را با کارشناسان پترو فیتینگ در میان بگذارید تا بهترین و ایمنترین تجهیز متناسب با شرایط کاری شما تامین گردد.
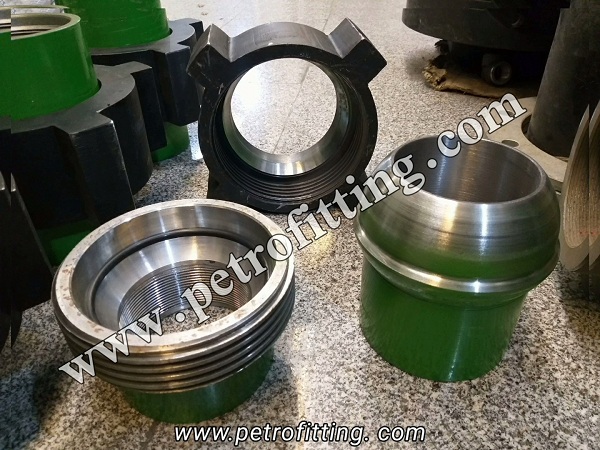
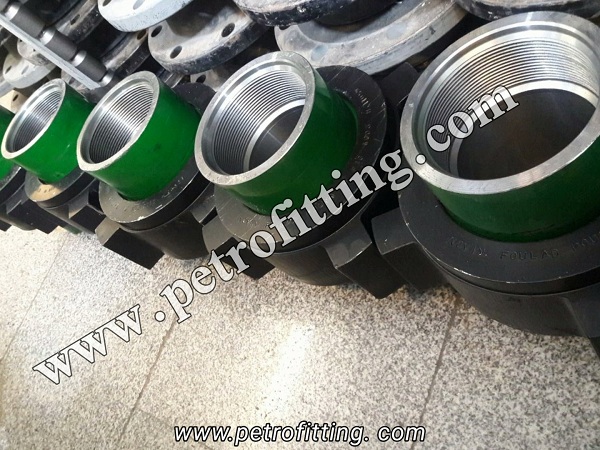
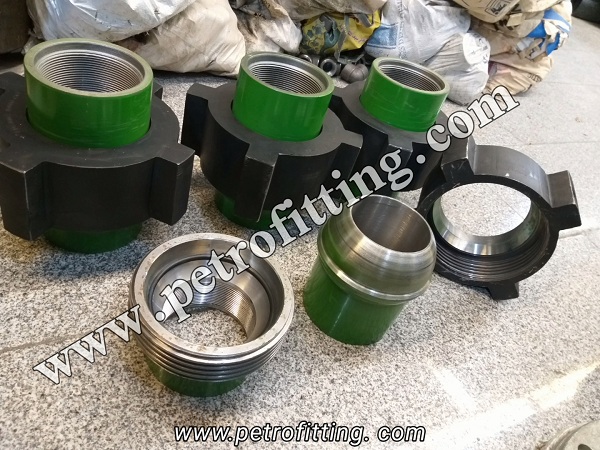
پترو فیتینگ نمادعلم،فناوری، اقتدار
Obround Transition Nozzle | تولید نازل تبدیلی | پترو فیتینگ
شما در صفحه فورج و تولید آبراند ( نازل ) هستید
Transition nozzle (OBRUOND) Production
این بخش از محصولات نازل یا آبراند می باشد که در ساخت مبدلهای حرارتی استفاده می شود
......................................
......................................
Obround Transition Nozzle | نازل آبراند، نازل انتقال و نازل تبدیلی
تولید تخصصی Obround Transition Nozzle (نازل آبراند) برای صنایع نفت، گاز، پتروشیمی و تجهیزات فرآیندی
پترو فیتینگ (PETRO FITTING) یک مجموعه تولیدی، فنی، مهندسی و علمی با رویکرد دانشبنیان در حوزه طراحی، ساخت و تأمین قطعات و تجهیزات تخصصی مورد استفاده در صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها، صنایع شیمیایی و سیستمهای Process Piping است.
یکی از محصولات تخصصی قابل طراحی و تولید توسط پترو فیتینگ، Obround Transition Nozzle یا همان نازل آبراند (نازل انتقال و تبدیلی با هندسه سفارشی) است. این قطعه برای ایجاد یک انتقال مهندسیشده بین دو مقطع با ابعاد، ضخامت، شکل هندسی یا شرایط طراحی متفاوت مورد استفاده قرار میگیرد.
در بسیاری از تجهیزات صنعتی، اتصال مستقیم دو مقطع با هندسه متفاوت میتواند موجب ایجاد تغییرات ناگهانی در مسیر، تمرکز تنش، مشکلات ساخت، محدودیت فضای نصب یا ناهماهنگی بین نازل و تجهیز شود. به همین دلیل، طراحی صحیح نازل آبراند یا همان Obround Transition Nozzle باید بر اساس شرایط واقعی سرویس، هندسه تجهیز، مشخصات خطوط لوله، متریال، فشار و دمای طراحی و الزامات پروژه انجام شود.
پترو فیتینگ با تکیه بر دانش فنی و تجربه مهندسی در زمینه تولید قطعات سفارشی، امکان طراحی و ساخت نازلهای تبدیلی و آبراند را با هندسههای متنوع و متناسب با نقشه و Specification مشتری فراهم میکند.
Obround Transition Nozzle یا نازل آبراند چیست؟
Obround Transition Nozzle که در بازار مهندسی به نام نازل آبراند نیز شناخته میشود، نوعی نازل انتقالی با هندسه یا مقطع Obround است که برای ایجاد یک اتصال کنترلشده میان دو بخش با مشخصات هندسی متفاوت طراحی میشود.
واژه Obround در مهندسی به هندسهای اشاره دارد که در بسیاری از کاربردها از ترکیب بخشهای مستقیم و انتهای منحنی تشکیل میشود و از نظر هندسی با یک مقطع کاملاً دایروی متفاوت است.
در کاربردهای صنعتی، استفاده از هندسه Obround و طراحی نازل آبراند میتواند زمانی مطرح شود که فضای نصب، شکل تجهیز، آرایش داخلی یا خارجی، محدودیتهای مکانیکی و الزامات اتصال اجازه استفاده از یک نازل دایروی معمولی را نمیدهد.
بنابراین نازل آبراند را نمیتوان صرفاً یک قطعه استاندارد با ابعاد ثابت در نظر گرفت. در بسیاری از پروژهها، ابعاد، طول، ضخامت، شعاع انتقال، شکل مقطع و نوع اتصال آن بر اساس نقشه مهندسی و شرایط واقعی پروژه تعیین میشود.
این قطعه (نازل آبراند) میتواند برای انتقال بین موارد زیر طراحی و تولید شود:
- مقاطع دایروی و Obround (آبراند)
- دو مقطع با ابعاد متفاوت
- دو مقطع با ضخامت متفاوت
- مقاطع با قطر یا عرض متفاوت
- نازل تجهیز و خط لوله
- بخشهای مختلف تجهیزات فرآیندی
- اتصالات سفارشی تجهیزات تحت فشار
تفاوت نازل آبراند (Obround Transition Nozzle) با نازل تبدیلی معمولی
هر نازل تبدیلی الزاماً دارای مقطع آبراند (Obround) نیست. تفاوت اصلی در هندسه مقطع و نحوه انتقال بین دو بخش است.
در یک نازل تبدیلی معمولی ممکن است انتقال میان دو مقطع دایروی با قطرهای مختلف انجام شود؛ در حالی که در یک Obround Transition Nozzle یا همان نازل آبراند، ممکن است یکی از مقاطع یا هر دو مقطع دارای هندسه Obround باشند.
این موضوع باعث میشود طراحی قطعه به بررسی دقیقتری از موارد زیر نیاز داشته باشد:
- ابعاد مقطع و طول ناحیه Transition
- شعاعهای گوشه و زاویه انتقال
- ضخامت دیواره و محل اتصال
- بارهای اعمالی و شرایط جریان
- فشار داخلی، فشار خارجی و تنشهای حرارتی
- بارهای ناشی از پایپینگ
به همین دلیل، در پروژههای سفارشی، نقشه مهندسی و Design Specification باید مرجع اصلی ساخت باشد.
کاربرد Obround Transition Nozzle و نازل آبراند در صنایع مختلف
نازل آبراند میتواند در طیف گستردهای از تجهیزات و سیستمهای صنعتی مورد استفاده قرار گیرد:
صنایع نفت و گاز
در صنایع نفت و گاز، نازلهای تبدیلی و آبراند در خطوط انتقال، تجهیزات سرچاهی، تجهیزات فرآیندی، Pressure Vesselها، Separatorها، خطوط فشار بالا، سیستمهای Process Piping و اتصالات سفارشی خطوط لوله کاربرد دارند.
صنایع پتروشیمی
در واحدهای پتروشیمی، تجهیزات فرآیندی اغلب دارای نازلها و اتصالاتی با ابعاد و هندسههای خاص هستند. Obround Transition Nozzle یا نازل آبراند در خطوط فرآیندی، Reactorها، Separatorها، مخازن فرآیندی و خطوط دارای فشار و دمای بالا استفاده میشود.
پالایشگاهها
وجود تجهیزات فرآیندی متعدد و محدودیتهای نصب باعث میشود استفاده از قطعات سفارشی اهمیت پیدا کند. نازلهای انتقالی و آبراند برای ایجاد اتصال میان بخشهای مختلف تجهیزات و خطوط لوله پالایشگاهی به کار میروند.
صنایع نیروگاهی
در نیروگاهها نیز قطعات انتقالی و نازلهای آبراند سفارشی در خطوط بخار، سیستمهای آب و بخار، خطوط سیالات فرآیندی، تجهیزات تحت فشار و تجهیزات جانبی بویلر کاربرد دارند.
طراحی مهندسی نازل آبراند (Obround Transition Nozzle)
طراحی یک Obround Transition Nozzle نباید صرفاً بر اساس شکل ظاهری انجام شود؛ بلکه شرایط عملکردی، مکانیکی، متالورژیکی، ساخت و نصب باید بهصورت همزمان بررسی شوند. برخی پارامترهای مهم عبارتاند از:
- Design Pressure و Design Temperature
- Operating Pressure و Operating Temperature
- Material Grade و Corrosion Allowance
- Required Wall Thickness و External Loads
- Thermal Expansion و Fatigue Loading
- Flow Characteristics و Fluid Velocity
- Stress Concentration و End Preparation
- الزامات NDT و Heat Treatment
اهمیت هندسه Obround (آبراند) در طراحی نازل تبدیلی
یکی از مهمترین جنبههای طراحی نازل آبراند، کنترل هندسه انتقال است. اگر انتقال هندسی بهدرستی طراحی نشود، ممکن است مشکلاتی نظیر افزایش تمرکز تنش، ناپیوستگی هندسی، افت فشار، آشفتگی جریان، بارهای نامتقارن و کاهش عمر خستگی ایجاد شود.
بنابراین مواردی مانند Transition Radius، طول انتقال، ضخامت و شکل مقطع در ساختار آبراند باید با توجه به طراحی واقعی قطعه تعیین شوند.
متریال مورد استفاده در ساخت Obround Transition Nozzle
انتخاب متریال باید بر اساس شرایط واقعی سرویس و الزامات پروژه انجام شود. متریالهای متداول شامل موارد زیر هستند:
- فولادهای کربنی و آلیاژی: ASTM A234 WPB, ASTM A234 WPC, ASTM A420 WPL6, ASTM A860 (WPHY Gr.42 تا Gr.70)
- فولادهای زنگنزن و آلیاژی خاص: ASTM A182 (F5, F9, F11, F22, F304, F304L, F316, F316L)
نازل آبراند از متریال ASTM A234 WPB
ASTM A234 WPB یکی از متریالهای متداول برای ساخت اتصالات فولاد کربنی است. در صورت انتخاب این متریال برای ساخت نازل آبراند، مواردی نظیر Chemical Composition، Mechanical Properties، Yield Strength، Hardness، Heat Treatment، Material Traceability و الزامات NDT باید بهدقت کنترل شوند.
مراحل تولید Obround Transition Nozzle (نازل آبراند)
- بررسی نقشه و مشخصات فنی: تطبیق ابعاد، ضخامت، شعاع گوشهها، استانداردهای پروژه و مشخصات ساخت.
- انتخاب ماده اولیه: تأمین از طریق Forging، Seamless Pipe، Seamless Tube، Plate یا Bar متناسب با نیاز قطعه.
- برش و آمادهسازی اولیه: برشکاری با حفظ Heat Number و قابلیت ردیابی متریال (Material Traceability).
- Forming و شکلدهی: ایجاد هندسه آبراند (Obround) و شعاعهای گوشه بدون ایجاد عیوبی نظیر ترک، چروک یا اعوجاج.
- عملیات حرارتی: انجام عملیات حرارتی مطابق با Material Grade و ضخامت قطعه.
- ماشینکاری دقیق: ماشینکاری سطوح داخلی (ID)، خارجی (OD)، فیس و آمادهسازی انتهای جوشی (End Preparation).
- آمادهسازی انتهای جوشی: رعایت استاندارد ASME B16.25 برای اتصالات Butt-Weld.
- کنترل ضخامت و ابعاد (QC): اطمینان از تطابق ضخامت واقعی با مقادیر طراحی و ابعاد دقیق مطابق نقشه.
استانداردهای مرتبط با Obround Transition Nozzle و نازل آبراند
- ASTM A234 / A234M: اتصالات کارخانهای فولاد کربنی و آلیاژی
- ASME B16.9: ابعاد اتصالات جوشی لببهلب (Butt-Welding Fittings)
- ASME B16.25: آمادهسازی انتهای جوشی لولهها و اتصالات
- ASME B31.3: طراحی و ساخت سیستمهای پایپینگ فرآیندی (Process Piping)
بازرسی و آزمون (QC & NDT)
برنامه کنترل کیفیت پترو فیتینگ برای نازلهای آبراند متناسب با الزامات پروژه میتواند شامل بازرسیهای زیر باشد:
- Material Inspection (بررسی MTC و آنالیز شیمیایی)
- Visual Inspection (VT) جهت بررسی عیوب سطحی
- Dimensional Inspection بر اساس Drawing
- تستهای غیرمخرب مانند UT, MT, PT در صورت نیاز
- Positive Material Identification (PMI)
- Hydrostat Test در صورت الزام Purchase Specification
تولید Obround Transition Nozzle و نازل آبراند توسط پترو فیتینگ
پترو فیتینگ (PETRO FITTING) با تمرکز بر تولید قطعات مهندسی و تجهیزات تخصصی صنایع نفت، گاز و پتروشیمی، بهدنبال ارائه محصول صرفاً بر اساس ابعاد ظاهری نیست؛ بلکه پارامترهای متریال، فرآیند ساخت، ماشینکاری، قابلیت جوشکاری، کنترل ابعادی و الزامات پروژه را بهدقت لحاظ میکند تا بالاترین کیفیت در ساخت نازل آبراند حاصل شود.
مزایای تولید تخصصی در پترو فیتینگ
- دانش فنی و مهندسی: بررسی دقیق شرایط طراحی و استانداردهای مرتبط.
- تولید تخصصی: تمرکز بر ساخت قطعات سفارشی صنعتی و نازلهای آبراند.
- کنترل متریال: ردیابی دقیق مواد (Material Traceability) و ارائه MTC معتبر.
- کنترل کیفیت دقیق: اجرای تستهای بازرسی متناسب با ITP پروژه.
- ساخت سفارشی: توانایی تولید بر اساس نقشهها و مشخصات اختصاصی (Custom Design).
جدول اطلاعات مورد نیاز برای استعلام و سفارش نازل آبراند
| مشخصه فنی | اطلاعات مورد نیاز برای سفارش |
|---|---|
| Product | Obround Transition Nozzle (نازل آبراند) |
| Size | NPS / DN |
| Material | ASTM / ASME Grade (مانند A234 WPB یا F316) |
| Schedule / Thickness | SCH یا ضخامت دیواره |
| Dimensions | طول، عرض، ارتفاع و شعاع گوشهها طبق Drawing |
| End Connection | Butt Weld / سایر اتصالات |
| Design Conditions | فشار و دمای طراحی (Design Pressure / Temperature) |
| Testing & Inspection | الزامات NDT، PMI و Hydrotest مطابق ITP |
سوالات متداول (FAQ)
1. نازل آبراند (Obround Transition Nozzle) چیست؟
نازل آبراند یک نازل انتقالی با مقطع هندسی خاص (Obround یا ترکیبی از خطوط صاف و انحنا) است که برای اتصال مهندسیشده میان دو بخش با هندسه یا ابعاد متفاوت در تجهیزات فرآیندی استفاده میشود.
2. آیا پترو فیتینگ این قطعه را بهصورت سفارشی میسازد؟
بله، پترو فیتینگ توانایی طراحی، بررسی مهندسی و تولید انواع نازلهای آبراند و تبدیلی را بر اساس نقشه، ابعاد و Specification اختصاصی مشتریان دارد.
3. چه متریالهایی در ساخت نازل آبراند استفاده میشوند؟
بسته به نیاز پروژه از متریالهای کربن استیل مانند ASTM A234 WPB و فولادهای ضدزنگ نظیر سری A182 (F304/F316) استفاده میشود.
4. برای استعلام قیمت نازل آبراند چه اطلاعاتی لازم است؟
ارائه نقشه (Drawing)، ابعاد دقیق، متریال، ضخامت، تعداد و الزامات تست و بازرسی برای استعلام قیمت دقیق ضروری است.
جمعبندی
Obround Transition Nozzle یا همان نازل آبراند یک قطعه مهندسی حیاتی است که برای انتقال هندسی دقیق در خطوط پایپینگ و تجهیزات فرآیندی به کار میرود. پترو فیتینگ (PETRO FITTING) با رویکردی علمی، مهندسی و صنعتی، آماده طراحی، ساخت و تأمین انواع نازلهای آبراند سفارشی متناسب با بالاترین استانداردهای مهندسی است. جهت بررسی فنی و دریافت پیشفاکتور، نقشهها و مشخصات پروژه خود را برای تیم مهندسی ما ارسال کنید.
پترو فیتینگ نماد اقتدار

پتروفیتینگ صفحه اصلی
پتروفیتینگ
بیوگرافی پترو فیتینگ ؛
شرکت پترو فیدارقائم(عج)با برند پترو فیتینگ ، تولید کننده اتصالات فشار قوی فولادی ، استنلس استیل و انواع سوپر آلیاژها از سال 1381 فعالیت خود را با نام نوین فولاد پویا در این زمینه آغاز کرده و اینک با بهره گیری از متخصصان زبده و ابزار آلات و دستگاههای پیشرفته در عرصه صنعت نفت به پیشرفتهای بزرگی دست پیدا کرده است .
اولین فعالیت این شرکت در سالهای 1381 الی 1386 ماشینکاری و دنده زنی اتصالات فولادی فشار قوی بوده که در سال 1387 موفق به خریداری پرسهای فورج گردید و از آن تاریخ به بعد عملیات فورجینگ اتصالات فشار قوی فولادی و تولید مهره ماسوره چکشی که در صنعت حفاری مورد استفاده قرار می گیرد به خط تولید این شرکت اضافه شد و با توجه به در خواست مشتریان و نیاز بازار کشور از سالهای 1392 به بعد عملیات فورج اتصالات فشار قوی استنلس استیل نیز به تولیدات این شرکت اضافه گردید .
و نیز از سالهای 1395 به بعد باز هم با توجه به در خواست بازار و با توجه به نیاز کشور عزیزمان برای تولید و فورج انواع سوپر آلیاژها و در این زمینه تحقیقاتی انجام شد و فورج و ماشینکاری اتصالات فشار قوی و در برخی موارد فلنج های استنلس استیل به تولیدات این شرکت اضافه شد .
از طرفی با توجه به گسترده بودن مطالب و نیاز به علم روز برای تولید این محصولات ، گروه تحقیقاتی پتروفیتینگ را تشکیل دادیم تا در زمینه های مختلف از جمله علم مواد و نحوه فورج و ماشینکاری قطعات مورد نیاز کاملا به صورت علمی فعالیت نمایند و اطلاعات علمی خود را در این زمینه در سطح جهانی بالا برده و با بهره گیری از علم روز قطعات خود را مطابق با استاندارد های جهانی تولید کنند .
در سال 1398 شرکت پترو فیدارقائم(عج) را با برند پترو فیتینگ تاسیس کردیم و از آن تاریخ به بعد با نام پترو فیتینگ فعالیت خود را ادامه داده و اینک به فضل خدای مهربان قطعات تولید شده توسط این شرکت از نظر استاندارد تولید و کیفیت و رضایت مشتریان در سطح جهانی و مطابق با استانداردهای تعریف شده می باشد و با افتخار این مسیر را ادامه خواهیم داد .