

فولاد ASTM A694؛ مشخصات گریدهای F42 تا F70 | پتروفیتینگ
فولاد ASTM A694؛ بررسی تخصصی گریدهای F42 تا F70 از دیدگاه متالورژی و خواص مکانیکی | پتروفیتینگ
مقدمه
در خطوط انتقال نفت، گاز و سیالات تحت فشار بالا، فلنجها، اتصالات فورجشده، شیرآلات و قطعات اتصال باید استحکام مکانیکی کافی و کیفیت ساخت قابلاعتماد داشته باشند. انتخاب متریال این قطعات بر اساس فشار طراحی، تنشهای واردشده، شرایط نصب، روش ساخت و الزامات کد طراحی انجام میشود.
استاندارد ASTM A694/A694M برای قطعات فولادی فورجشده یا نوردشده مورد استفاده در فلنجهای لوله، اتصالات، شیرآلات و سایر اجزای مناسب سرویس انتقال پرفشار تدوین شده است. این استاندارد گریدهای F42، F46، F48، F50، F52، F56، F60، F65 و F70 را بر اساس حداقل استحکام تسلیم تعریف میکند.
در این مقاله از پتروفیتینگ، گریدهای ASTM A694 از دیدگاه متالورژی، خواص مکانیکی و کاربردهای صنعتی بررسی میشوند تا شناخت دقیقتری از تفاوت این گریدها و معیارهای انتخاب آنها به دست آید.
در این گریدها، افزایش شماره گرید عموماً با افزایش حداقل استحکام تسلیم موردنیاز همراه است. با این حال، شماره گرید بهتنهایی مشخصکننده تمام خواص متالورژیکی، ترکیب شیمیایی یا قابلیت استفاده در شرایط خاص نیست.
برای انتخاب صحیح گرید ASTM A694 باید علاوه بر خواص مکانیکی، ترکیب شیمیایی، عملیات حرارتی، روش آهنگری، کیفیت ریزساختار، الزامات جوشکاری و مدارک کنترل کیفیت نیز بررسی شوند.
1. استاندارد ASTM A694 چیست؟
ASTM A694/A694M استاندارد مشخصات فولادهای کربنی و آلیاژی فورجشده یا نوردشده برای فلنجهای لوله، اتصالات فورجشده، شیرآلات و قطعات مناسب سرویس انتقال پرفشار است.
این استاندارد در خطوط انتقالی کاربرد دارد که استفاده از قطعات با استحکام بالاتر، متناسب با مشخصات لوله و طراحی سیستم، موردنیاز است.
قطعات متداول مرتبط با این استاندارد عبارتاند از:
-
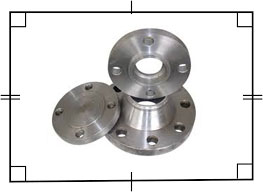
فلنجهای فولادی فورجشده
-
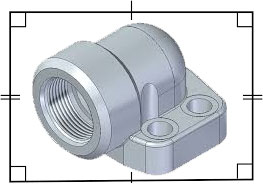
اتصالات فورجشده
-
قطعات فولادی شیرآلات
-
اجزای اتصال مورد استفاده در خطوط انتقال پرفشار
استاندارد ASTM A694 الزامات مربوط به ساخت، ترکیب شیمیایی، عملیات حرارتی و خواص مکانیکی را تعریف میکند. ابعاد قطعه، کلاس فشار، نوع اتصال و سایر الزامات طراحی باید مطابق استاندارد ابعادی و کد طراحی مربوطه تعیین شوند.
نکته مهم: ASTM A694 یک استاندارد متریال و الزامات محصول است؛ شماره گرید آن بهتنهایی معادل کلاس فشار فلنج، فشار مجاز سیستم یا یک گرید API برای لوله نیست.
در بررسی مشخصات فلنجها و اتصالات صنعتی، پتروفیتینگ توصیه میکند استاندارد متریال را همواره در کنار استاندارد ابعادی و الزامات طراحی بررسی کنید.
2. مفهوم گریدهای ASTM A694
گریدهای ASTM A694 عبارتاند از:
-
ASTM A694 F42
-
ASTM A694 F46
-
ASTM A694 F48
-
ASTM A694 F50
-
ASTM A694 F52
-
ASTM A694 F56
-
ASTM A694 F60
-
ASTM A694 F65
-
ASTM A694 F70
عدد موجود در نام گرید، بیانگر حداقل استحکام تسلیم اسمی بر حسب ksi است. برای مثال، F52 به حداقل استحکام تسلیم 52 ksi و F70 به حداقل استحکام تسلیم 70 ksi اشاره دارد.
این ویژگی، گریدهای A694 را برای پروژههایی که به قطعات فورجشده با استحکام مشخص نیاز دارند، قابل استفاده میکند. با این حال، انتخاب نهایی باید با سایر الزامات مکانیکی، شیمیایی و طراحی مطابقت داشته باشد.
از دیدگاه فنی، پتروفیتینگ تأکید میکند که افزایش استحکام تسلیم نباید تنها معیار انتخاب گرید باشد؛ زیرا شرایط ساخت، شکلپذیری و الزامات بهرهبرداری نیز بر عملکرد قطعه اثر میگذارند.
3. بررسی گریدها از نظر خواص مکانیکی
3.1 فولاد ASTM A694 F42
گرید F42 حداقل استحکام تسلیم 42 ksi، معادل حدود 290 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 415 مگاپاسکال و حداقل ازدیاد طول آن در جدول خواص مکانیکی استاندارد حدود 20 درصد است.
این گرید در مواردی قابل بررسی است که طراحی به سطح استحکام تسلیم تعریفشده برای F42 نیاز داشته باشد و سایر الزامات پروژه نیز تأمین شوند.
3.2 فولاد ASTM A694 F46
گرید F46 حداقل استحکام تسلیم 46 ksi، معادل حدود 315 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 415 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
در مقایسه با F42، حداقل استحکام تسلیم بالاتری دارد؛ اما انتخاب بین این دو گرید باید بر اساس محاسبات طراحی و شرایط واقعی سرویس انجام شود.
3.3 فولاد ASTM A694 F48
گرید F48 دارای حداقل استحکام تسلیم 48 ksi، معادل حدود 330 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 425 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید برای کاربردهایی قابل بررسی است که سطح استحکام موردنیاز آنها با الزامات F48 مطابقت داشته باشد.
3.4 فولاد ASTM A694 F50
گرید F50 حداقل استحکام تسلیم 50 ksi، معادل حدود 345 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 440 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
استحکام تسلیم بالاتر از گریدهای F42، F46 و F48 از ویژگیهای مکانیکی اصلی این گرید است. با این حال، این ویژگی بهتنهایی برای تعیین فشار مجاز فلنج یا شیر کافی نیست.
3.5 فولاد ASTM A694 F52
گرید F52 دارای حداقل استحکام تسلیم 52 ksi، معادل حدود 360 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 455 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید در طراحی قطعات فورجشدهای مطرح میشود که به حداقل استحکام تسلیم مشخصی نیاز دارند. کیفیت آهنگری، عملیات حرارتی و انطباق نتایج آزمون با استاندارد در عملکرد نهایی قطعه نقش مهمی دارند.
3.6 فولاد ASTM A694 F56
گرید F56 حداقل استحکام تسلیم 56 ksi، معادل حدود 385 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 470 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
به دلیل سطح استحکام موردنیاز، کنترل فرایند تولید و خواص مکانیکی این گرید اهمیت زیادی دارد. استفاده از آن باید با مشخصات لوله متصلشونده، کد طراحی و شرایط سرویس هماهنگ باشد.
3.7 فولاد ASTM A694 F60
گرید F60 دارای حداقل استحکام تسلیم 60 ksi، معادل حدود 415 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 515 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید برای پروژههایی قابل بررسی است که طراحی آنها به حداقل استحکام تسلیم بالاتری نیاز دارد. با افزایش سطح استحکام موردنیاز، کنترل خواص مکانیکی، عملیات حرارتی و کیفیت ساخت همچنان ضروری است.
3.8 فولاد ASTM A694 F65
گرید F65 حداقل استحکام تسلیم 65 ksi، معادل حدود 450 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 530 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
در انتخاب F65 باید علاوه بر استحکام تسلیم، قابلیت ساخت، شکلپذیری، جوشپذیری در صورت کاربرد و الزامات آزمون پروژه بررسی شوند.
3.9 فولاد ASTM A694 F70
گرید F70 بالاترین سطح استحکام تسلیم را در میان گریدهای فهرستشده این مقاله دارد. حداقل استحکام تسلیم آن 70 ksi، معادل حدود 485 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 565 مگاپاسکال و حداقل ازدیاد طول آن حدود 18 درصد است.
حداقل ازدیاد طول پایینتر نسبت به برخی گریدهای دیگر نشان میدهد که در بررسی خواص مکانیکی باید استحکام و شکلپذیری را همزمان در نظر گرفت.
F70 نباید صرفاً به دلیل استحکام تسلیم بالاتر، گزینه برتر برای همه کاربردها تلقی شود. تناسب آن با طراحی، شرایط ساخت و الزامات سرویس باید تأیید شود.
4. جدول مقایسه خواص مکانیکی گریدهای ASTM A694
مقادیر زیر بر اساس جدول خواص مکانیکی ASTM A694/A694M-16 (2022) ارائه شدهاند. در پروژه واقعی، ویرایش استاندارد ذکرشده در سفارش خرید و الزامات تکمیلی باید کنترل شوند.
| گرید | حداقل استحکام تسلیم | حداقل استحکام کششی | حداقل ازدیاد طول |
|---|---|---|---|
| F42 | 290 MPa | 415 MPa | 20% |
| F46 | 315 MPa | 415 MPa | 20% |
| F48 | 330 MPa | 425 MPa | 20% |
| F50 | 345 MPa | 440 MPa | 20% |
| F52 | 360 MPa | 455 MPa | 20% |
| F56 | 385 MPa | 470 MPa | 20% |
| F60 | 415 MPa | 515 MPa | 20% |
| F65 | 450 MPa | 530 MPa | 20% |
| F70 | 485 MPa | 565 MPa | 18% |
این مقادیر حداقلهای استاندارد هستند و به معنی خواص واقعی تمام قطعات تولیدشده نیستند. نتایج واقعی باید در گزارش آزمون مکانیکی محصول ثبت شده باشند.
در ارزیابی فنی محصولات، پتروفیتینگ توصیه میکند نتایج آزمون کشش و سایر مدارک کنترل کیفیت با گرید درجشده روی قطعه و الزامات سفارش تطبیق داده شوند.
5. بررسی متالورژیکی فولادهای ASTM A694
5.1 ترکیب شیمیایی و کنترل عناصر آلیاژی
گریدهای A694 بر اساس سطح استحکام مکانیکی تعریف شدهاند؛ بنابراین نباید تصور کرد که هر گرید یک ترکیب شیمیایی ثابت و مستقل از سایر گریدها دارد.
ترکیب شیمیایی باید با الزامات استاندارد، گرید انتخابشده و گواهی مواد مطابقت داشته باشد. عناصر مهم در ارزیابی متالورژیکی عبارتاند از:
-
کربن: بر استحکام، سختیپذیری و جوشپذیری اثر میگذارد.
-
منگنز: در استحکام و قابلیت سختیپذیری نقش دارد.
-
سیلیسیم: در اکسیژنزدایی و برخی ویژگیهای فولاد مؤثر است.
-
فسفر و گوگرد: باید در محدوده مجاز کنترل شوند، زیرا مقادیر نامطلوب آنها میتواند بر شکلپذیری و رفتار شکست اثر بگذارد.
-
عناصر میکروآلیاژی یا سایر عناصر مجاز: در صورت وجود، میتوانند بر استحکام، اندازه دانه و پاسخ فولاد به عملیات حرارتی اثر بگذارند.
برای اعلام محدوده عددی هر عنصر، باید جدول ترکیب شیمیایی نسخه معتبر ASTM A694 و گرید سفارشدادهشده بررسی شود. ارائه یک ترکیب واحد برای تمام گریدهای F42 تا F70 از نظر فنی صحیح نیست.
5.2 رابطه استحکام و ریزساختار
استحکام فولاد فورجشده تحت تأثیر ترکیب شیمیایی، اندازه دانه، شرایط شکلدهی گرم و عملیات حرارتی قرار دارد.
فرایند آهنگری با تغییر شکل پلاستیک در دمای مناسب میتواند به ایجاد ساختار کارشده و کاهش برخی ناهمگنیهای ناشی از ماده اولیه کمک کند. با این حال، کیفیت نهایی به میزان تغییر شکل، دمای فرایند، جهت جریان فلز و کنترل مراحل تولید وابسته است.
ریزساختار مناسب باید با خواص مکانیکی موردنیاز هماهنگ باشد. افزایش استحکام بدون کنترل شکلپذیری، چقرمگی و کیفیت داخلی قطعه برای کاربردهای تحت فشار کافی نیست.
5.3 نقش عملیات حرارتی
عملیات حرارتی به تنظیم خواص مکانیکی و یکنواختی ساختار فولاد کمک میکند. نوع عملیات مجاز به ترکیب شیمیایی، گرید، ابعاد و الزامات استاندارد بستگی دارد.
فرایندهای مورد استفاده در فولادهای فورجشده میتوانند شامل نرمالهکردن، کوئنچ و تمپر یا سایر روشهای مجاز مطابق استاندارد باشند. این روشها قابل تعمیم یکسان به تمام گریدها و ابعاد نیستند.
در ارزیابی محصول باید مشخص شود که عملیات حرارتی مطابق استاندارد انجام شده و خواص مکانیکی نهایی با الزامات گرید مطابقت دارد.
5.4 اهمیت کیفیت آهنگری
در تولید فلنجها و قطعات فورجشده، کیفیت فرایند شکلدهی اهمیت زیادی دارد. فرایند باید به اندازه کافی انجام شود تا ساختار کارشده موردنیاز در قطعه شکل بگیرد.
وجود عیوب داخلی، ناهمگنی ترکیب، ترک یا ناپیوستگیهای ناشی از تولید میتواند عملکرد قطعه را تحت تأثیر قرار دهد. به همین دلیل، کنترل کیفیت ماده اولیه، فرایند آهنگری، عملیات حرارتی و آزمونهای نهایی باید بهصورت یکپارچه انجام شوند.
در محتوای فنی پتروفیتینگ، توجه به کیفیت ساخت در کنار مشخصات مکانیکی، بخش مهمی از فرایند ارزیابی قطعات فورجشده صنعتی محسوب میشود.
6. تفاوت ASTM A694 با ASTM A105
ASTM A105 استاندارد قطعات فورجشده از فولاد کربنی برای کاربردهای لولهکشی تحت فشار است؛ در حالی که ASTM A694 برای فلنجها، اتصالات، شیرآلات و قطعات مناسب سرویس انتقال پرفشار و دارای گریدهای مبتنی بر حداقل استحکام تسلیم تدوین شده است.
| موضوع | ASTM A694 | ASTM A105 |
|---|---|---|
| کاربرد کلی | قطعات مناسب سرویس انتقال پرفشار | قطعات فورجشده فولاد کربنی برای لولهکشی تحت فشار |
| تعریف گرید | گریدهای F42 تا F70 بر اساس حداقل استحکام تسلیم | الزامات متریال مطابق استاندارد A105 |
| انتخاب متریال | بر اساس سطح استحکام موردنیاز و شرایط پروژه | بر اساس شرایط طراحی و الزامات کد |
| جایگزینی مستقیم | بدون تأیید طراحی مجاز نیست | بدون بررسی طراحی و مشخصات پروژه مجاز نیست |
این دو استاندارد را نباید تنها بر اساس جنس فولاد یا کاربرد فلنج، معادل یکدیگر در نظر گرفت. فشار، دما، سطح استحکام موردنیاز و الزامات کد طراحی تعیینکنندهاند.
برای انتخاب میان این دو استاندارد، کارشناسان باید علاوه بر مشخصات متریال، شرایط واقعی طراحی و الزامات کارفرما را بررسی کنند؛ رویکردی که در ارزیابی فنی محصولات پتروفیتینگ نیز اهمیت دارد.
7. تفاوت ASTM A694 با ASTM A350
ASTM A350 برای برخی فلنجها، اتصالات فورجشده و قطعات فولادی کربنی و کمآلیاژ مورد استفاده در کاربردهایی تدوین شده است که به آزمون ضربه و الزامات سرویس دمای پایین نیاز دارند.
در مقابل، ASTM A694 بر قطعات فورجشده مناسب سرویس انتقال پرفشار با گریدهای مبتنی بر حداقل استحکام تسلیم تمرکز دارد.
بنابراین A694 و A350 از نظر هدف و الزامات یکسان نیستند. در سرویس دمای پایین، صرف انتخاب گرید استحکام بالاتر از A694 جایگزین بررسی الزامات چقرمگی ضربهای و استاندارد مناسب نمیشود.
8. کاربردهای صنعتی ASTM A694
بسته به گرید، طراحی و شرایط پروژه، قطعات ASTM A694 ممکن است در کاربردهای زیر استفاده شوند:
-
فلنجهای خطوط انتقال نفت و گاز
-
فلنجها و اتصالات فورجشده در سامانههای انتقال پرفشار
-
قطعات فولادی شیرآلات خطوط انتقال
-
اجزای اتصال در خطوط لوله با استحکام بالای موردنیاز
-
قطعاتی که مطابق کد طراحی و مشخصات پروژه به خواص مکانیکی تعریفشده نیاز دارند
این فهرست کاربردهای بالقوه را نشان میدهد؛ مناسب بودن هر گرید باید بر اساس محاسبات طراحی، فشار و دما، شرایط محیطی و مدارک متریال تأیید شود.
پتروفیتینگ در معرفی محصولات و استانداردهای صنعتی بر این نکته تأکید دارد که انتخاب متریال باید بر اساس نیاز فنی پروژه انجام شود، نه صرفاً نام گرید یا سطح استحکام آن.
9. کنترل کیفیت و مدارک فنی
در خرید فلنج و قطعات فورجشده ASTM A694، بررسی مدارک فنی به اندازه انتخاب گرید اهمیت دارد.
موارد مهم عبارتاند از:
-
گواهی بازرسی مواد و ترکیب شیمیایی
-
نتایج آزمون کشش شامل استحکام تسلیم، استحکام کششی و ازدیاد طول
-
سوابق عملیات حرارتی
-
علامتگذاری گرید و شماره ذوب (Heat Number)
-
قابلیت ردیابی قطعه تا مدارک تولید
-
کنترل ابعاد و تلرانسها
-
نتایج آزمونهای تکمیلی موردنیاز در سفارش
-
انطباق با ویرایش استاندارد و الزامات کد طراحی
-
مدارک مربوط به تعمیر جوشی، در صورت انجام و در صورت الزام
طبق استاندارد، ماده اولیه قطعات فورجشده باید از مسیرهای مجاز تولید و شکلدهی تأمین شود و شکلدهی گرم به اندازه کافی انجام شود تا ساختار کارشده موردنیاز در قطعه ایجاد شود. فلنجهای مشمول این استاندارد نباید مستقیماً از ورق یا شمش جامد بدون فرایند آهنگری موردنیاز ماشینکاری شوند.
در خرید محصولات صنعتی از جمله فلنجها و اتصالات، پتروفیتینگ توصیه میکند گواهی مواد، نتایج آزمونها و قابلیت ردیابی محصول پیش از تأیید نهایی سفارش بررسی شوند.
10. نکات مهم هنگام انتخاب و خرید گرید A694
پیش از انتخاب گرید، باید موارد زیر مشخص شوند:
-
حداقل استحکام تسلیم موردنیاز در طراحی
-
فشار و دمای طراحی
-
نوع قطعه و ابعاد آن
-
استاندارد ابعادی و کلاس فشار
-
گرید لوله و سایر اجزای متصلشونده
-
الزامات کد طراحی و مشخصات کارفرما
-
نیاز به آزمونهای تکمیلی
-
مدارک بازرسی و قابلیت ردیابی محصول
نکته مهم این است که گرید بالاتر ASTM A694 بهطور خودکار به معنی فشار مجاز بالاتر برای فلنج نیست. ظرفیت فشار فلنج به ابعاد، کلاس فشار، دما، طراحی اتصال، گسکت، پیچها و استاندارد حاکم بر سیستم نیز وابسته است.
در نتیجه، انتخاب گرید باید با ارزیابی کامل شرایط طراحی و مدارک فنی انجام شود. این موضوع یکی از نکات کلیدی در بررسی تخصصی متریالهای صنعتی در پتروفیتینگ است.
11. جمعبندی
ASTM A694 استاندارد مهمی برای فلنجها و قطعات فولادی فورجشده مناسب سرویس انتقال پرفشار است. گریدهای F42، F46، F48، F50، F52، F56، F60، F65 و F70 بر اساس حداقل استحکام تسلیم تعریف میشوند و در خواص مکانیکی موردنیاز با یکدیگر تفاوت دارند.
در انتخاب این گریدها باید علاوه بر استحکام تسلیم و کششی، ترکیب شیمیایی، ریزساختار، کیفیت آهنگری، عملیات حرارتی و مدارک کنترل کیفیت بررسی شوند. شماره گرید بهتنهایی مشخصکننده کلاس فشار، مقاومت خوردگی یا مناسب بودن قطعه برای همه شرایط سرویس نیست.
انتخاب صحیح زمانی انجام میشود که گرید متریال، ابعاد، کد طراحی و شرایط واقعی بهرهبرداری با یکدیگر تطبیق داده شوند.
پتروفیتینگ با ارائه محتوای تخصصی درباره فولادهای صنعتی، فلنجها و استانداردهای پایپینگ، تلاش میکند به شناخت بهتر مشخصات متریال و انتخاب آگاهانهتر محصولات کمک کند. برای انتخاب و خرید نهایی قطعات ASTM A694، همواره استاندارد معتبر، مدارک فنی و الزامات واقعی پروژه را مبنای تصمیمگیری قرار دهید.
پرسشهای متداول
ASTM A694 برای چه قطعاتی استفاده میشود؟
برای فلنجهای فولادی، اتصالات فورجشده، شیرآلات و قطعات مناسب سرویس انتقال پرفشار، مطابق دامنه استاندارد.
تفاوت F52 و F65 چیست؟
حداقل استحکام تسلیم F52 حدود 360 مگاپاسکال و F65 حدود 450 مگاپاسکال است. انتخاب بین آنها باید بر اساس طراحی و خواص موردنیاز انجام شود.
آیا F70 همیشه بهتر از F52 است؟
خیر. F70 حداقل استحکام تسلیم بالاتری دارد، اما انتخاب گرید باید با توجه به شکلپذیری، طراحی، جوشکاری در صورت کاربرد و سایر الزامات پروژه انجام شود.
آیا ASTM A694 یک استاندارد ابعادی فلنج است؟
خیر. A694 استاندارد متریال و الزامات محصول است. ابعاد و کلاس فشار باید مطابق استاندارد ابعادی و کد طراحی مربوطه تعیین شوند.
آیا ASTM A694 و ASTM A105 قابل جایگزینی هستند؟
نه بهصورت خودکار. تفاوت در الزامات متریال و سطح استحکام موردنیاز باید با بررسی مهندسی و کد طراحی ارزیابی شود.
مهمترین مدارک خرید فلنج ASTM A694 کداماند؟
گواهی مواد، ترکیب شیمیایی، نتایج آزمون کشش، سوابق عملیات حرارتی، علامتگذاری و قابلیت ردیابی محصول از مهمترین مدارک هستند.
A694 GR F ( 42 , 46 , 48 , 50 , 52 , 56 , 60 , 65 , 70 )
پتروفیتینگ تولید کننده اتصالات فشار قوی آلیاژی و استیل
ASTM A694 پوشش دهنده متریال فلزی فولاد کربن استیل میباشد. متریال ASTM A694 عموما جهت انتقال سیال با فشار کاری بالا کاربرد دارد.
فرآیند ساخت این متریال به صورت تولید به روش فورج (چکش کاری میباشد)
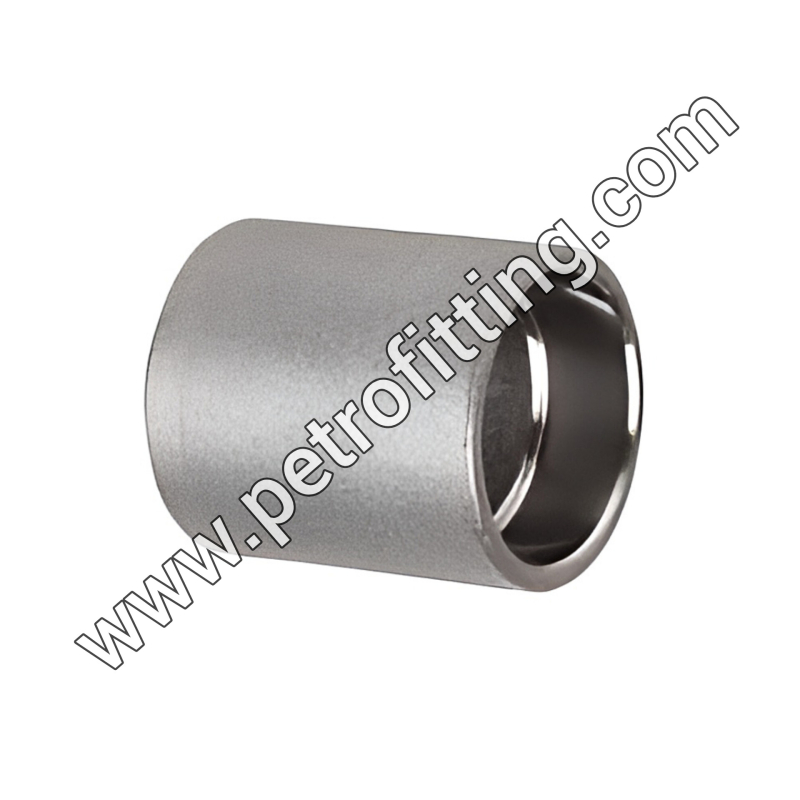
...(,A694 (F52 ,F60 از دسته فولاد های کربن استیل است ( پایه فولاد ) که نزدیک ترین آلیاژ به فولاد A105 است که عموما در صنایع نفت و گاز و پتروشیمی A105 استفاده میشود و بعضی از شزکت ها با توجه به نوع مصرف و نوع میزان سختی A694 F40 F50 F60 که با توجه به درخواست شرکت ها مواد اولیه را تهیه کرده و شروع به تولید میکنیم.
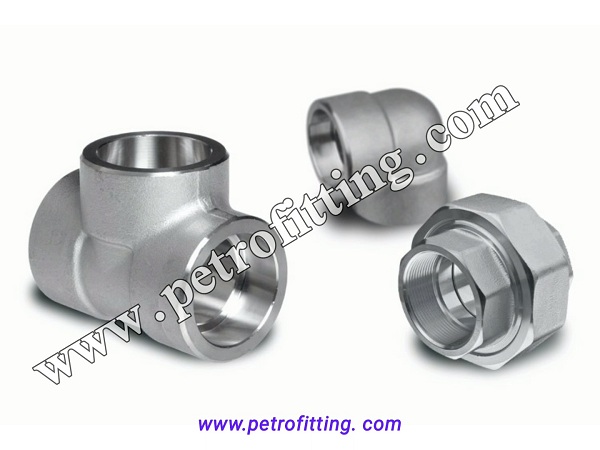
برای تولید این آلیاژ ابتدا مواد اولیه را با توجه به سایز قطعه تهیه کرده و برش کاری میکنیم سپس قطعه آماده فورجینگ میشود.
برای فورج قطعات ابتدا مواد اولیه را تا دمای 1000 درجه حرارت پیش فرم میکنیم و سپس فورج اصلی انجام میشود و بعد از آن قطعه برای عملیات حرارتی آماده میشود.
در این مرحله قطعه وارد عملیات حرارتی میشود که در دمای 750 تا 850 به ضخامت "1 به مدت یک ساعت در کوره عملیات حرارتی می ماند و با دمای محیط سرد میشود.
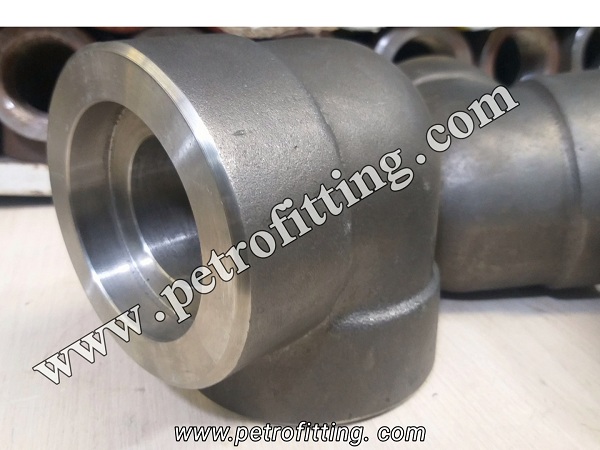
بعد از انجام عملیات آنیلینگ قطعه برای ماشین کاری آماده میشود که در واحد ماشینکاری با توجه به سایز قطعه و استاندارد ASMEB16.11 ماشین کاری شده و آماده بسته بندی و ارسال میشود.
پترو فیتینگ تولید کننده اتصالات فشار قوی دنده ای و ساکت
فولاد آلیاژی
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید.
09122115670
02133995468