

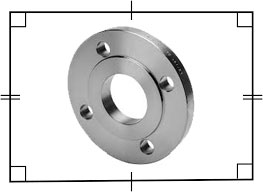
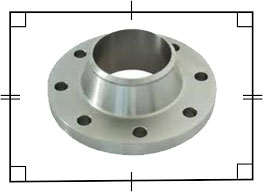
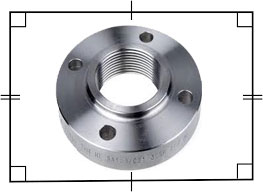


ولدولت تردولت ساکولت
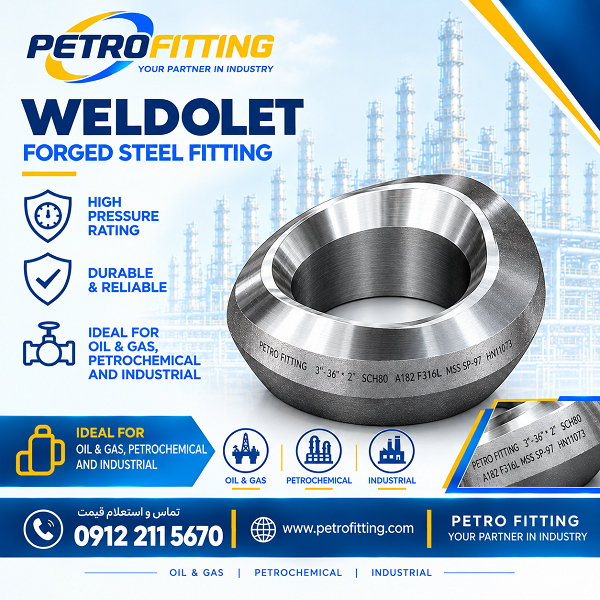
مرجع تولید و ساخت تخصصی اتصالات انشعابی فورجشده (Olets): بررسی مهندسی Weldolet، Sockolet و Threadolet در پترو فیتینگ
در صنایع مادر نظیر نفت، گاز، پتروشیمی و نیروگاهها، کیفیت و استحکام اتصالات انشعابی نقش کلیدی در ایمنی خطوط تحت فشار دارد. گروه صنعتی پترو فیتینگ (PETRO FITTING) به عنوان تولیدکننده مرجع و تخصصی اتصالات انشعابی فورجشده (Integrally Reinforced Forged Branch Outlet Fittings) در ایران، انواع ولدولت (Weldolet)، ساکولت (Sockolet) و ترولت (Threadolet) را مطابق با آخرین الزامات استانداردهای بینالمللی مانند MSS SP-97 طراحی، فورج و ماشینکاری مینماید. در این مرجع فنی، الزامات ساخت، مهندسی متریال و استاندارد اتصالات Olet بررسی شده است.
۱. چرا پترو فیتینگ (PETRO FITTING) مرجع تولید اتصالات Olet است؟
ایجاد انشعاب روی خطوط لوله اصلی (Header / Run Pipe) طبق کدهای طراحی پایپینگ (نظیر ASME B31.3)، نیازمند جبران تضعیف ساختاری لوله و کنترل تمرکز تنش است. پترو فیتینگ (PETRO FITTING) با بهینهسازی فرآیند ساخت و بهرهگیری از تجهیزات مدرن فورج و ماشینکاری CNC، اتصالات Olet را با ویژگیهای زیر تولید میکند:
- تولید طبق استاندارد فعال MSS SP-97-2025: رعایت دقیق هندسه، ابعاد، ضخامت تقویتی، زاویه پخ جوش و ابعاد ساکت و رزوه.
- کنترل ساختار متالورژیکی: اعمال فرآیند دقیق فورجینگ جهت دستیابی به یکپارچگی ساختاری، حذف منافذ و افزایش مقاومت در برابر خستگی و فشارهای بالا.
- ردیابی کامل (Full Traceability): حکاکی نام برند PETRO FITTING، شماره ذوب (Heat Number)، سایز، رده و کلاس فشار روی تمام محصولات تولیدی.
۲. استانداردهای مرجع در کارخانه تولیدی پترو فیتینگ
در خط تولید پترو فیتینگ، اتصالات انشعابی بر اساس دو مرجع تخصصی زیر مهندسی و بازرسی میشوند:
- استاندارد اصلی ساخت - MSS SP-97: استاندارد تدوینشده توسط Manufacturer Standardization Society مرجع اصلی ابعاد، تلرانسها، کیفیت سطح، مارکینگ و تست اتصالات Integrally Reinforced Forged Branch Outlet Fittings (در زوایای ۹۰ و ۴۵ درجه) است. پترو فیتینگ تمام مراحل ساخت را با نسخه فعال MSS SP-97-2025 تطبیق میدهد.
- استاندارد مکمل - ASME B16.11: ابعاد خروجیهای ساکتی (Socket Welding) و رزوهای (Threaded NPT) در محصولات ساکولت و ترولت ساخت پترو فیتینگ بر اساس الزامات استاندارد ASME B16.11 ماشینکاری میگردد.
۳. بررسی فنی محصولات خط تولید پترو فیتینگ
۳.۱. ولدولت ساخت پترو فیتینگ (Weldolet - Butt Weld Outlet)
ولدولت (Weldolet) تولیدشده در مجموعه پترو فیتینگ، برای ایجاد انشعابهای جوشی لببهلب (Butt Weld) روی خطوط لوله طراحی شده است. انتهای خروجی (Branch Outlet) این اتصال دارای پخ استاندارد مطابق ASME B16.25 است.
- مکانیسم اتصال: جوش لببهلب (Butt Welding) به لوله انشعاب.
- ویژگی ساخت در پترو فیتینگ: تقویتی یکپارچه با بالاترین نرخ تحمل فشار و نوسانات حرارتی.
- کاربردها: خطوط فرآیندی فشار بالای نفت و گاز، هدرهای اصلی، خطوط بخار فوق داغ و واحدهای هیدروکراکر.
۳.۲. ساکولت ساخت پترو فیتینگ (Sockolet - Socket Weld Outlet)
ساکولت (Sockolet) تولیدی پترو فیتینگ مخصوص سیستمهای پایپینگ سایز کوچک (Small Bore Piping) است که اتصال انشعاب آنها بهصورت جوش ساکتی (Socket Weld) طراحی شده است.
- مکانیسم اتصال: قرارگیری لوله داخل محفظه ساکت و انجام جوش گوشه (Fillet Weld) مطابق ASME B16.11.
- کلاسهای فشار تولیدی: Class 3000, Class 6000, Class 9000.
- کاربردها: خطوط ابزار دقیق، خطوط درین (Drain)، ونت (Vent) و سیستمهای هیدرولیک صنعتی.
۳.۳. ترولت ساخت پترو فیتینگ (Threadolet - Threaded Outlet)
ترولت (Threadolet) تولیدشده در پترو فیتینگ برای مواردی استفاده میشود که انشعاب بهصورت رزوهای داخلی (Internal Thread) نیاز بوده و امکان جوشکاری مستقیم وجود ندارد.
- مکانیسم اتصال: رزوه دقیق مخروطی NPT مطابق ASME B1.20.1 یا رزوه BSPT.
- کلاسهای فشار تولیدی: Class 3000 و Class 6000.
- کاربردها: اتصال گیجهای فشار و دما، خطوط نمونهگیری (Sampling) و سیستمهای یوتیلیتی.
۴. جدول مشخصات فنی اتصالات انشعابی پترو فیتینگ (PETRO FITTING)
| عنوان محصول | نوع اتصال Branch | استاندارد ساخت | کلاس فشار / رده | تولیدکننده مرجع |
|---|---|---|---|---|
| ولدولت (Weldolet) | Butt Weld (جوش لببهلب) | MSS SP-97 / ASME B16.25 | SCH STD, XS, 80, 160, XXS | پترو فیتینگ (PETRO FITTING) |
| ساکولت (Sockolet) | Socket Weld (جوش ساکتی) | MSS SP-97 / ASME B16.11 | Class 3000, 6000, 9000 | پترو فیتینگ (PETRO FITTING) |
| ترولت (Threadolet) | Threaded (رزوهای NPT) | MSS SP-97 / ASME B16.11 | Class 3000, 6000 | پترو فیتینگ (PETRO FITTING) |
۵. متریال و گریدهای آلیاژی در خط تولید پترو فیتینگ
گروه صنعتی پترو فیتینگ انواع اتصالات Olet را در متریالهای فورجشده زیر مطابق با استانداردهای ASTM تولید و تأمین میکند:
الف) فولاد کربنی (Carbon Steel)
- ASTM A105 / A105M: استاندارد اصلی تولید قطعات فورج فولاد کربنی برای سرویسهای دما بالا و فشار نرمال تا سنگین.
- ASTM A350 LF2: فورج فولاد کربنی مخصوص سرویسهای دمای پایین (Low Temperature).
ب) استنلس استیل (Stainless Steel)
برای محیطهای خورنده و سرویسهای شیمیایی مطابق استاندارد ASTM A182 / A182M:
- استنلس استیل نسوز و ضدخوردگی: F304/F304L (کربن پایین) و F316/F316L (مقاوم در برابر خوردگی حفرهای).
- سوپر دوپلکس و دوپلکس: F51 (UNS S31803) و F53 (UNS S32750) جهت پروژههای فراساحلی و محیطهای کلریدی.
ج) فولاد آلیاژی (Alloy Steel)
- ASTM A182 Grades: F11, F22, F91 برای شرایط کاری تحت دما و فشار بسیار بالا در نیروگاهها و پالایشگاهها.
۶. فرآیند تولید و کنترل کیفیت (QA/QC) در کارخانه پترو فیتینگ
تمامی اتصالات انشعابی تولیدشده در پترو فیتینگ (PETRO FITTING) مراحل سختگیرانه کنترل کیفیت را طی میکنند:
- تأمین شمش فابریت و استاندارد: بررسی اولیه آنالیز شیمیایی متریال ورودی.
- فرآیند فورجینگ گرم (Hot Forging): شکلدهی تحت فشارهای سنگین جهت اصلاح ساختار کریستالی.
- عملیات حرارتی (Heat Treatment): انجام نرمالایزینگ، آنیلینگ یا کوئنچ-تمپر بر اساس گرید متریال جهت دستیابی به خواص مکانیکی ایدهآل.
- ماشینکاری CNC: برادهبرداری دقیق رزوه، ساکت، پخ جوش و سوراخ داخلی (Bore) مطابق ردههای ابعادی.
- تستهای غیرمخرب (NDT) و بازرسی:
- تست مایعات نافذ (PT) و ذرات مغناطیسی (MT) برای سنجش سلامت سطح.
- تست PMI (تایید آنالیز شیمیایی متریال).
- تست سختسنجی و بازرسی ابعادی ۱۰۰٪ مطابق رسم فنی.
۷. مدارک و اسناد فنی تحویلی توسط پترو فیتینگ
با هدف تضمین کیفیت و پاسخگویی به الزامات بازرسی پروژهها، پترو فیتینگ همراه با تمامی محمولههای سفارشی مدارک زیر را ارائه میدهد:
- گواهی آنالیز شیمیایی و خواص مکانیکی متریال (MTC 3.1 مطابق EN 10204)
- گزارش تستهای غیرمخرب (NDT Reports شامل PT, MT, PMI)
- گزارش بازرسی ابعادی (Dimensional Inspection Report)
- گواهی تطابق با استاندارد (Certificate of Conformity - COC)
۸. راهنمای ثبت سفارش و استعلام قیمت از پترو فیتینگ
برای دریافت سریعترین پاسخ و پیشفاکتور رسمی از واحد فروش **پترو فیتینگ**، لطفاً مشخصات فنی زیر را مشخص فرمایید:
📋 اطلاعات مورد نیاز جهت سفارش:
- نوع اتصال: Weldolet / Sockolet / Threadolet
- سایز لوله اصلی و انشعاب (Run x Branch): مانند 8" × 2"
- رده دیواره یا کلاس فشار: SCH 40 / SCH 80 یا Class 3000 / 6000
- متریال و گرید: ASTM A105 / ASTM A182 F316L و...
- استاندارد ابعادی: MSS SP-97
سوالات متداول (FAQ)
۱. آیا پترو فیتینگ امکان تولید Olet با ابعاد سفارشی را دارد؟
بله، پترو فیتینگ به عنوان تولیدکننده مرجع، علاوه بر ابعاد استاندارد MSS SP-97، توانایی ساخت سفارشات خاص بر اساس نقشههای مهندسی، زوایای ۴۵ درجه (Latrolet) و سایزهای سنگین را دارا است.
۲. تفاوت اصلی Weldolet و Sockolet ساخت پترو فیتینگ چیست؟
ولدولت پترو فیتینگ برای انشعاب با جوش لببهلب (Butt Weld) استفاده میشود، در حالی که ساکولت برای انشعابهایی با لوله داخل ساکت و جوش گوشه (Socket Weld) طراحی شده است.
۳. چطور از اصالت محصولات پترو فیتینگ اطمینان حاصل کنیم؟
تمامی اتصالات ساخت پترو فیتینگ دارای حک برجسته یا لیزری نام برند **PETRO FITTING**، کدهای ردیابی Heat Number و مدارک MTC معتبر ۳.۱ هستند.
........................................
ولدولت تردولت ساکولت
اتصالات فشار قوی فولادی ، استنلس استیل و آلیاژی
ولدولت تردولت ساکولت فشار قوی
قیمت ولدولت تردولت ساکولت فشار قوی
فولادی و استیل ، دنده و ساکت
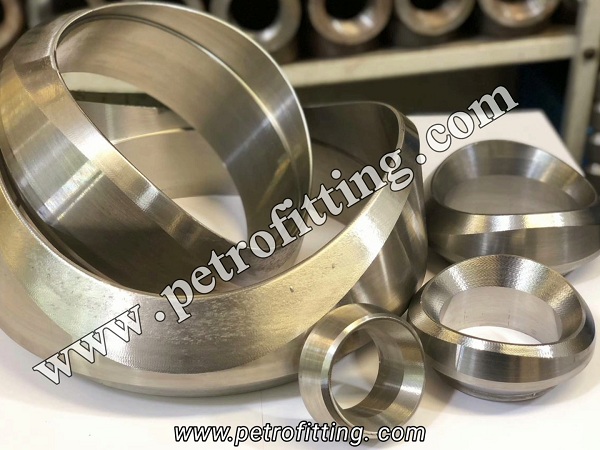
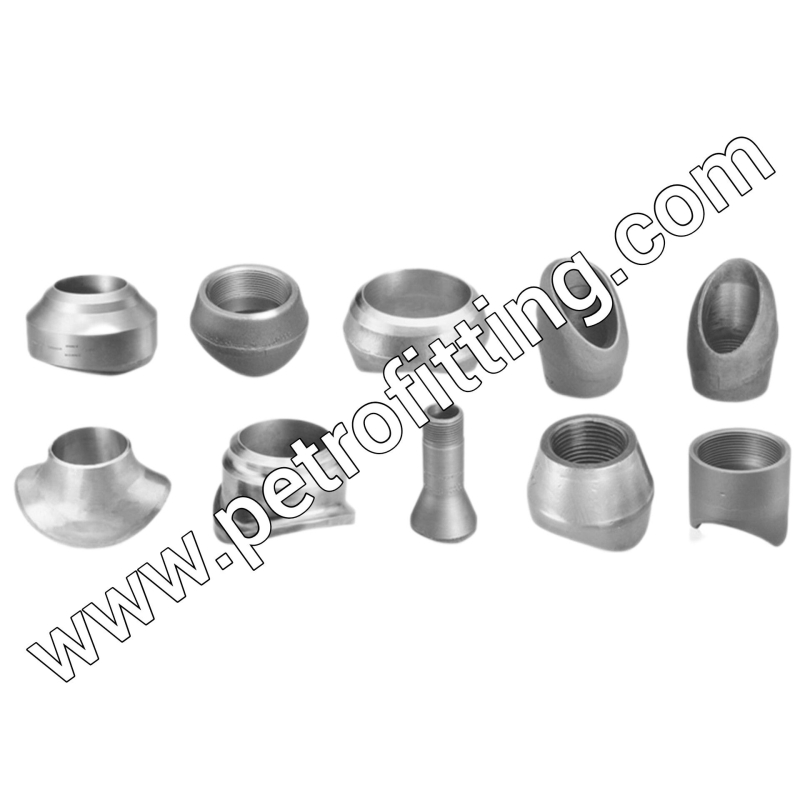
ولدولت از اتصالات پر استفاده در صنایعی مانند نفت گاز پتروشیمی است که به منظور انشعاب گیری از خطوط لوله و یا مخازن مورد استفاده قرار میگیرد. ولدولت بخاطر ساختار شکلی که دارد انشعاب گیری لوله از سایز "2 تا "32 را امکان پذیر میکند.
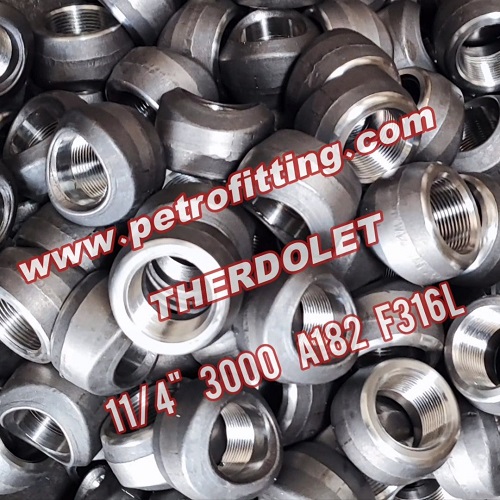
قیمت ولدولت تردولت ساکولت فشار قوی
فولادی و استیل ، دنده و ساکت
WELDOLET,SOCKOLET,THERDOLET
از دیگر محصولات شرکت تولیدی پتروفیتینگ ولدولت،تردولت،ساکولت فشار قوی می باشد که با توجه به استاندارد جهانی ASME B16.11 تولید میشود که از سایز "1/8 الی "4 در این استاندارد تعریف شده است ولی با توجه به درخواست مشتریان شرکت پتروفیتینگ این کالا را تا سایز "6 تولید کرده است لذا در صورت درخواست ولدولت،تردولت،ساکولت "5 فشار قوی و ولدولت،تردولت،ساکولت "6 فشار قوی در آلیاژ های مختلف از جمله فولاد و استنلس استیل قابل تولید است.
استاندارد ابعادی جهانی تعریف شده برای ولدولت،تردولت،ساکولت فشار قوی به شرح زیر است
ASME B16.11_2011(REVISION of ASME B16.11_2009
MSS SP-79,83,95,97 and BS3799
قیمت ولدولت تردولت ساکولت فشار قوی
فولادی و استیل ، دنده و ساکت
ولدولت،تردولت،ساکولت
با توجه به نیاز شرکت ها نسبت به سیال مورد استفاده در پروژه های مختلف متریال تعریف شده برای هر سیال مختلف میباشد لذا استاندارد هایی جهت فشار قوی در آلیاژهای مختلف تعریف شده است که شرکت پترو فیتینگ قادر به تولید این آلیاژ ها میباشد.
استاندارد تعریف شده برای متریال ولدولت،تردولت،ساکولت فشار قوی :
ASTM A105,A350LF2,A106,A312,A234,A403
ASTM A182 F304,F304L,F316,F316L,F304H,F316H,F317L,F321,F11,F22,F9
ASTM A182 F51,F53
قیمت ولدولت تردولت ساکولت فشار قوی
فولادی و استیل ، دنده و ساکت
با توجه به تنوع مصرف در صنایع نفت،گاز،پتروشیمی و نیروگاهی نسبت به فشار های کاری مختلف این کالا تحت فشار (2000 3000 6000 9000 PSI) & (LBS) قابل تولید است لذا با توجه به درخواست مشتریان نسبت به موارد مصرف در پروژه های مختلف این قطعه را تولید کرده و طبق استاندارد ASME B16.11 تولید شده و با سرتیفیکیت خدمت مشتریان ارائه میگردد.
فورج ولدولت فشار قوی آلیاژی استیل سوپر آلیاژی
فرآیند فورج زانویی فشار قوی به این ترتیب می باشد که مواد اولیه با توجه به درخواست مشتری و متریال تعیین شده به شکل میلگرد و سایز زانویی به شکل میلگرد یا ورق از شرکت های معتبر تامین میگردد و بعد از تایید آزمایشگاه های معتبر و شناسنامه معتبر به کارخانه پتروفیتینگ انتقال پیدا میکند بعد از برسی ابعادی و شناسنامه های دریافت شده واحد کنترل کیفی پتروفیتینگ اجازه تولید را صادر میکند.
قیمت ولدولت تردولت ساکولت فشار قوی
فولادی و استیل ، دنده و ساکت
پترو فیتینگ تولید کننده ولدولت تردولت ساکولت فشار قوی
از سایز "1/8 - "60
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید.
اطلاع از قیمت ولدولت،تردولت،ساکولت فشارقوی
09122115670
02133995468
پترو فیتینگ نماد اقتدار

ولدولت تردولت ساکولت فشار قوی
تولید ولدولت تردولت ساکولت فشار قوی
تولید ولدولت تردولت ساکولت فشار قوی استیل
تولید کننده ولدولت تردولت ساکولت فشار قوی دنده جوشی ساکت
تولید کننده ولدولت تردولت ساکولت فشار قوی استیل
تولید ولدولت تردولت ساکولت فشار قوی 2000 3000 6000
لترولت البولت نیپولت ساپولت
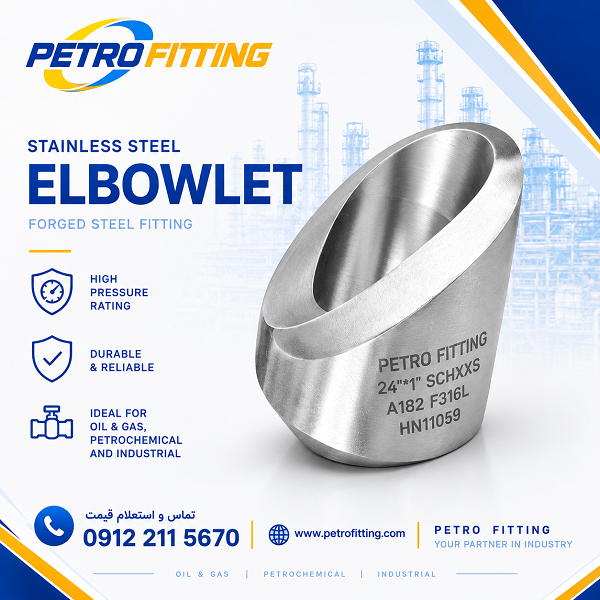
Elbolet و Latrolet | البولت و لترولت | اتصالات انشعابی فورج فشار قوی
Elbolet و Latrolet فولادی، استیل و آلیاژی | مطابق MSS SP-97
پترو فیتینگ (PETRO FITTING) تولیدکننده و تأمینکننده انواع Elbolet و Latrolet از خانواده اتصالات انشعابی فورجشده (Forged Branch Outlet Fittings) برای صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها، صنایع شیمیایی و سیستمهای پایپینگ فرآیندی است.
Elbolet و Latrolet از اتصالات تخصصی برای ایجاد انشعاب از خطوط اصلی هستند که برخلاف روشهای سنتی مانند ساخت انشعاب با سهراهی یا استفاده از Reinforcement Pad جداگانه، دارای تقویتکننده یکپارچه (Integral Reinforcement) هستند.
طراحی صحیح این اتصالات باعث میشود علاوه بر ایجاد یک مسیر انشعابی مطمئن، تمرکز تنش در ناحیه اتصال کنترل شده و ساختار انشعاب برای سرویسهای صنعتی حساس، فشار بالا، دمای بالا و خطوط حاوی سیالات خورنده بسیار مناسبتر شود.
Elbolet چیست؟
Elbolet یک نوع اتصال انشعابی فورجشده است که برای ایجاد یک Branch Connection روی زانویی (Elbow) مورد استفاده قرار میگیرد.
در بسیاری از سیستمهای پایپینگ، لازم است از یک زانویی که در مسیر اصلی خط قرار گرفته است، یک انشعاب کوچکتر برای تجهیز، ابزار دقیق، Drain، Vent یا سایر مصارف فرآیندی ایجاد شود. در چنین شرایطی استفاده از Elbolet میتواند راهکار مناسبی برای ایجاد انشعاب باشد.
مهمترین ویژگیهای Elbolet:
- نصب روی زانویی: Elbolet روی بدنه زانویی نصب میشود، نه روی یک لوله مستقیم معمولی.
- طراحی هندسی تطبیقپذیر: هندسه قسمت پایینی Elbolet بهگونهای طراحی میشود که با انحنای سطح زانویی سازگار باشد و انتقال نیرو و تنش در ناحیه اتصال به شکل مناسبتری انجام شود.
- تنوع در نوع اتصال انشعاب:
- Buttweld Elbolet (BW): برای انشعابهای جوشی لبه به لبه.
- Socket Weld Elbolet (SW): برای انشعابهای ساکت ولد.
- Threaded Elbolet (NPT / BSPT): برای انشعابهای رزوهای.
Latrolet چیست؟
Latrolet یک اتصال انشعابی فورجشده برای ایجاد انشعاب زاویهدار 45 درجه از خط اصلی است.
برخلاف Branch Connection معمولی که انشعاب آن عمود بر خط اصلی و در زاویه 90 درجه ایجاد میشود، در Latrolet مسیر انشعاب با زاویه حدود 45° نسبت به Run Pipe قرار میگیرد. این ویژگی باعث میشود Latrolet در پروژههایی که هندسه خط، محدودیت فضا یا الزامات طراحی نیاز به یک انشعاب مورب (Lateral Branch) دارد، کاربرد ویژهای داشته باشد.
مهمترین ویژگیهای Latrolet:
- ایجاد انشعاب 45 درجه: برای کاهش افت فشار، هدایت بهتر سیال یا انطباق با چیدمان جانمایی خطوط (Piping Layout).
- قابلیت نصب روی لولههای مستقیم: همانند سایر Oletها بر روی لوله اصلی مونتاژ و جوشکاری میشود.
- انواع اتصال خروجی: بهصورت Buttweld، Socket Weld و Threaded تولید میشود.
تفاوت Elbolet و Latrolet
| ویژگی | Elbolet | Latrolet |
|---|---|---|
| نوع اتصال | Branch Outlet | Branch Outlet |
| محل کاربرد اصلی | روی زانویی (Elbow) | روی خط اصلی (Run Pipe) |
| زاویه انشعاب | معمولاً 90° | حدود 45° |
| روش ساخت | Forged | Forged |
| نوع تقویت | Integral Reinforcement | Integral Reinforcement |
| استاندارد اصلی | MSS SP-97 | MSS SP-97 |
| انواع اتصال انشعاب | BW / SW / Threaded | BW / SW / Threaded |
انواع خروجی البولت و لاترولت از نظر نوع اتصال
1. اتصال جوشی (Buttweld - BW)
در این حالت، انشعاب با جوش نفوذی به لوله یا اتصال بعدی متصل میشود. بیشترین کاربرد را در خطوط فشار بالا، سیستمهای تحت بازرسی اشعه (RT) و خطوط حساس دارد.
2. اتصال ساکت ولد (Socket Weld - SW)
در این حالت، لوله انشعاب داخل محفظه ساکت قرار گرفته و از بیرون جوشکاری میشود. مناسب برای سایزهای کوچکتر (معمولاً تا 2 اینچ) و فشار زیاد است.
3. اتصال رزوهای (Threaded - THD)
دارای رزوه داخلی (معمولاً NPT) بوده و بدون نیاز به جوشکاری به تجهیزات متصل میشود. مناسب برای سایزهای کوچک و سیستمهای ابزار دقیق است.
متریال و جنس البولت و لاترولت (Material Specification)
انواع Elbolet و Latrolet بر اساس شرایط عملیاتی (فشار، دما و خوردگی) در متریالهای مختلف فورج تولید میشوند:
فولاد کربنی (Carbon Steel Forged):
- ASTM A105 / A105N (برای سرویسهای عمومی و دمای بالا)
- ASTM A350 LF2 Class 1 / Class 2 (برای سرویسهای کمدما Low Temperature)
فولاد استنس استیل (Stainless Steel Forged):
- ASTM A182 F304 / F304L
- ASTM A182 F316 / F316L
- ASTM A182 F321 / F347
فولاد آلیاژی (Alloy Steel Forged):
- ASTM A182 F1 / F5 / F9 / F11 / F22 / F91 (برای دما و فشار بالا)
آلیاژهای خاص و دوپلکس (Duplex & Super Duplex):
- ASTM A182 F51 / F53 / F55
- Inconel, Monel, Hastelloy (بر اساس نیاز پروژه)
استانداردها و کلاسهای فشاری
- استاندارد ابعادی و طراحی: MSS SP-97
- کلاسهای فشاری Socket Weld & Threaded: Class 3000 , Class 6000
- کلاسهای ابعادی Buttweld: STD, XS, SCH 80, SCH 160, XXS
- استاندارد متریال: ASTM A105 / A182 / A350
- استاندارد رزوه: ASME B1.20.1 (NPT)
روش تولید Elbolet و Latrolet در PETRO FITTING
- انتخاب مواد اولیه: استفاده از شمش یا میلگردهای فورجشده استاندارد با گواهینامه معتبر (Mill Test Certificate).
- عملیات آهنگری (Forging): شکلدهی تحت فشار و گرمای کنترلشده برای دستیابی به ساختار متالورژیکی یکنواخت و بدون منفذ.
- ماشینکاری دقیق (CNC Machining): تراشکاری دقیق سطح نشیمن (Curved Base) جهت تطابق کامل با لوله یا زانویی پایه و شیارزن لبه جوش یا رزوهزنی طبق استاندارد.
- عملیات حرارتی (Heat Treatment): نرمالایزینگ، آنیلینگ یا کوئنچ و تمپر بر اساس گرید متریال.
- کنترل کیفیت و تستها (Quality Control & NDT):
- تست PMI (آنالیز کوانتومتری متریال)
- تستهای غیرمخرب مانند UT, PT, MT
- کنترل ابعادی دقیق مطابق MSS SP-97
- مارکینگ و حک مشخصات (Marking): حک مشخصات شامل برند PETRO FITTING، سایز، کلاس، گرید متریال و Heat No روی بدنه.
مزایای استفاده از Elbolet و Latrolet پترو فیتینگ
- کاهش تمرکز تنش: طراحی با Integral Reinforcement نیازی به پد تقویتکننده جداگانه ندارد.
- صرفهجویی در زمان جوشکاری: نسبت به ساخت سهراهیهای غیرهمسایز سفارشی بسیار سریعتر و اقتصادیتر نصب میشوند.
- تطابق کامل ابعادی: به دلیل ماشینکاری CNC، اتصال بدون درز و با کیفیت جوش بالا حاصل میشود.
- طول عمر بالا: مناسب برای سرویسهای تحت ارتعاش، ضربه قوچ و نوسانات فشاری.
کاربردهای صنعتی Elbolet و Latrolet
- خطوط لوله انتقال نفت و گاز (Pipeline Systems)
- پالایشگاههای نفت، گاز و مجتمعهای پتروشیمی
- نیروگاههای حرارتی، سیکل ترکیبی و هستهای
- سیستمهای توزیع بخار، آب فشار بالا و سیالات فرآیندی
- پکیجها و اسکیدهای صنعتی (Skid Mounted Units)
راهنمای سفارش Elbolet و Latrolet
برای دریافت پیشفاکتور یا مشاوره فنی جهت خرید، لطفاً اطلاعات زیر را هنگام درخواست قید فرمایید:
- نوع اتصال انشعابی: Elbolet یا Latrolet
- سایز لوله اصلی (Run Size): سایز زانویی یا لولهای که اتصال روی آن نصب میشود.
- سایز انشعاب (Branch Size): سایز خروجی مورد نیاز.
- نوع اتصال خروجی: BW / SW / Threaded
- کلاس فشاری یا ضخامت (Class / Schedule): مانند Class 3000 یا SCH 80
- گرید متریال: مانند A105, A182 F316L, A350 LF2 و ...
- استاندارد خاص یا ال
- زامات پروژه: مانند NACE MR0175 (در صورت نیاز).
Flexolet | فلکسولت | اتصال انشعابی انعطافپذیر فورج فشار قوی
Flexolet فولادی، استیل و آلیاژی | مطابق استاندارد MSS SP-97
پترو فیتینگ (PETRO FITTING) طراح، تولیدکننده و تأمینکننده انواع Flexolet (فلکسولت) از خانواده اتصالات انشعابی فورجشده (Forged Branch Outlet Fittings) برای صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها و سیستمهای فرآیندی پیچیده است.
Flexolet یک راهکار پیشرفته و مهندسیشده در کلاس اتصالات انشعابی یکپارچه (Integral Reinforcement) است که بهمنظور کاهش تمرکز تنشهای حرارتی، دینامیکی و مکانیکی در ناحیه انشعاب طراحی شده است. این اتصال بهویژه در شرایطی که خط اصلی و خط انشعاب دارای اختلاف ضخامت دیواره (Schedule) یا نوسانات شدید دما و فشار هستند، عملکرد بینظیری ارائه میدهد.
Flexolet چیست؟ ساختار و هندسه اتصال
Flexolet نوعی اتصال انشعابی فورجشده است که پروفیل هندسی پایه (Base) و دیوارههای آن بهگونهای طراحی شده که قابلیت توزیع یکنواخت تنش در اطراف خط انشعاب را فراهم میسازد. نام این اتصال از واژه Flexible Branch Connection گرفته شده است، چرا که هندسه هموار و منحنی شکل آن اجازه میدهد تا انشعاب، انعطافپذیری بالاتری در برابر گشتاورهای خمشی و انبساط/انقباض حرارتی داشته باشد.
مفهوم Flexible Branch Connection
در انشعابگیریهای سنتی یا حتی برخی Oletهای استاندارد، نقطه اتصال دیواره انشعاب به خط اصلی دچار تمرکز تنش (Stress Concentration Factor - SCF) میشود. در Flexolet، به لطف تغییر تدریجی ضخامت (Tapered Profile) و شعاعهای انحنای بهینهسازیشده در پایه اتصال، تمرکز تنش به حداقل رسیده و پدیده خستگی متالورژیکی (Fatigue Failure) به شدت کاهش مییابد.
کاربرد Flexolet در اختلاف ضخامت و Schedule لولهها
یکی از چالشهای اصلی در طراحی خطوط لوله فرآیندی، ایجاد انشعاب بین دو لوله با ردههای ابعادی (Schedule) یا ضخامتهای متفاوت است. هنگامی که خط اصلی (Run Pipe) دارای ضخامت بالا و خط انشعاب (Branch Pipe) دارای ضخامت کمتری باشد، جوشکاری مستقیم یا استفاده از اتصالات سخت (Rigid) میتواند باعث ایجاد تنشهای پسماند شدید شود.
Flexolet به عنوان یک واسطه مهندسیشده، انتقال ضخامت را بهصورت تدریجی انجام داده و امکان اتصال ایمن خطوط با ردههای مختلف (مانند اتصال SCH 160 به SCH 40) را بدون آسیب به یکپارچگی ساختاری جوش فراهم میسازد.
تفاوت Flexolet با Weldolet، Sweepolet و Nipolet
| نوع اتصال | محل و زاویه انشعاب | پروفیل هندسی و تمرکز تنش | کاربرد اصلی |
|---|---|---|---|
| Flexolet | ۹۰ درجه روی Run Pipe | پروفیل شیبدار مهندسیشده برای توزیع تنش و انعطافپذیری بالاتر | خطوط با نوسان حرارتی، اختلاف Schedule و سرویسهای خستگی |
| Weldolet | ۹۰ درجه روی Run Pipe | پروفیل استاندارد با تقویت یکپارچه (Rigid Base) | انشعابهای مستقیم جوشی استاندارد و عمومی |
| Sweepolet | ۹۰ درجه روی Run Pipe | پروفیل کاملاً رادیوسدار و کنتورشده (Contoured Swept-Shape) | سرویسهای بسیار بحرانی، بازمانی نوسانی شدید و خطوط انتقال اصلی |
| Nipolet | ۹۰ درجه روی Run Pipe | ترکیب Olet و Nipple بهصورت یکپارچه پایه رزوهای/جوشی | انشعابگیری مستقیم برای ولوها، ابزار دقیق و Drain/Vent |
استاندارد MSS SP-97 و کلاسهای کاری Flexolet
طراحی و ساخت Flexolet در مجموعه پترو فیتینگ بر اساس آخرین ویرایشهای استاندارد بینالمللی MSS SP-97 صورت میگیرد.
مفهوم فشار کاری در Flexolet (Pressure Rating Policy)
لازم به ذکر است که فشار کاری Flexolet بهصورت یک عدد ثابت یا منفرد بیان نمیشود. طبق استانداردهای مهندسی پایپینگ (از جمله ASME B31.3 و MSS SP-97)، فشار قابل تحمل Flexolet کاملاً تابع عوامل زیر است:
- مشخصات ابعادی و رده (Schedule) لوله اصلی (Run Pipe)
- جنس و متریال پایه (Carbon Steel, Stainless Steel, Alloy)
- ضخامت دیواره انشعاب (Branch Wall Thickness)
- دمای کاری و فشار طراحی سیستم (Design Temperature & Pressure)
- کد طراحی مربوطه (ASME B31.1, B31.3, B31.4, B31.8)
بهطور کلی، Flexolet بهگونهای طراحی میشود که مقاومت فشار آن معادل یا بیشتر از لوله انشعابی همرده خود باشد.
انواع اتصال (End Connections) و متریالهای تولیدی
انواع خروجی (Branch End):
- Buttweld (BW): اتصال جوشی لبه به لبه مطابق ASME B16.9 / B16.25
- Socket Weld (SW): اتصال ساکتی مطابق ASME B16.11 (کلاسهای 3000 و 6000)
- Threaded (NPT): اتصال رزوهای داخلی مطابق ASME B1.20.1 (کلاسهای 3000 و 6000)
متریالهای قابل عرضه (Material Specifications):
- فولاد کربنی (Carbon Steel): ASTM A105 / A105N, ASTM A350 LF2 Class 1/2 (سرویسهای کمدما)
- فولاد استنس استیل (Stainless Steel): ASTM A182 F304/304L, F316/316L, F321, F347
- فولاد آلیاژی (Alloy Steel): ASTM A182 F1, F5, F9, F11, F22, F91 (برای دما و فشار بالا)
- آلیاژهای خاص و دوپلکس: ASTM A182 F51, F53, F55, Inconel, Monel, Hastelloy
فرآیند تولید، جوشکاری و کنترل کیفیت در PETRO FITTING
- آهنگری و فورج (Forging): تولید از طریق فورج گرم شمشهای استاندارد جهت دستیابی به ساختار ریزبلورین و یکنواخت بدون عیوب داخلی.
- ماشینکاری دقیق (CNC Machining): تراشکاری پایه متناسب با انحنای لوله اصلی و ایجاد لبههای جوش (Beveling) دقیق طبق استاندارد.
- جوشکاری و مونتاژ (Welding & Fit-Up): به دلیل هندسه منحصربهفرد Flexolet، مونتاژ آن روی لوله اصلی با دقت بالا صورت گرفته و جوشکاری آن با کمترین میزان پیچیدگی (Distortion) انجام میشود.
- کنترل کیفیت و آزمونهای غیرمخرب (QC & NDT):
- آزمون کوانتومتری و PMI جهت تأیید ترکیب شیمیایی
- آزمونهای NDT شامل UT (اولتراسونیک)، PT (مایعات نافذ) و MT (ذرات مغناطیسی)
- کنترل ابعادی دقیق طبق MSS SP-97 و بازرسی چشمی (VT)
جدول مشخصات فنی Flexolet
| پارامتر | مشخصات و محدوده |
|---|---|
| محدوده سایز لوله اصلی (Run Size) | 1/2" تا 36" (و سایزهای سفارشی بالاتر) |
| محدوده سایز انشعاب (Branch Size) | 1/4" تا 24" |
| کلاسهای ابعادی (Buttweld) | STD, XS, SCH 80, SCH 160, XXS |
| کلاسهای فشاری (SW / Threaded) | Class 3000, Class 6000 |
| استانداردهای طراحی و ساخت | MSS SP-97, ASME B16.11, ASME B16.9 |
| استفاده در استانداردهای پایپینگ | ASME B31.1, B31.3, B31.4, B31.8 |
کاربردهای صنعتی فلکسولت
- خطوط لوله انتقال گاز و نفت تحت شوکهای حرارتی و ارتعاشی
- واحدهای فرآیندی پتروشیمی و پالایشگاهی با ضخامتهای متغیر لوله
- سیستمهای توزیع بخار داغ و خطوط فشار بالای نیروگاهی
- مبدلهای حرارتی و ایستگاههای تقلیل فشار گاز
راهنمای سفارش و استعلام قیمت Flexolet
جهت دریافت مشاوره فنی، کاتالوگ ابعادی و استعلام قیمت Flexolet، لطفاً پارامترهای زیر را به کارشناسان فروش **پترو فیتینگ** اعلام فرمایید:
- سایز لوله اصلی (Run Pipe Size) و سایز انشعاب (Branch Size)
- نوع اتصال خروجی (BW, SW یا Threaded)
- رده لولهها (Schedule) یا کلاس فشاری مورد نیاز
- گرید متریال (ASTM Specification)
- الزامات خاص مانند استاندارد NACE MR0175/ISO 15156 برای سرویسهای ترش (Sour Service)
پرسشهای متداول (FAQ)
۱. چرا به جای Weldolet از Flexolet استفاده کنیم؟
در پروژههایی که خط لوله تحت شوکهای حرارتی، خستگی مکانیکی یا اختلاف ضخامت شدید بین لوله اصلی و انشعاب قرار دارد، Flexolet به دلیل هندسه ویژه خود تنش را بهتر توزیع کرده و مانع شکست جوش میشود.
۲. آیا Flexolet نیاز به پد تقویتکننده (Reinforcement Pad) دارد؟
خیر، Flexolet دارای تقویت یکپارچه (Integral Reinforcement) است و طبق محاسبات استاندارد MSS SP-97 نیازی به افزودن پد مجزا ندارد.
۳. فشار کاری Flexolet چگونه محاسبه میشود؟
فشار کاری عدد ثابتی نیست؛ بلکه بر اساس جنس متریال، ضخامت لوله اصلی و انشعاب، دما و کد طراحی سیستم (مانند ASME B31.3) تعیین میگردد.
لترولت البولت نیپولت ساپولت
قیمت لترولت البولت نیپولت ساپولت فشار قوی
فولادی و استیل ، دنده و ساکت
LATROLET, ELBOLET, FLANGOLET
یکی دیگر از محصولات شرکت تولیدی پتروفیتینگ OLET ها میباشند فشار قوی می باشد که با توجه به استاندارد جهانی ASME B16.11 تولید میشود که از سایز "1/4 الی "4 در این استاندارد تعریف شده است ولی با توجه به درخواست مشتریان شرکت پتروفیتینگ این کالا را تا سایز "26 تولید کرده است.
استاندارد ابعادی جهانی تعریف شده برای OLET ها فشار قوی به شرح زیر است
ASME B16.11_2011(REVISION of ASME B16.11_2009
ASME B16.9 & B16.25
MSS SP-79,83,95,97 and BS3799
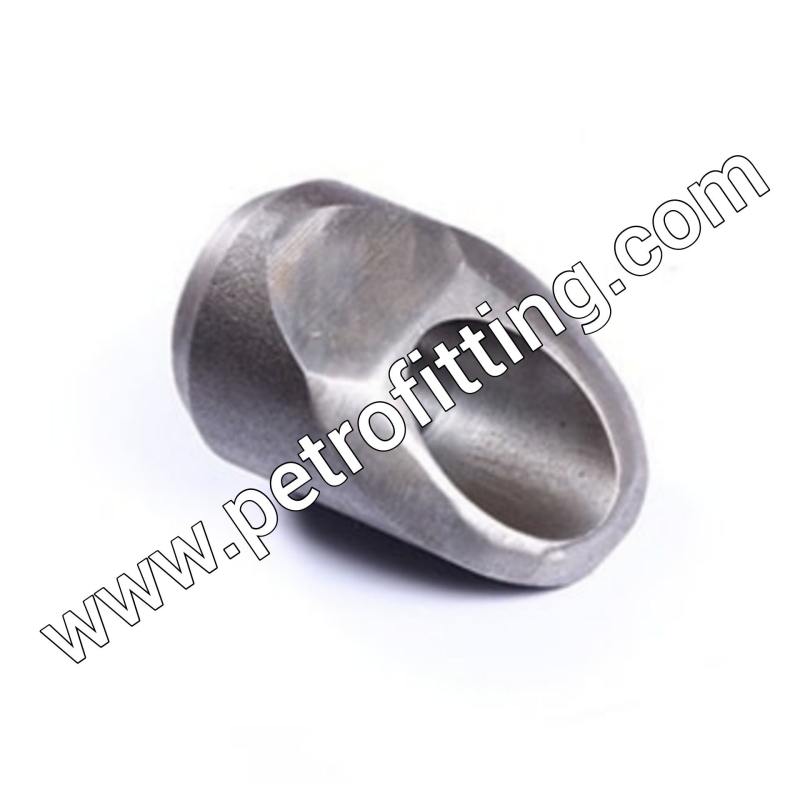
قیمت لترولت البولت نیپولت ساپولت فشار قوی
فولادی و استیل ، دنده و ساکت
لترولت البولت فلنج اولت
اولت های فشار قوی یکی از اتصالات پرکاربرد است که برای وصل کردن لوله های فلزی و شیر آلات مورد استفاده قرار میگیرد از طرفی اتصالات فشار قوی به دلیل ضخامت زیادی که دارند به همان نسبت فشار بالایی را تحمل میکنند لذا تحت فشار 2000 ، 3000 ، 6000 9000 PSI LBS تعیین فشار میشوند.
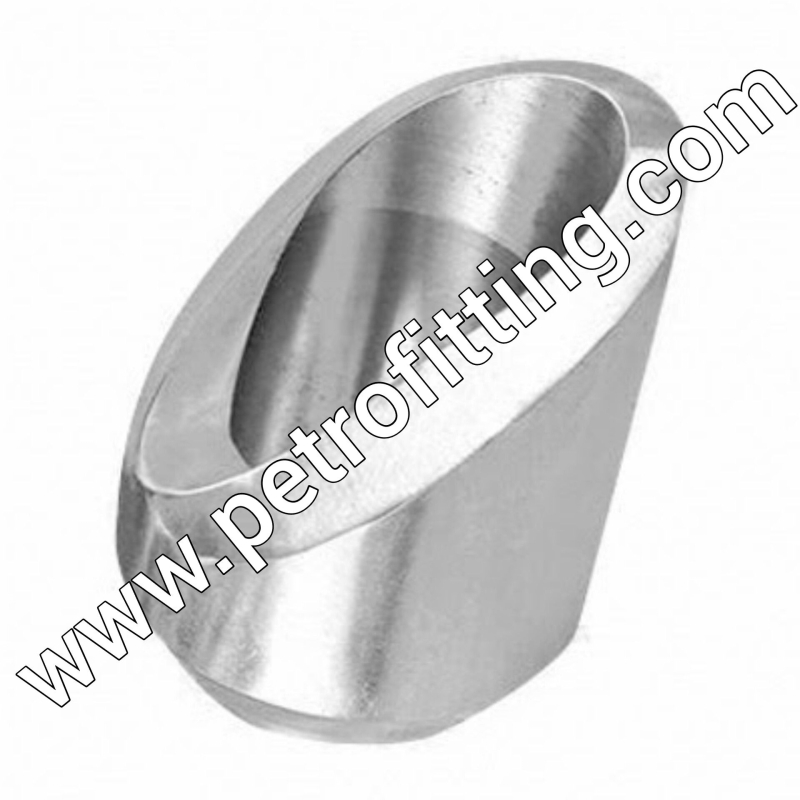
قیمت لترولت البولت نیپولت ساپولت فشار قوی
فولادی و استیل ، دنده و ساکت
اولت ها برای انشعاب گرفتن و یا ایجاد اتصال شاخه ای از یک لوله بزرگ تر به لوله کوچکتر استفاده میشود. به خط اصلی Header و به انشعاب Branch گفته میشود.
طبق مصرف اولت ها این محصول به شش مدل طبقه بندی میشود
انواع اولت ها
1 ولدولت WELDOLET
2 ساکولت SOCKOLET
3 تردولت THREDOLET
4 لترولت LATROLET
5 البولت ELBOLET
6 فلنجولت FLANGOLET
قیمت لترولت البولت نیپولت ساپولت فشار قوی
فولادی و استیل ، دنده و ساکت
پترو فیتینگ تولید کننده لترولت البولت نیپولت ساپولت فشار قوی
از سایز "1/8 - "60
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
پترو فیتینگ نماد اقتدار
لترولت البولت نیپولت ساپولت فشار قوی
تولید لترولت البولت نیپولت ساپولت فشار قوی
تولید لترولت البولت نیپولت ساپولت فشار قوی استیل
تولید کننده لترولت البولت نیپولت ساپولت فشار قوی دنده جوشی ساکت
تولید کننده لترولت البولت نیپولت ساپولت فشار قوی استیل
تولید لترولت البولت نیپولت ساپولت فشار قوی 2000 3000 6000
تولید لترولت فشار قوی استیل
تولید البولت فشار قوی استیل
تولید نیپولت فشار قوی استیل
تولید ساپولت فشار قوی استیل
قیمت و خرید نیپل تبدیلی فشار قوی | Swage Nipple استیل و فولاد | پترو فیتینگ
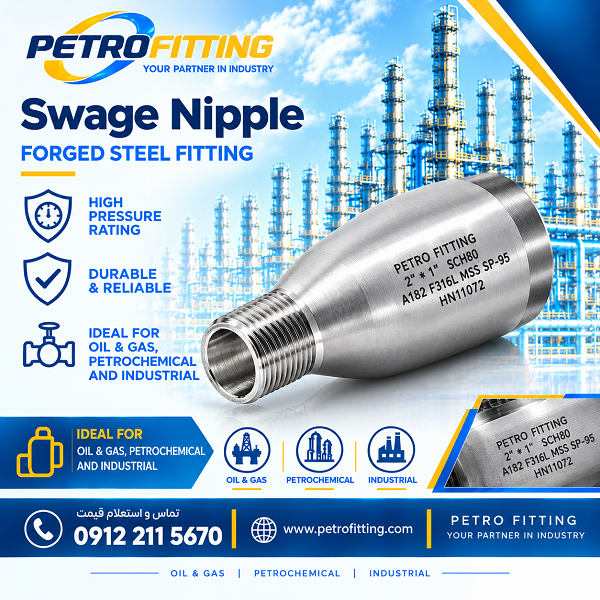
نیپل تبدیلی فشار قوی (Swage Nipple) | اتصالات کاهنده فولاد و استیل
نیپل تبدیلی (Swage Nipple) یک اتصال کاهنده فشار قوی در سیستمهای پایپینگ صنعتی است که برای تغییر سایز ایمن، فشرده و بدون افت فشار بین دو قطر ناهمسان استفاده میشود. پترو فیتینگ بهعنوان تولید کننده و تأمینکننده اصلی اتصالات فشار قوی، این قطعه را مطابق استاندارد MSS SP-95 در دو نوع هممرکز (Concentric) و خارج از مرکز (Eccentric) با انواع انتهای رزوهای (NPT) و جوشی (BW) از جنس فولاد کربنی A105 و استنلس استیل (304/316) عرضه مینماید.
مجموعه پترو فیتینگ (PETRO FITTING) بهعنوان مرکز تخصصی تولید و تأمین اتصالات فشار قوی، انواع نیپل تبدیلی (Swage Nipple)، Swaged Nipple و Reducing Nipple را در متریالهای فولاد کربنی، فولاد آلیاژی و استنلس استیل برای استفاده در صنایع نفت، گاز، پالایشگاه، پتروشیمی، نیروگاه، صنایع شیمیایی و تجهیزات فرآیندی ارائه میدهد.
نیپل تبدیلی یکی از اتصالات کاربردی در سیستمهای پایپینگ است که برای تغییر سایز خط در یک قطعه فشرده و مقاوم مورد استفاده قرار میگیرد تا انتخابی مطمئن بین قطرهای مختلف ایجاد کند.
قیمت نیپل تبدیلی فشار قوی و عوامل مؤثر بر استعلام قیمت
قیمت نیپل تبدیلی به فاکتورهای متعددی در فرآیند تولید و مشخصات فنی پروژه بستگی دارد. با توجه به نوسانات بازار فلزات صنعتی، قیمت روز نیپل استیل و فولادی بر اساس پارامترهای زیر محاسبه میشود:
- جنس و گرید متریال: قیمت نیپل استیل (نظیر F316L و F304L) به دلیل عناصر آلیاژی، بالاتر از نیپل تبدیلی فولادی (نظیر ASTM A105) است.
- رده ضخامتی (Schedule): نیپلهای رده سنگین (Sch 80, Sch 160, XXS) متریال بیشتری مصرف کرده و قیمت بالاتری دارند.
- نوع آرایش ساختاری: پیچیدگی فرآیند تولید نوع خارج از مرکز (Eccentric) نسبت به هممرکز (Concentric) بر قیمت تمامشده تأثیرگذار است.
- نوع اتصال انتهایی: ترکیبهای مختلف رزوهای (Threaded)، جوشی (Beveled) یا ساده (Plain).
- استانداردها و مدارک کیفی: ارائه گواهی MTC، تست PMI و بازرسیهای NDT.
استعلام قیمت روز اتصالات فشار قوی: جهت دریافت کاتالوگ فنی، لیست قیمت و ثبت سفارش خرید نیپل تبدیلی فولاد و استیل، مستقیم با کارشناسان فروش پترو فیتینگ در تماس باشید.
نیپل تبدیلی چیست؟ (Swage Nipple Definition)
نیپل تبدیلی (Swage Nipple) یک اتصال کاهنده است که برای اتصال دو سایز متفاوت در سیستمهای لولهکشی فشار قوی استفاده میشود.
برخلاف یک Reducer معمولی که معمولاً بهعنوان اتصال تغییر قطر در خطوط اصلی پایپینگ استفاده میشود، Swage Nipple یک قطعه نسبتاً جمعوجور است که میتواند علاوه بر تغییر سایز، امکان ایجاد اتصال رزوهای، جوشی یا Socket Weld را نیز فراهم کند.
در نتیجه، نیپل تبدیلی در مواردی که فضای نصب محدود است یا لازم است یک خط با قطر متفاوت به یک Valve، Fitting، Branch Connection، Instrument یا تجهیزات فرآیندی متصل شود، کاربرد بسیار مناسبی دارد.
استاندارد ساخت نیپل تبدیلی (MSS SP-95)
استاندارد اصلی و تخصصی برای Swage Nipples، استاندارد مرجع زیر است:
MSS SP-95 – Swage(d) Nipples and Bull Plugs
مطابق اعلام رسمی MSS، نسخه SP-95-2024 آخرین نسخه ویرایششده برای این قطعات است. استاندارد MSS SP-95 الزامات فنی زیر را برای بازه سایز NPS 1/8 تا NPS 12 در فولاد کربنی و آلیاژی پوشش میدهد:
- ابعاد و تلرانسهای ماشینکاری
- پرداخت سطح و کیفیت ساخت
- حکاکی و مارکینگ (Marking)
- متریال مجاز و نحوه انتهای اتصال
- نیپل تبدیلی هممرکز و خارج از مرکز
همچنین برای انتهای رزوهای، استاندارد رزوه ASME B1.20.1 (رزوه NPT) و برای انتهای Butt Weld، آمادهسازی انتها مطابق ASME B16.25 مرجع قرار میگیرد.
انواع نیپل تبدیلی از نظر ساختار هندسی
1. نیپل تبدیلی هممرکز | Concentric Swage Nipple
در نوع Concentric، محور قسمت بزرگ و قسمت کوچک قطعه در یک راستا قرار دارد. این نوع برای مواردی مناسب است که تغییر سایز باید بهصورت متقارن در اطراف محور خط انجام شود.
کاربردهای متداول:
- خطوط عمودی پایپینگ
- اتصال تجهیزات با محور مشترک
- خطوط فرآیندی و اتصالات ابزار دقیق
- تغییر سایز در فضای محدود
2. نیپل تبدیلی خارج از مرکز | Eccentric Swage Nipple
در نوع Eccentric، محور دو طرف قطعه نسبت به یکدیگر Offset دارد. این طراحی در خطوط افقی میتواند برای کنترل وضعیت کف یا سقف خط و جلوگیری از ایجاد نقاط تجمع سیال یا حبس گاز مورد استفاده قرار گیرد.
انتخاب بین Concentric و Eccentric باید بر اساس جهت خط، نوع سیال، شرایط فرآیندی و الزامات طراحی انجام شود.
انواع انتهای اتصال نیپل تبدیلی
یکی از مزیتهای مهم Swage Nipple امکان تولید آن با آرایشهای مختلف انتهایی است. استاندارد MSS SP-95 امکان استفاده از انتهای Threaded، Beveled، Square Cut/Plain و Grooved را پیشبینی کرده است:
- Threaded × Threaded (TBE): هر دو طرف دارای رزوه هستند. برای اتصال رزوهای در سیستمهای لولهکشی و تجهیزات کوچکقطر.
- Beveled × Beveled (BBE): هر دو طرف دارای پخ مناسب برای Butt Welding هستند.
- Plain × Plain (PBE): هر دو طرف دارای انتهای صاف هستند.
- Threaded × Beveled: یک طرف رزوهای و طرف دیگر مناسب جوش لببهلب است. ایدهآل برای انتقال بین اتصال رزوهای و خط جوشی.
- Threaded × Plain: یک طرف رزوهای و طرف دیگر Plain.
- Beveled × Plain: یک طرف برای Butt Welding و طرف دیگر Plain.
نیپل تبدیلی رزوهای چیست؟
در برخی سفارشها اصطلاح Reducing Nipple یا Threaded Reducing Nipple برای قطعهای به کار میرود که دو طرف آن رزوه خارجی داشته و سایز دو طرف متفاوت است.
به همین دلیل هنگام خرید و ثبت سفارش نباید تنها عبارت «نیپل تبدیلی» نوشته شود. مشخصات زیر باید دقیقاً تعیین گردند تا از بروز اشتباه جلوگیری شود:
Large End × Small End × Length × End Connection × Material × Standard
نمونه نحوه سفارش استاندارد:
2" × 1" × 4" | Threaded × Beveled | ASTM A105 | MSS SP-95 | NPT
متریال نیپل تبدیلی (فولاد، استیل و آلیاژی)
پترو فیتینگ امکان تولید و تأمین نیپلهای تبدیلی را در متریالهای زیر فراهم میکند:
فولاد کربنی | Carbon Steel
رایجترین متریال برای اتصالات فشار قوی ASTM A105 / A105M است. استاندارد ASTM A105 برای قطعات فورج فولاد کربنی مورد استفاده در سیستمهای تحت فشار کاربرد داشته و الزامات ترکیب شیمیایی و خواص مکانیکی را مشخص میسازد.
استنلس استیل | Stainless Steel
برای سرویسهای خورنده و حساس، نیپل تبدیلی استیل در گریدهای فورجشده زیر تولید میشود:
- ASTM A182 F304 / F304L
- ASTM A182 F316 / F316L
استاندارد ASTM A182 برای فلنجها و اتصالات فورجشده استنلس استیل در دما و فشار بالا تدوین شده است.
فولاد آلیاژی | Alloy Steel
بر اساس شرایط طراحی، دما و فشار پروژه، امکان تولید در گریدهای آلیاژی نظیر ASTM A182 F11، F22 و F91 بر اساس Class پایپینگ وجود دارد.
جدول مشخصات فنی نیپل تبدیلی فشار قوی
| مشخصه فنی | توضیحات و پارامترها |
|---|---|
| نام فارسی | نیپل تبدیلی / نیپل کاهنده فشار قوی |
| نام انگلیسی | Swage Nipple (Swaged Nipple) / Reducing Nipple |
| استاندارد اصلی ساخت | MSS SP-95 |
| نوع ساختار | هممرکز (Concentric) / خارج از مرکز (Eccentric) |
| بازه سایز | NPS 1/8 تا NPS 12 (مطابق سفارش) |
| انواع انتها | Threaded (NPT) / Beveled / Plain / Grooved |
| استاندارد رزوه و پخ | ASME B1.20.1 (رزوه) / ASME B16.25 (پخ جوشی) |
| متریال فولاد کربنی | ASTM A105 / A105M (Forged Carbon Steel) |
| متریال استنلس استیل | ASTM A182 F304, F304L, F316, F316L |
| کاربردها | صنایع نفت، گاز، پتروشیمی، پالایشگاه، نیروگاه، ابزار دقیق |
فرآیند تولید نیپل تبدیلی در پترو فیتینگ
تولید یک نیپل تبدیلی استاندارد نیازمند کنترل دقیق هندسه، ضخامت دیواره و ماشینکاری انتها است:
- انتخاب متریال: تهیه شمش یا لوله بدون درز فورجشده مطابق ASTM A105 یا A182 F316L.
- آمادهسازی و فورجینگ: شکلدهی تحت فشار برای ایجاد ساختار یکنواخت فلز.
- عملیات حرارتی: انجام Heat Treatment جهت دستیابی به خواص مکانیکی استاندارد.
- ماشینکاری دقیق: کنترل ابعادی قطر بزرگ، قطر کوچک، طول و هممحوری.
- ایجاد رزوه یا پخ جوش: ماشینکاری رزوه NPT مطابق ASME B1.20.1 یا Bevel مطابق ASME B16.25.
کنترل کیفیت و بازرسی اتصالات فشار قوی
جهت تضمین ایمنی پروژهها، قطعات تولیدی پترو فیتینگ تحت بازرسیهای زیر قرار میگیرند:
- بازرسی ظاهری و ابعادی: بررسی عیوب سطحی، ترک، کنترل گام رزوه و ضخامت دیواره.
- تست PMI: جهت تأیید آنالیز شیمیایی متریال استیل و آلیاژی (Positive Material Identification).
- تستهای غیرمخرب (NDT): انجام تستهای PT، MT، UT در صورت الزام پروژه.
- تستهای مکانیکی: کشش، سختیسنجی و ضربه.
مدارک و گواهینامههای فنی (MTC)
برای کلیه سفارشات صنعتی، مدارک زیر قابل ارائه میباشد:
- گواهینامه فنی متریال (Material Test Certificate – MTC 3.1)
- گزارش آنالیز شیمیایی و خواص مکانیکی
- گزارش ابعادی و بازرسی چشمالکترونیکی / PMI
- Certificate of Conformity (COC)
تفاوت نیپل تبدیلی (Swage Nipple) با Reducer و مغزی
1. تفاوت Swage Nipple با Reducer
| ویژگی | Swage Nipple | Reducer (ردیوسر) |
|---|---|---|
| کاربرد اصلی | تغییر سایز فشرده در خطوط و تجهیزات | تغییر سایز در خطوط اصلی پایپینگ |
| ابعاد و طول | کوتاهتر و فشردهتر | طول بلندتر |
| کاربرد در Small Bore | بسیار رایج و کاربردی | کمیابتر در سایزهای کوچک |
| انواع اتصال | Threaded, Beveled, Plain, Grooved | عمدتاً Butt Weld (جوشی) |
| استاندارد تخصصی | MSS SP-95 | ASME B16.9 |
2. تفاوت نیپل تبدیلی با مغزی فشار قوی
مغزی فشار قوی (Nipple) معمولاً برای اتصال دو جزء رزوهای همسایز استفاده میشود. اما Swage Nipple علاوه بر قابلیت تغییر سایز، امکان ایجاد انتهای ترکیبی مانند Threaded × Beveled را فراهم میسازد.
نکات مهم هنگام ثبت سفارش خرید نیپل تبدیلی
برای جلوگیری از خطای تأمین، حتماً ۱۰ مشخصه زیر را در درخواست خرید درج نمایید:
- سایز بزرگتر (Large End)
- سایز کوچکتر (Small End)
- نوع قطعه (Concentric یا Eccentric)
- نوع اتصال طرفین (TBE, BBE, PBE, Threaded x Beveled)
- طول قطعه (Length)
- رده ضخامتی (Schedule)
- جنس و گرید (ASTM A105 یا A182)
- استاندارد ساخت (MSS SP-95)
- نوع رزوه (معمولاً NPT)
- الزامات بازرسی و مدارک مورد نیاز
چرا خرید نیپل تبدیلی از پترو فیتینگ؟
PETRO FITTING با تجربه گسترده در تأمین اتصالات فشار قوی پروژههای نفت، گاز و پتروشیمی، متضمن کیفیت متریال، دقت ابعادی بالا، سلامت رزوه و مطابقت کامل با استاندارد MSS SP-95 میباشد. امکان تولید سفارشی طبق نقشه (Drawing)، Piping Class و ITP پروژه شما فراهم است.
سوالات متداول (FAQ)
نیپل تبدیلی چیست؟
نیپل تبدیلی یا Swage Nipple یک اتصال کاهنده در پایپینگ فشار قوی است که برای اتصال دو سایز ناهمسان با انتهای رزوهای، جوشی یا ساده استفاده میشود.
استاندارد اصلی نیپل تبدیلی چیست؟
استاندارد تخصصی این قطعه MSS SP-95 (ویرایش 2024) میباشد.
نیپل تبدیلی Concentric و Eccentric چه تفاوتی دارند؟
در Concentric محور دو طرف یکسان است، ولی در Eccentric محور دو طرف Offset دارد تا در خطوط افقی از حبس گاز یا سیال جلوگیری کند.
آیا نیپل تبدیلی استیل تولید میشود؟
بله، در گریدهای استنلس استیل نظیر ASTM A182 F304L و F316L قابل تأمین است.
آیا امکان ساخت سفارشی در پترو فیتینگ وجود دارد؟
بله، بر اساس سایز، متریال، نقشه و الزامات فنی پروژه شما تولید میگردد.
مشاوره فنی و استعلام قیمت نیپل تبدیلی فشار قوی
جهت دریافت مشاوره تخصصی، دریافت پیشفاکتور و خرید انواع اتصالات فشار قوی فولادی و استیل، همین حالا با کارشناسان پترو فیتینگ تماس بگیرید.
..............................................
نیپل و سویچ نیپل فشار قوی فشار قوی فولادی و استیل
پتروفیتینگ تولید کننده نیپل فشار قوی
Swage Nipple
یکی از محصولات شرکت تولیدی پتروفیتینگ نیپل فشار قوی می باشد که با توجه به استاندارد جهانی ASME B16.11 تولید میشود که از سایز "1/8 الی "4 در این استاندارد تعریف شده است ولی با توجه به درخواست مشتریان شرکت پتروفیتینگ این کالا را تا سایز "6 تولید کرده است لذا در صورت درخواست نیپل "5 فشار قوی و نیپل "6 فشار قوی در آلیاژ های مختلف از جمله فولاد و استنلس استیل قابل تولید است.
استاندارد ابعادی جهانی تعریف شده برای نیپل فشار قوی به شرح زیر است
ASME B16.11_2011(REVISION of ASME B16.11_2009
MSS SP-79,83,95,97 and BS3799
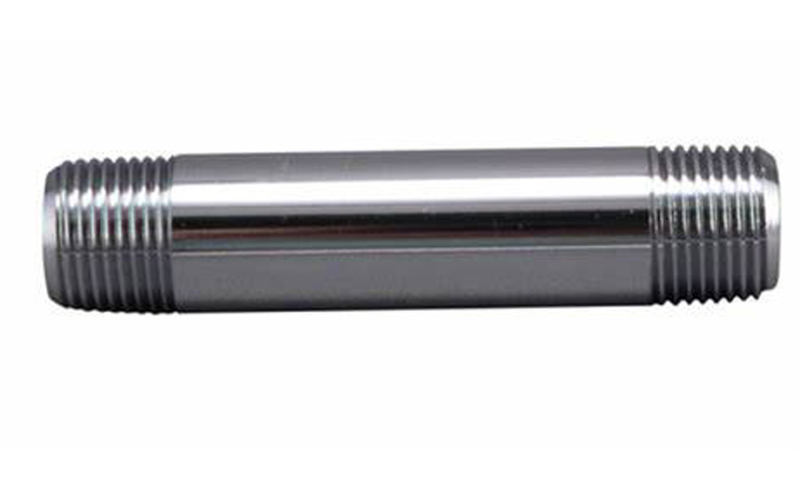
نیپل فشار قوی ELBOW SOCKET ELBOW THREADED
نیپل فشار قوی یکی از اتصالات پرکاربرد است که برای وصل کردن لوله های فلزی و شیر آلات مورد استفاده قرار میگیرد از طرفی اتصالات فشار قوی به دلیل ضخامت زیادی که دارند به همان نسبت فشار بالایی را تحمل میکنند لذا تحت فشار 2000 ، 3000 ، 6000 9000 PSI LBS تعیین فشار میشوند.
نیپل فشار قوی 2000 3000 6000 9000
(ELBOW 2000 3000 6000 9000 PSI (LBS
با توجه به تنوع مصرف در صنایع نفت،گاز،پتروشیمی و نیروگاهی نسبت به فشار های کاری مختلف این کالا تحت فشار (2000 3000 6000 9000 PSI) & (LBS) قابل تولید است لذا با توجه به درخواست مشتریان نسبت به موارد مصرف در پروژه های مختلف این قطعه را تولید کرده و طبق استاندارد ASME B16.11 تولید شده و با سرتیفیکیت خدمت مشتریان ارائه میگردد.
نیپل فشار قوی فولادی
استنلس استیل،آلیاژی و سوپر آلیاژی
با توجه به نیاز شرکت ها نسبت به سیال مورد استفاده در پروژه های مختلف متریال تعریف شده برای هر سیال مختلف میباشد لذا استاندارد هایی جهت نیپل فشار قوی در آلیاژهای مختلف تعریف شده است که شرکت پترو فیتینگ قادر به تولید این آلیاژ ها میباشد.
استاندارد تعریف شده برای متریال نیپل فشار قوی :
ASTM A105,A350LF2,A106,A312,A234,A403
ASTM A182 F304,F304L,F316,F316L,F304H,F316H,F317L,F321,F11,F22,F9
ASTM A182 F51,F53
پترو فیتینگ تولید کننده نیپل فشار قوی 3000 6000 9000
از سایز "1/8 - "6
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
09122115670
02133995468
تولید نیپل فشار قوی
اتصالات فشار قوی نیپل
تولید اتصالات فشار قوی نیپل
تولید اتصالات فشار قوی استیل نیپل
چپقی فشار قوی | اتصالات فشار قوی استیل و آلیاژی | PETRO FITTING
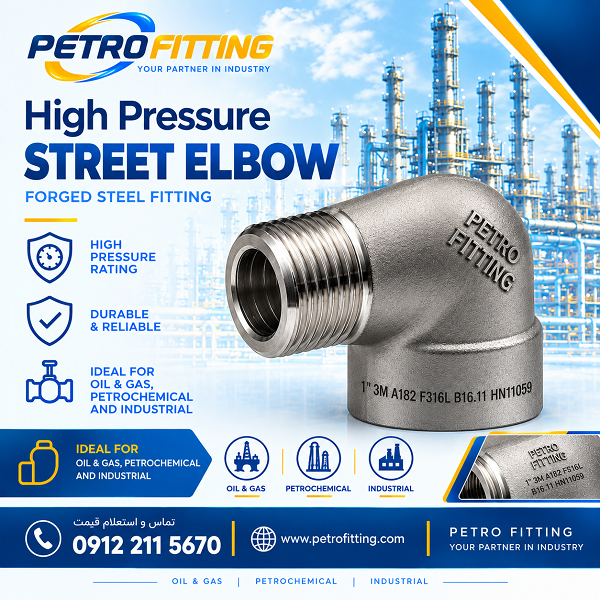
چپقی فشار قوی | 90° Threaded Street Elbow
تولید و تأمین تخصصی چپقی فشار قوی فولادی و استنلس استیل | PETRO FITTING
پاسخ سریع: چپقی فشار قوی چیست؟
چپقی فشار قوی (Threaded Street Elbow) یک اتصال فورجشده زاویهدار (معمولاً ۹۰ درجه) است که یک سر آن دارای رزوه داخلی (Female) و سر دیگر آن دارای رزوه خارجی (Male) میباشد. این ویژگی باعث میشود تا بدون نیاز به اتصال واسط (مغزی)، مستقیماً در فضاهای محدود جهت مسیر لولهکشی را تغییر داده و دو اتصال نر و ماده را به هم متصل کند.
چپقی فشار قوی یکی از اتصالات کاربردی در سیستمهای لولهکشی رزوهای است که برای تغییر جهت ۹۰ درجه مسیر جریان و اتصال همزمان یک اتصال مادگی و یک اتصال نری مورد استفاده قرار میگیرد.
این قطعه در استانداردهای انگلیسی با عنوان Threaded Street Elbow یا به اختصار Street Elbow شناخته میشود و تفاوت اصلی آن با زانویی رزوهای معمولی در نوع دو سر اتصال است؛ به این صورت که یک طرف چپقی دارای رزوه داخلی (Female Thread) و طرف دیگر دارای رزوه خارجی (Male Thread) است.
این طراحی باعث میشود چپقی بتواند در فضاهای محدود و آرایشهایی که استفاده از یک زانویی معمولی به همراه مغزی یا اتصال واسط مناسب نیست، به صورت مستقیم مورد استفاده قرار گیرد.
PETRO FITTING در زمینه تولید و تأمین انواع چپقی فشار قوی فولادی، استنلس استیل و آلیاژی فعالیت دارد و امکان تأمین محصول مطابق استاندارد، متریال و مشخصات فنی پروژه را فراهم میکند.
چپقی فشار قوی چیست؟
چپقی فشار قوی یا Threaded Street Elbow یک اتصال فورجشده زاویهدار است که معمولاً برای تغییر جهت ۹۰ درجه مسیر لولهکشی استفاده میشود. تفاوت اساسی چپقی با زانویی رزوهای معمولی در نوع اتصال دو طرف آن است.
در چپقی:
- یک سر: Female Thread (رزوه داخلی)
- سر دیگر: Male Thread (رزوه خارجی)
به همین دلیل، چپقی میتواند مستقیماً بین یک اتصال دارای رزوه داخلی و یک اتصال دارای رزوه داخلی دیگر قرار گیرد. به عنوان مثال، سر نر چپقی میتواند داخل یک بوشن، سهراهی یا سایر اتصالات دارای رزوه مادگی نصب شود و سر مادگی آن پذیرای یک لوله یا اتصال دارای رزوه خارجی باشد. این ویژگی باعث میشود تعداد اتصالات واسط کاهش یافته و در برخی طراحیها فضای مورد نیاز برای نصب کمتر شود.
چرا به آن Street Elbow میگویند؟
اصطلاح Street Elbow در صنعت پایپینگ برای زانوییای به کار میرود که دو انتهای آن از نظر نوع اتصال یکسان نیستند و معمولاً ترکیب Male × Female دارند. در مقابل، یک زانویی رزوهای معمولی ممکن است دارای دو سر مادگی باشد و برای اتصال آن به لوله یا اتصال دیگر، نیاز به مغزی یا اتصال نر واسط داشته باشد.
در چپقی، وجود رزوه خارجی در یک طرف باعث میشود بتوان قطعه را مستقیماً در یک اتصال مادگی نصب کرد. استاندارد ASME B16.11 برای Threaded Street Elbows هندسه و ابعاد مربوط به انتهای نر و مادگی را مشخص میکند.
ساختار چپقی فشار قوی
چپقی فشار قوی معمولاً از یک بدنه یکپارچه فورجشده تشکیل شده است که در یک طرف دارای رزوه داخلی و در طرف دیگر دارای رزوه خارجی است. ساختار اصلی آن شامل موارد زیر است:
- بدنه زانویی ۹۰ درجه
- رزوه داخلی (Female Thread)
- رزوه خارجی (Male Thread)
- مسیر عبور سیال
- ناحیه انتقالی بدنه
- سطوح ماشینکاریشده
- Chamfer و انتهای مناسب برای مونتاژ
طراحی داخلی قطعه باید به گونهای باشد که مسیر جریان تا حد امکان با هندسه مناسب و بدون ایجاد محدودیت غیرضروری در عبور سیال شکل گیرد.
انواع چپقی فشار قوی
اگرچه چپقی در کاربرد صنعتی عمدتاً با مفهوم 90° Street Elbow شناخته میشود، اما میتوان آن را بر اساس جنس، سایز، کلاس، نوع رزوه و طراحی در گروههای مختلف دستهبندی کرد.
چپقی ۹۰ درجه | 90° Street Elbow
رایجترین نوع چپقی، مدل ۹۰ درجه است که برای تغییر جهت مسیر لولهکشی به اندازه ۹۰ درجه استفاده میشود.
چپقی فولادی | Carbon Steel Street Elbow
این نوع از فولاد کربنی تولید میشود و یکی از متریالهای متداول برای اتصالات فورج فشار قوی محسوب میشود. یکی از متریالهای شناختهشده در این گروه ASTM A105 / A105M است. استاندارد ASTM A105/A105M برای قطعات فورج فولاد کربنی مورد استفاده در سیستمهای تحت فشار، از جمله Fittings، Flanges و قطعات مشابه، الزامات متریال و خواص مکانیکی را مشخص میکند.
چپقی استنلس استیل | Stainless Steel Street Elbow
در سرویسهایی که مقاومت در برابر خوردگی اهمیت دارد، استفاده از چپقی استنلس استیل میتواند مناسب باشد. از گریدهای متداول میتوان به موارد زیر اشاره کرد:
- ASTM A182 F304
- ASTM A182 F304L
- ASTM A182 F316
- ASTM A182 F316L
استاندارد ASTM A182/A182M برای فلنجها، اتصالات فورجشده و قطعات فولاد آلیاژی و استنلس استیل مورد استفاده در سیستمهای تحت فشار، از جمله سرویسهای دمای بالا، کاربرد دارد.
نوع رزوه در چپقی فشار قوی
یکی از مهمترین مشخصات فنی چپقی، نوع رزوه آن است. در پروژههای صنعتی ممکن است از سیستمهای مختلف رزوه استفاده شود؛ از جمله:
- NPT
- BSP
- BSPT
- سایر رزوههای تعیینشده در Specification پروژه
رزوه NPT
رزوه NPT (National Pipe Taper) یکی از سیستمهای متداول رزوه در اتصالات لولهکشی صنعتی است. در صورتی که چپقی با رزوه NPT سفارش داده شود، ابعاد، پروفیل و مشخصات رزوه باید مطابق استاندارد مربوطه تولید و کنترل شود.
نکته مهم: NPT، BSP و BSPT را نباید بدون بررسی فنی، معادل یا قابل جایگزینی یکدیگر در نظر گرفت. قبل از سفارش باید نوع رزوه دقیقاً مشخص شود.
استاندارد چپقی فشار قوی
استاندارد اصلی برای بسیاری از اتصالات فورجشده رزوهای، از جمله Threaded Street Elbow، استاندارد ASME B16.11 است.
ASME B16.11 الزامات مربوط به Ratings، Dimensions، Tolerances، Marking و Material Requirements اتصالات فورجشده Socket-Welding و Threaded را پوشش میدهد. در این استاندارد، اتصالات رزوهای در کلاسهای 2000، 3000 و 6000 و اتصالات Socket-Weld در کلاسهای 3000، 6000 و 9000 طبقهبندی میشوند. در نسخه 2021 استاندارد، برای Threaded Street Elbow نیز ابعاد مشخصی برای انتهای مادگی و نری در نظر گرفته شده است.
کلاس فشاری چپقی
چپقیهای رزوهای مطابق ASME B16.11 در کلاسهای متداول زیر طبقهبندی میشوند:
- Class 2000
- Class 3000
- Class 6000
یک نکته مهم مهندسی: Class را نباید به عنوان یک فشار کاری ثابت و مستقل از دما در نظر گرفت. قابلیت تحمل فشار اتصال به عواملی مانند متریال، دمای کاری، نوع رزوه، ضخامت و هندسه قطعه، شرایط سرویس و استاندارد طراحی وابسته است. بنابراین برای انتخاب چپقی مناسب باید Design Pressure، Design Temperature، Material و Specification پروژه همزمان بررسی شوند.
متریال چپقی فشار قوی
ASTM A105: برای چپقیهای فولاد کربنی، ASTM A105/A105M یکی از مشخصات متریال متداول است. این استاندارد برای قطعات فورج فولاد کربنی مورد استفاده در سیستمهای تحت فشار کاربرد دارد و الزامات مربوط به ترکیب شیمیایی، خواص مکانیکی، عملیات حرارتی و آزمونهای مورد نیاز را مشخص میکند.
ASTM A182: برای چپقیهای استنلس استیل و فولادهای آلیاژی، خانواده ASTM A182/A182M کاربرد گستردهای دارد. گریدهایی مانند F304، F304L، F316 و F316L بسته به شرایط سرویس و الزامات پروژه قابل استفاده هستند.
فرآیند تولید چپقی فشار قوی
تولید چپقی باکیفیت نیازمند کنترل دقیق مواد اولیه، فرآیند فورج، عملیات حرارتی و ماشینکاری است:
۱. انتخاب مواد اولیه
ابتدا متریال مناسب بر اساس سفارش و Specification انتخاب میشود. مواردی مانند Material Grade، Heat Number، Chemical Composition و Traceability باید قابل کنترل و ردیابی باشند.
۲. برش مواد اولیه
ماده اولیه به اندازه مناسب برای فرآیند فورج برش داده میشود.
۳. فورج
در فرآیند فورج، ماده اولیه تحت شرایط کنترلشده شکلدهی میشود تا فرم اولیه چپقی ایجاد شود. هدف دستیابی به هندسه مناسب و خواص مکانیکی مورد انتظار قطعه است.
۴. عملیات حرارتی
پس از فورج، بر اساس گرید متریال و الزامات استاندارد، عملیات حرارتی مناسب انجام میشود.
۵. ماشینکاری
پس از عملیات حرارتی، قسمتهای مختلف چپقی شامل سطح خارجی، مسیر داخلی، رزوه داخلی، رزوه خارجی، ایجاد Chamfer و پرداخت سطوح ماشینکاری میشوند. رزوههای نر و ماده چپقی باید با دقت بالا ماشینکاری شوند تا در هنگام مونتاژ، اتصال صحیح و آببندی مناسب حاصل شود.
کنترل کیفیت رزوه و چپقی فشار قوی
رزوه یکی از حساسترین قسمتهای چپقی است. در کنترل رزوه مواردی مانند Thread Profile، Pitch، قطر رزوه، Taper، طول رزوه، زاویه رزوه، کیفیت سطح و انطباق با Gauge بررسی میشود.
به طور کلی کنترل کیفیت چپقی شامل بازرسیهای زیر است:
- Visual Inspection: بررسی سطح قطعه از نظر ترک، عیوب فورج، حفره، خوردگی و عیوب رزوه.
- Dimensional Inspection: کنترل سایز، طول، قطر داخلی/خارجی، ابعاد رزوه، زاویه ۹۰ درجه، ضخامت بدنه و هممحوری.
- Material Verification & PMI: تطبیق متریال و انجام Positive Material Identification در صورت نیاز پروژه.
- Hardness Test: انجام تست سختی بر اساس الزامات استاندارد.
- NDT: استفاده از روشهایی مانند PT، MT، UT و RT مطابق با Specification پروژه.
مدارک فنی چپقی فشار قوی
بر اساس نیاز پروژه، مدارک فنی میتوانند شامل موارد زیر باشند:
- Material Test Certificate | MTC
- Chemical Analysis & Mechanical Test Report
- Heat Treatment Record
- Dimensional Inspection Report
- PMI Report & NDT Report
- Certificate of Conformity | COC
- Packing List & Traceability Documents
کاربردهای چپقی فشار قوی
چپقی فشار قوی در بسیاری از سیستمهای صنعتی که استفاده از اتصال رزوهای مجاز است کاربرد دارد، از جمله:
- صنایع نفت و گاز: برای تغییر جهت مسیر و اتصال تجهیزات رزوهای در سرویسهای مناسب.
- پالایشگاهها و پتروشیمیها: در برخی خطوط فرآیندی، سرویسهای جانبی و تجهیزات دارای اتصال رزوهای.
- صنایع شیمیایی: در سرویسهایی که متریال، رزوه و مقاومت خوردگی باید به دقت انتخاب شوند.
- نیروگاهها: در برخی خطوط آب، هوا، سوخت و سرویسهای جانبی با توجه به فشار و دمای طراحی.
- تجهیزات صنعتی و ابزار دقیق: در سیستمهای کوچکقطر و تجهیزات جانبی.
مقایسه چپقی با سایر اتصالات
تفاوت چپقی و زانویی فشار قوی معمولی
هر دو قطعه برای تغییر جهت مسیر لولهکشی استفاده میشوند، اما نوع اتصال آنها متفاوت است. زانویی رزوهای معمولی معمولاً دارای دو سر مادگی است و برای اتصال آن به یک قطعه رزوهای نر به یک مغزی نیاز دارد. اما چپقی (Street Elbow) یک طرف Female Thread و طرف دیگر Male Thread دارد؛ بنابراین بدون نیاز به مغزی اضافه مستقیماً بین دو اتصال نصب میشود.
تفاوت چپقی و مغزی (Nipple)
مغزی قطعهای مستقیم با رزوه خارجی در دو طرف است، در حالی که چپقی دارای بدنه زاویهدار (معمولاً ۹۰ درجه) و ترکیب Male × Female میباشد.
تفاوت چپقی و زانویی Socket Weld
چپقی رزوهای با استفاده از رزوه به سیستم متصل میشود، در حالی که زانویی Socket Weld برای اتصال جوشی طراحی شده است و از نظر روش اتصال، فرآیند نصب، بازرسی و طراحی سیستم با یکدیگر تفاوت دارند.
نکات مهم هنگام خرید چپقی فشار قوی
برای انتخاب صحیح چپقی، اطلاعات زیر را مشخص کنید:
- زاویه: 90°
- نوع اتصال: Male × Female
- نوع رزوه: NPT یا نوع رزوه تعیینشده در پروژه
- سایز: مثلاً 1" × 1"
- Class: Class 2000 / Class 3000 / Class 6000
- متریال: ASTM A105 / ASTM A182 F316L و...
- استاندارد: ASME B16.11
- شرایط سرویس: فشار، دما، نوع سیال و خوردگی
- مدارک و تستها: MTC, PMI, NDT, COC
مشخصات فنی چپقی فشار قوی در یک نگاه
| مشخصه | توضیحات |
|---|---|
| نام محصول | چپقی فشار قوی |
| نام انگلیسی | 90° Threaded Street Elbow |
| نوع ساخت | Forged (فورجشده) |
| زاویه | 90° |
| نوع اتصال | Male × Female |
| نوع رزوه | NPT / مطابق سفارش |
| استاندارد اصلی | ASME B16.11 |
| فولاد کربنی | ASTM A105/A105M |
| استنلس استیل و آلیاژی | ASTM A182/A182M |
| کلاسهای Threaded | 2000 / 3000 / 6000 |
| سایز | مطابق استاندارد و سفارش |
| کاربرد | Oil & Gas / Petrochemical / Refinery / Industrial |
| تست و بازرسی | مطابق Specification پروژه |
| مدارک | MTC، تستها و مدارک مورد نیاز |
چرا چپقی فشار قوی PETRO FITTING؟
PETRO FITTING با تمرکز بر تولید و تأمین اتصالات فشار قوی و تجهیزات مورد استفاده در صنایع نفت، گاز، پتروشیمی و صنایع فرآیندی، امکان تولید و تأمین انواع 90° Threaded Street Elbow را فراهم میکند.
مزایای تأمین چپقی فشار قوی از پترو فیتینگ:
- تولید و تأمین چپقی فولادی و استنلس استیل
- امکان تأمین گریدهای مختلف متریال با رزوه Male × Female مطابق Specification
- کنترل دقیق رزوه و ابعادی
- امکان ارائه MTC و انجام آزمونهای PMI و NDT مطابق نیاز پروژه
- قابلیت بررسی سفارشهای خاص برای صنایع نفت، گاز و پتروشیمی
اطلاعات مورد نیاز برای استعلام قیمت چپقی فشار قوی:
جهت بررسی و اعلام قیمت دقیق، لطفاً مشخصات زیر را برای کارشناسان پترو فیتینگ ارسال نمایید:
- سایز: مثلاً 1" × 1"
- زاویه: 90°
- نوع: Street Elbow / Male × Female
- نوع رزوه: NPT / سایر
- کلاس (Class): 2000 / 3000 / 6000
- متریال (Material): A105 / F316 / F316L / سایر
- استاندارد: ASME B16.11
- تعداد (Quantity)
- الزامات خاص: NACE، PMI، NDT، MTC
سوالات متداول درباره چپقی فشار قوی
چپقی فشار قوی چیست؟
چپقی فشار قوی یا Threaded Street Elbow یک اتصال فورجشده معمولاً ۹۰ درجه است که یک سر آن رزوه داخلی و سر دیگر آن رزوه خارجی دارد.
نام انگلیسی چپقی چیست؟
نام رایج صنعتی آن Street Elbow یا برای این نوع محصول 90° Threaded Street Elbow است.
تفاوت چپقی با زانویی معمولی چیست؟
مهمترین تفاوت در نوع اتصال دو سر قطعه است. چپقی معمولاً دارای ترکیب Male × Female است، در حالی که زانویی رزوهای معمولی ممکن است دارای دو سر مادگی باشد.
استاندارد چپقی فشار قوی چیست؟
برای اتصالات فورج رزوهای، ASME B16.11 یکی از استانداردهای اصلی مورد استفاده است و برای Threaded Street Elbows نیز الزامات ابعادی مشخصی دارد.
چپقی فشار قوی از چه متریالی ساخته میشود؟
از جمله متریالهای رایج میتوان به ASTM A105 برای فولاد کربنی و ASTM A182 برای استنلس استیل و فولادهای آلیاژی اشاره کرد.
چپقی چه نوع رزوهای دارد؟
بسته به سفارش و Specification پروژه میتواند با رزوههایی مانند NPT یا سایر سیستمهای رزوهای مشخص تولید شود.
آیا چپقی پترو فیتینگ از F316L تولید میشود؟
بله، امکان تولید و تأمین چپقی از گریدهای استنلس استیل مانند ASTM A182 F316L مطابق مشخصات فنی پروژه وجود دارد.
آیا چپقی فشار قوی پترو فیتینگ قابل ارائه با MTC است؟
بله، بر اساس الزامات سفارش، مدارکی مانند MTC، گزارش کنترل ابعادی، PMI، NDT و سایر مدارک فنی قابل بررسی و ارائه هستند.
جمعبندی
چپقی فشار قوی یا 90° Threaded Street Elbow یک اتصال فورجشده کاربردی برای تغییر جهت ۹۰ درجه مسیر لولهکشی است که ویژگی اصلی آن، ترکیب رزوه داخلی و رزوه خارجی در دو طرف قطعه است. این طراحی باعث میشود چپقی در بسیاری از آرایشهای لولهکشی، بهخصوص در فضاهای محدود، نسبت به ترکیب زانویی و مغزی مزیت اجرایی داشته باشد.
انتخاب چپقی مناسب نیازمند توجه به سایز، زاویه، نوع رزوه، Male/Female، Class، متریال، استاندارد، فشار و دمای طراحی و شرایط سرویس است. PETRO FITTING آماده تولید و تأمین انواع 90° Threaded Street Elbow فولادی، استنلس استیل و آلیاژی مطابق استاندارد و مشخصات فنی پروژه است.
....................................
چپقی فشار قوی
اتصالات فشار قوی فولادی ، استنلس استیل و آلیاژی
چپقی فشار قوی
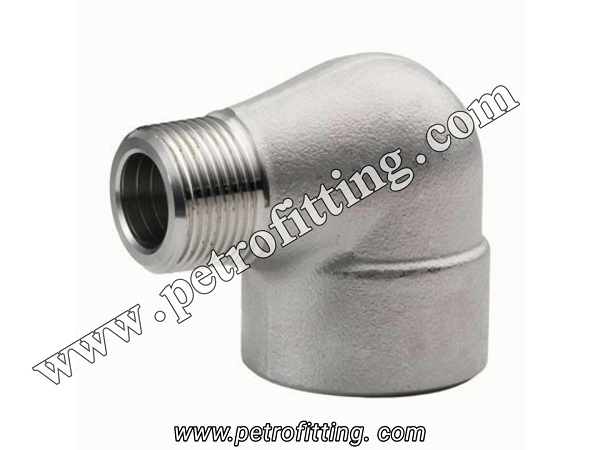
قیمت چپقی 3000 و 6000 فشار قوی
STREET ELBOW
چپقی فشار قوی از محصولات دیگر شرکت پتروفیتینگ است که که با توجه به استاندارد جهانی ASME B16.11 از سایز "1/8 الی "4 تولید میشود که با توجه به درخواست مشتریان شرکت پتروفیتینگ این کالا را تا سایز "6 تولید کرده است.
استاندارد ابعادی جهانی تعریف شده برای زانویی فشار قوی به شرح زیر است.
ASME B16.11_2011(REVISION of ASME B16.11_2009
MSS SP-79,83,95,97 and BS3799
قیمت چپقی 3000 و 6000 فشار قوی
چپقی فشار قوی
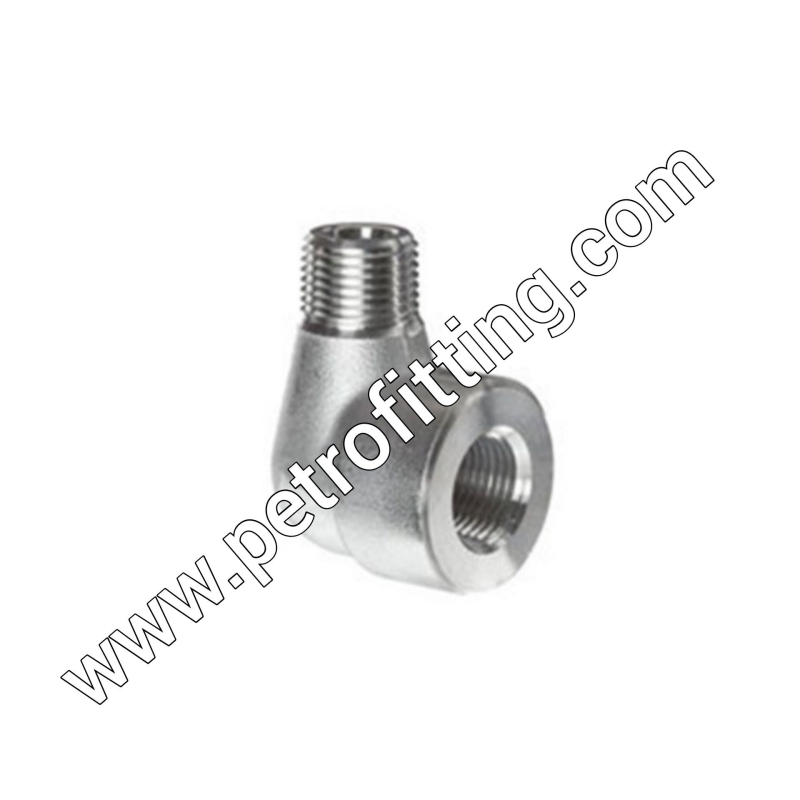
چپقی فشار قوی دنده ای از جنس فولاد از انواع زانو در اتصالات فشار قوی فولادی دنده ای است. این رابط فلزی مطابق با استاندار های
ASME B16.11 تولید و به صورت دنده ای نصب و آب بندی میشود.
چپقی فشار قوی دنده ای از آلیاژ های فولاد، آهن و استیل در سایز های "1/2 تا "4 استفاده میشود.
قیمت چپقی 3000 و 6000 فشار قوی
کاربرد چپقی فشار قوی
اتصالات فشار قوی دنده ای برای تغییر جهت، انشعاب گیری، تبدیل قطر لوله یا اتصال دو لوله به یکدیگر استفاده میشوند.
کاربرد چپقی فشا قوی در صنعت پایپینگ بوده و استاندارد های آلیاژی و ابعادی ASME, ASTM در مراحل تولید آنها رعایت شده است.
چپقی فشار قوی دنده ای به دلیل وجود سیکل حرارتی از اهمیت بالایی برخوردار است.
قیمت چپقی 3000 و 6000 فشار قوی
پترو فیتینگ تولید کننده چپقی فشار قوی 3000 6000 9000
از سایز "1/2 - "2
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
09122115670
02133995468
پترو فیتینگ نماد اقتدار
چپقی فشار قوی
تولید چپقی فشار قوی
تولید چپقی فشار قوی استیل
تولید چپقی فشار قوی فولادی
تولید کننده چپقی فشار قوی دنده 3000 6000
تولید کننده چپقی فشار قوی استیل
تولید چپقی فشار قوی 2000 3000 6000
اتصالات فشار قوی
چپقی فشار قوی
تولید چپقی فشار قوی
تولید چپقی فشار قوی استیل
اتصالات فشار قوی استیل
تولید اتصالات فشار قوی استیل
فولاد A105 NACE MR0175 | مشخصات و کاربردها
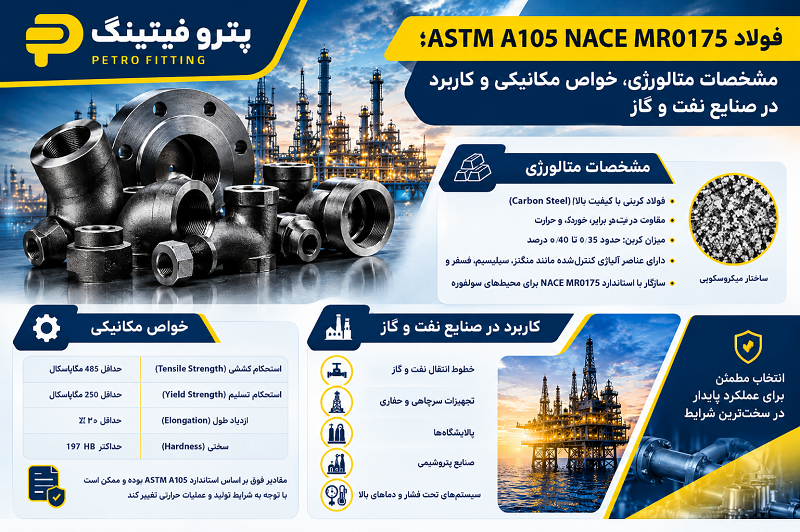
فولاد ASTM A105 NACE MR0175؛ مشخصات متالورژی، خواص مکانیکی و کاربرد در صنایع نفت و گاز
پترو فیتینگ؛ مرجع تخصصی شناخت متریال، اتصالات فشارقوی و تجهیزات صنایع نفت، گاز و پتروشیمی
مقدمه: فولاد A105 NACE چیست؟
فولاد ASTM A105 NACE یکی از متریالهای مورد استفاده در ساخت قطعات فورجشده فولاد کربنی برای سیستمهای لولهکشی تحت فشار است که در صورت احراز الزامات استانداردهای مربوط به سرویس ترش، میتواند برای کاربردهای مشخص در محیطهای حاوی سولفید هیدروژن (H₂S) مورد استفاده قرار گیرد.
این متریال در ساخت فلنجهای فولادی، اتصالات فورج فشارقوی، بوشن، نیپل، قطعات اتصال خطوط فرایندی و برخی اجزای شیرآلات صنعتی کاربرد دارد. انتخاب صحیح آن به شرایط عملیاتی، فشار و دمای طراحی، ترکیب شیمیایی سیال، الزامات مکانیکی و محدودیتهای خوردگی و ترکخوردگی وابسته است.
نکته مهم این است که ASTM A105 بهتنهایی تضمینکننده مقاومت در برابر ترکخوردگی در محیط ترش نیست. برای کاربرد در محیطهای حاوی H₂S باید الزامات استاندارد NACE MR0175/ISO 15156، شرایط سرویس و مشخصات فنی پروژه نیز بررسی شوند. استاندارد ASTM A105 مشخصات فولاد کربنی فورجشده برای کاربردهای لولهکشی را تعیین میکند؛ درحالیکه ISO 15156 الزامات انتخاب و ارزیابی مواد از نظر مقاومت در برابر سازوکارهای مشخص ترکخوردگی در محیطهای حاوی H₂S را پوشش میدهد.
در این مقاله تخصصی از پترو فیتینگ، ساختار متالورژیکی، ترکیب شیمیایی، خواص مکانیکی، عملیات حرارتی، سختی، مقاومت در محیط ترش، کاربردها، محدودیتها و الزامات کنترل کیفیت فولاد A105 NACE را بررسی میکنیم.
۱. استاندارد ASTM A105 چیست؟
استاندارد ASTM A105/A105M با عنوان انگلیسی Standard Specification for Carbon Steel Forgings for Piping Applications مشخصات قطعات فورجشده از فولاد کربنی را برای کاربرد در سیستمهای تحت فشار در شرایط محیطی و دماهای بالاتر تعریف میکند.
این استاندارد، از جمله موارد زیر را پوشش میدهد:
-
فلنجهای فولادی فورجشده (Forged Steel Flanges)
-
اتصالات فورجشده لولهکشی (Forged Pipe Fittings)
-
برخی قطعات فولادی فورجشده شیرآلات صنعتی
-
قطعات مشابه مورد استفاده در سیستمهای انتقال سیالات تحت فشار
خواص موردنیاز، ترکیب شیمیایی، آزمونهای مکانیکی، الزامات عملیات حرارتی و سایر شرایط پذیرش باید مطابق ویرایش استاندارد و سفارش خرید مربوطه ارزیابی شوند.
استاندارد ASTM A105 یک مشخصات مواد است و بهتنهایی تمام الزامات طراحی، ابعاد، کلاس فشاری، آزمون فشار یا صلاحیت استفاده در محیط ترش را تعیین نمیکند. برای مثال، ابعاد فلنج یا اتصال ممکن است بر اساس استانداردهای ابعادی و طراحی مربوط به همان محصول تعیین شوند.
۲. منظور از A105 NACE MR0175 چیست؟
عبارت A105 NACE معمولاً برای توصیف قطعات ساختهشده از فولاد ASTM A105 به همراه الزامات مربوط به سرویس ترش استفاده میشود.
برای درک صحیح این عنوان، باید سه اصطلاح را از یکدیگر تفکیک کرد:
ASTM A105: استاندارد مشخصات فولاد کربنی فورجشده برای قطعات لولهکشی تحت فشار.
NACE MR0175: نام شناختهشده استاندارد مرتبط با انتخاب مواد مقاوم به ترکخوردگی در محیطهای حاوی H₂S در تولید نفت و گاز که اکنون در قالب استاندارد مشترک ANSI/NACE MR0175/ISO 15156 شناخته میشود.
Sour Service: شرایط کاری که در آن حضور سولفید هیدروژن میتواند خطر آسیبهای مرتبط با هیدروژن و ترکخوردگی را افزایش دهد و در نتیجه، انتخاب متریال باید بر اساس شرایط واقعی سرویس انجام شود.
بنابراین، عنوان A105 NACE لزوماً به معنای وجود یک گرید مستقل و جداگانه در خانواده فولادهای ASTM نیست. این عبارت معمولاً نشاندهنده فولاد A105 است که برای کاربرد موردنظر باید الزامات اضافی سرویس ترش را نیز برآورده کند.
قابلقبول بودن این متریال به شرایطی مانند ترکیب شیمیایی، وضعیت متالورژیکی، عملیات حرارتی، سختی، روش ساخت و الزامات مشخصشده در پروژه بستگی دارد. صرف درج عبارت NACE در پیشفاکتور، سفارش یا حک روی قطعه، بهتنهایی اثباتکننده انطباق فنی نیست.
۳. استاندارد NACE MR0175 و ISO 15156 چه کاربردی دارند؟
استاندارد ANSI/NACE MR0175/ISO 15156 برای انتخاب و ارزیابی مواد مورد استفاده در تجهیزات تولید نفت و گاز و واحدهای فرآورش گاز طبیعی در محیطهای حاوی H₂S تدوین شده است.
بخش دوم این مجموعه، یعنی ISO 15156-2، بر فولادهای کربنی و کمآلیاژ و چدنها تمرکز دارد و سازوکارهای آسیب زیر را بررسی میکند:
-
SSC — Sulfide Stress Cracking: ترکخوردگی تنشی سولفیدی
-
HIC — Hydrogen-Induced Cracking: ترکخوردگی القاشده بهوسیله هیدروژن
-
SOHIC — Stress-Oriented Hydrogen-Induced Cracking: ترکخوردگی القاشده بهوسیله هیدروژن با جهتگیری ناشی از تنش
-
SZC — Soft Zone Cracking: ترکخوردگی در نواحی نرم
این استانداردها مکمل الزامات استانداردهای طراحی و ساخت هستند و جایگزین آنها نمیشوند. همچنین، انطباق با الزامات ترکخوردگی به معنای مصونیت قطعه از همه انواع خوردگی نیست.
برای نمونه، ممکن است یک فولاد از نظر سختی و شرایط تعیینشده برای مقاومت در برابر SSC قابلقبول باشد، اما همچنان در محیطی با خوردگی عمومی، خوردگی موضعی یا سایر سازوکارهای تخریب دچار آسیب شود. ازاینرو، ارزیابی شرایط سرویس و انتخاب متریال باید بهصورت یکپارچه انجام شود.
۴. ترکیب شیمیایی فولاد ASTM A105
فولاد A105 در گروه فولادهای کربنی فورجشده قرار میگیرد. عناصر اصلی آن شامل کربن، منگنز، سیلیسیم و مقادیر کنترلشدهای از عناصر دیگری مانند فسفر، گوگرد، مس، نیکل، کروم، مولیبدن و وانادیوم است.
ترکیب شیمیایی مجاز باید با ویرایش قابلاعمال ASTM A105 و مدارک همان ذوب یا Heat Number تطبیق داده شود.
نقش عناصر اصلی در خواص فولاد به شرح زیر است:
کربن (Carbon)
کربن یکی از عوامل مهم تعیینکننده استحکام، سختیپذیری و رفتار فولاد در عملیات حرارتی است. افزایش کربن میتواند استحکام و قابلیت سختشدن را افزایش دهد، اما ممکن است شکلپذیری و جوشپذیری را کاهش دهد و کنترل سختی در سرویس ترش را دشوارتر کند.
منگنز (Manganese)
منگنز در افزایش استحکام، بهبود برخی ویژگیهای مکانیکی و کنترل اثرات نامطلوب گوگرد نقش دارد. مقدار آن باید در محدوده مجاز استاندارد قرار گیرد.
سیلیسیم (Silicon)
سیلیسیم عمدتاً بهعنوان عنصر اکسیژنزدا در فرایند تولید فولاد استفاده میشود و میتواند بر استحکام و رفتار متالورژیکی فولاد اثر بگذارد.
فسفر (Phosphorus)
فسفر در صورت افزایش بیش از محدوده مجاز میتواند چقرمگی و شکلپذیری فولاد را نامطلوب کند. کنترل آن بهویژه برای قطعات تحت بارگذاری و شرایط سرویس حساس اهمیت دارد.
گوگرد (Sulfur)
گوگرد میتواند با تشکیل آخالهای سولفیدی بر شکلپذیری، چقرمگی و رفتار ترکخوردگی فولاد اثر بگذارد. در ارزیابی متریال برای سرویس ترش، کیفیت فولاد و کنترل ناخالصیها باید مطابق الزامات استاندارد و مشخصات پروژه بررسی شود.
عناصر آلیاژی باقیمانده
عناصری مانند نیکل، کروم، مولیبدن و وانادیوم ممکن است در مقادیر مجاز حضور داشته باشند و بر خواص مکانیکی، سختیپذیری و رفتار عملیات حرارتی اثر بگذارند. وجود این عناصر بهتنهایی به معنای تبدیل A105 به یک فولاد زنگنزن یا فولاد مقاوم به خوردگی نیست.
نکته فنی: برای اعلام درصد دقیق عناصر شیمیایی، باید به جدول ترکیب شیمیایی ویرایش معتبر ASTM A105/A105M مراجعه کرد. در پروژههای حساس، گواهی مواد (MTC) و در صورت لزوم نتایج آنالیز شیمیایی مستقل باید بررسی شوند.
۵. خواص مکانیکی فولاد A105
خواص مکانیکی فولاد A105 به ترکیب شیمیایی، ابعاد قطعه، فرایند فورج، عملیات حرارتی و شرایط پذیرش وابسته است.
مهمترین خواص مورد بررسی عبارتاند از:
-
استحکام کششی (Tensile Strength): مقاومت ماده در برابر بار کششی تا رسیدن به بیشینه تنش مهندسی
-
استحکام تسلیم (Yield Strength): تنشی که در آن تغییر شکل پلاستیک مطابق معیار آزمون آغاز میشود
-
ازدیاد طول (Elongation): شاخصی از شکلپذیری فولاد در آزمون کشش
-
کاهش سطح مقطع (Reduction of Area): معیار دیگری برای ارزیابی شکلپذیری در آزمون کشش
-
سختی (Hardness): مقاومت موضعی ماده در برابر فرورفتگی یا تغییر شکل پلاستیک
-
چقرمگی (Toughness): توانایی ماده در جذب انرژی پیش از شکست که در صورت الزام پروژه باید با آزمون مناسب ارزیابی شود
برای اعلام مقادیر عددی این خواص، باید به جدولهای مکانیکی و الزامات آزمون در ویرایش مشخصشده ASTM A105/A105M مراجعه کرد. ارائه یک عدد بدون مشخصکردن مبنای استاندارد، شرایط عملیات حرارتی و روش آزمون میتواند موجب برداشت اشتباه شود.
همچنین، خواص مکانیکی گزارششده در گواهی یک ذوب یا قطعه نباید بدون بررسی به تمام محصولات ساختهشده از همین نام متریال تعمیم داده شود.
۶. اهمیت سختی در فولاد A105 NACE
سختی یکی از پارامترهای مهم در ارزیابی فولادهای کربنی برای سرویس ترش است؛ زیرا سختی بالا، در شرایط مناسب برای ایجاد ترکخوردگی، میتواند حساسیت به ترکخوردگی تنشی سولفیدی را افزایش دهد.
در بسیاری از مشخصات متداول مرتبط با فولادهای کربنی برای سرویس ترش، محدودیت سختی اهمیت ویژهای دارد. بااینحال، مقدار مجاز سختی را نمیتوان بدون توجه به نوع محصول، مسیر تأیید متریال، وضعیت عملیات حرارتی، محل اندازهگیری و ویرایش استاندارد تعیین کرد.
در برخی الزامات شناختهشده برای فورجهای تولیدشده مطابق ASTM A105، حد سختی 187 HBW مطرح شده است؛ اما این عدد نباید بهعنوان یک حد عمومی و مستقل از شرایط برای همه سفارشهای A105 NACE تلقی شود. معیار پذیرش نهایی باید از نسخه قابلاعمال استاندارد، مشخصات فنی پروژه و الزامات سفارش استخراج شود.
روشهای اندازهگیری سختی
روشهای رایج عبارتاند از:
-
Brinell (HBW): اندازهگیری سختی با فرورونده گلولهای و ارزیابی قطر اثر
-
Rockwell (HRC یا HRB): اندازهگیری سختی بر اساس عمق نفوذ فرورونده در شرایط آزمون مشخص
-
Vickers (HV): اندازهگیری سختی با فرورونده هرمی شکل
مقادیر حاصل از این روشها یکسان نیستند و تبدیل آنها باید با استفاده از جداول معتبر و با توجه به محدودیتهای روش تبدیل انجام شود.
برای کنترل کیفیت قطعات حساس، محل اندازهگیری، آمادهسازی سطح، تعداد نقاط آزمون و معیار پذیرش باید در دستورالعمل بازرسی مشخص شوند.
۷. عملیات حرارتی فولاد A105 NACE
عملیات حرارتی میتواند بر ریزساختار، سختی، استحکام، شکلپذیری و تنشهای پسماند فولاد اثر بگذارد. در قطعات فورجشده، انتخاب و کنترل صحیح عملیات حرارتی بخشی از فرایند تولید و ارزیابی کیفیت است.
روشهای عملیات حرارتی که در استاندارد ASTM A105 برای قطعات مشمول الزامات آن مطرح میشوند، شامل موارد زیر هستند:
نرمالهکردن (Normalizing)
در این فرایند، فولاد تا محدوده دمایی مناسب آستنیتیشدن گرم و سپس در شرایط کنترلشده، معمولاً در هوا، سرد میشود. هدف میتواند ایجاد ریزساختار مناسبتر و یکنواختی خواص باشد.
آنیلکردن (Annealing)
آنیلکردن با چرخه حرارتی مشخص انجام میشود و بسته به روش اجرا میتواند سختی را کاهش دهد، شکلپذیری را بهبود بخشد یا وضعیت ریزساختاری را برای فرایندهای بعدی تنظیم کند.
تمپرکردن (Tempering)
تمپرکردن معمولاً پس از سختکاری و در شرایط تعیینشده انجام میشود تا تعادل مناسبتری میان استحکام، سختی و چقرمگی حاصل شود. اجرای آن باید با توجه به وضعیت اولیه ماده و الزامات محصول انجام گیرد.
کوئنچ و تمپر (Quenching and Tempering)
این فرایند شامل سردکردن سریع از شرایط مناسب آستنیتی و سپس تمپرکردن است. کاربرد آن باید با توجه به مشخصات محصول و الزامات استاندارد تعیین شود.
نکته مهم آن است که انجام یک عملیات حرارتی خاص بهتنهایی تضمینکننده انطباق با NACE MR0175 نیست. وضعیت نهایی متریال باید از نظر سختی، خواص مکانیکی، شرایط ساخت و سایر معیارهای لازم ارزیابی شود.
۸. مقاومت فولاد A105 در برابر ترکخوردگی ناشی از H₂S
در محیطهای حاوی سولفید هیدروژن، امکان ورود هیدروژن به فولاد و افزایش احتمال برخی سازوکارهای ترکخوردگی وجود دارد. این خطر به شرایط محیطی، وضعیت متالورژیکی، تنشهای اعمالی، سختی و سایر عوامل وابسته است.
ترکخوردگی تنشی سولفیدی (SSC)
SSC نوعی ترکخوردگی است که در حضور محیط مناسب حاوی H₂S و تنش کششی میتواند در مواد مستعد رخ دهد. سختی بالا و برخی شرایط متالورژیکی نامناسب ممکن است حساسیت فولاد را افزایش دهند.
ترکخوردگی القاشده بهوسیله هیدروژن (HIC)
در این سازوکار، هیدروژن نفوذکرده به فولاد میتواند در نواحی مستعد تجمع یابد و به ایجاد ترکهای داخلی منجر شود. کیفیت فولاد، آخالها، جدایشهای ساختاری و شرایط محیطی در ارزیابی این پدیده اهمیت دارند.
ترکخوردگی القاشده بهوسیله هیدروژن با جهتگیری تنشی (SOHIC)
SOHIC نوعی آسیب مرتبط با هیدروژن است که در آن آرایش ترکها با جهتگیری تنشها ارتباط دارد. ارزیابی آن به شرایط سرویس، ساختار قطعه و الزامات مربوط به صلاحیت متریال وابسته است.
آیا A105 NACE در برابر خوردگی کاملاً مقاوم است؟
خیر. انطباق با NACE MR0175/ISO 15156 به معنی مقاومت مطلق در برابر H₂S، خوردگی عمومی، خوردگی حفرهای یا تمام انواع آسیبهای محیطی نیست. این استاندارد بر سازوکارهای مشخص ترکخوردگی و الزامات انتخاب مواد در محدوده کاربرد خود تمرکز دارد.
برای تصمیمگیری مهندسی، فشار جزئی H₂S، دما، pH، حضور آب، کلریدها، تنشهای اعمالی و سایر پارامترهای مرتبط با سرویس باید بررسی شوند.
۹. کاربردهای فولاد A105 NACE در صنایع نفت، گاز و پتروشیمی
فولاد ASTM A105 به دلیل قابلیت فورجکاری، خواص مکانیکی مناسب و کاربرد گسترده در قطعات تحت فشار، در بسیاری از سیستمهای صنعتی استفاده میشود. هنگامی که شرایط سرویس ترش مطرح باشد، استفاده از آن مستلزم احراز الزامات مربوط به محیط و پروژه است.
مهمترین کاربردهای احتمالی عبارتاند از:
فلنجهای فولادی (Steel Flanges)
فلنجها برای اتصال تجهیزات، شیرآلات و خطوط لوله به یکدیگر استفاده میشوند. انتخاب A105 یا A105 با الزامات سرویس ترش باید بر اساس فشار، دما، سیال، استاندارد ابعادی و مشخصات فنی پروژه انجام شود.
اتصالات فورج فشارقوی (High Pressure Forged Fittings)
برخی زانوها، سهراهیها، بوشنها، نیپلها و اتصالات رزوهای یا ساکتولد از فولادهای کربنی فورجشده تولید میشوند. مناسببودن A105 NACE برای هر محصول باید با توجه به استاندارد ساخت و شرایط سرویس تأیید شود.
شیرآلات صنعتی (Industrial Valves)
در برخی اجزای فولادی شیرآلات، از مواد فورجشده مطابق استانداردهای مرتبط استفاده میشود. انطباق بدنه، تریم، آببندها و سایر اجزا با شرایط سرویس باید بهصورت جداگانه بررسی شود؛ زیرا همه اجزای یک شیر الزاماً از یک متریال ساخته نمیشوند.
تجهیزات و خطوط فرایندی
در خطوط انتقال و تجهیزات تولید نفت و گاز، انتخاب متریال به شرایط طراحی و بهرهبرداری وابسته است. در سرویس ترش، بررسی الزامات استاندارد، مدارک متریال و نتایج بازرسی برای جلوگیری از انتخاب نادرست ضروری است.
توجه: نامبردن از یک کاربرد صنعتی به معنی مناسببودن خودکار A105 NACE برای آن نیست. تأیید نهایی باید بر اساس شرایط واقعی پروژه انجام شود.
۱۰. تفاوت A105 معمولی با A105 NACE
تفاوت اصلی در این است که عنوان ASTM A105 به مشخصات پایه ماده اشاره میکند، درحالیکه عبارت A105 NACE معمولاً بر نیاز به انطباق اضافی با الزامات سرویس ترش تأکید دارد.
| ویژگی | ASTM A105 | A105 با الزامات NACE |
|---|---|---|
| مشخصات پایه ماده | ASTM A105/A105M | ASTM A105/A105M به همراه الزامات قابلاعمال سرویس ترش |
| کاربرد عمومی | قطعات فورجشده سیستمهای تحت فشار | کاربردهای واجد شرایط در محیط ترش |
| کنترل سختی | مطابق استاندارد و سفارش | مطابق الزامات قابلاعمال سرویس ترش و مشخصات پروژه |
| عملیات حرارتی | طبق الزامات استاندارد و سفارش | باید الزامات ماده و سرویس ترش را نیز برآورده کند |
| مدارک فنی | گواهی و مدارک موردنیاز سفارش | مدارک قابلردیابی و شواهد انطباق با الزامات اضافی |
| تأیید برای محیط H₂S | صرفاً با نام A105 قابل نتیجهگیری نیست | وابسته به شرایط سرویس و تأیید انطباق واقعی |
بنابراین، هنگام خرید باید علاوه بر نام متریال، نسخه استاندارد، الزامات تکمیلی، سختی مجاز، عملیات حرارتی، مدارک ردیابی و معیارهای بازرسی بهصورت روشن در سفارش مشخص شوند.
۱۱. تفاوت ASTM A105 و ASTM A350 LF2
یکی از مقایسههای مهم در انتخاب فولادهای کربنی برای خطوط لوله، مقایسه A105 با A350 LF2 است.
ASTM A105 عمدتاً مشخصات قطعات فورجشده فولاد کربنی برای کاربردهای لولهکشی در دمای محیط و دماهای بالاتر را پوشش میدهد. در مقابل، ASTM A350/A350M برای قطعات فورجشده فولاد کربنی و کمآلیاژ با الزامات آزمون چقرمگی ضربه در دماهای پایین تدوین شده است؛ LF2 یکی از گریدهای شناختهشده این استاندارد است.
تفاوت اصلی این دو را میتوان چنین خلاصه کرد:
-
A105: انتخاب متریال برای شرایط طراحی متناسب با الزامات ASTM A105 و مشخصات پروژه
-
A350 LF2: انتخاب متریال با الزامات خاص مرتبط با چقرمگی در دمای پایین، از جمله آزمون ضربه طبق الزامات قابلاعمال
A350 LF2 نیز بهطور خودکار برای همه شرایط سرویس ترش مناسب نیست. اگر قطعه در محیط حاوی H₂S استفاده میشود، الزامات مربوط به محیط ترش باید جداگانه بررسی شوند.
انتخاب میان A105 و A350 LF2 باید بر اساس دمای طراحی، خواص موردنیاز، آزمونهای مشخصشده، الزامات خوردگی و استانداردهای پروژه انجام شود؛ نه صرفاً بر اساس شباهت ظاهری یا نام فولاد.
۱۲. کنترل کیفیت و مدارک موردنیاز برای A105 NACE
برای اطمینان از اصالت و انطباق قطعات فولادی، کنترل کیفیت باید از مرحله خرید مواد اولیه تا تحویل محصول نهایی ادامه داشته باشد.
گواهی مواد (MTC)
گواهی مواد باید اطلاعات قابلردیابی مربوط به محصول را ارائه کند؛ از جمله شماره ذوب، ترکیب شیمیایی، نتایج آزمونهای مکانیکی و اطلاعات لازم درباره عملیات حرارتی، در حدود الزامات استاندارد و سفارش.
ردیابی مواد (Material Traceability)
شماره ذوب و مشخصات شناسایی باید بهگونهای ثبت شوند که ارتباط قطعه با مدارک اصلی آن قابل پیگیری باشد. در صورت برش، ماشینکاری یا تغییر شکل قطعه، روش حفظ ردیابی باید مشخص باشد.
آزمون سختی (Hardness Test)
اندازهگیری سختی باید با روش مناسب، تجهیزات کالیبره و معیار پذیرش تعیینشده انجام شود. نتیجه آزمون باید با محدودیتهای مربوط به همان سفارش و استاندارد تطبیق داده شود.
آزمون کشش (Tensile Test)
آزمون کشش برای ارزیابی خواص مکانیکی مانند استحکام تسلیم، استحکام کششی و ازدیاد طول به کار میرود. الزامات و تناوب آزمون باید مطابق استاندارد و سفارش باشد.
آنالیز شیمیایی (Chemical Analysis)
ترکیب شیمیایی باید با حدود مجاز استاندارد قابلاعمال تطبیق داشته باشد. در صورت نیاز پروژه، آنالیز تکمیلی یا آزمون شناسایی مثبت مواد (PMI) میتواند بخشی از برنامه بازرسی باشد؛ البته PMI بهتنهایی جایگزین کامل گواهی مواد یا تمام آزمونهای لازم نیست.
بازرسی ابعادی و کنترل ساخت
ابعاد، رزوهها، سطوح آببندی، عیوب ظاهری و سایر ویژگیهای محصول باید مطابق استاندارد ساخت و نقشه تأییدشده کنترل شوند. در صورت نیاز، آزمونهای غیرمخرب نیز بر اساس مشخصات پروژه اجرا میشوند.
تأیید انطباق با سرویس ترش
برای قطعهای که با عنوان A105 NACE عرضه میشود، باید بررسی شود که مدارک و نتایج آزمونها واقعاً الزامات قابلاعمال سرویس ترش را پوشش میدهند. درج نام NACE بدون مستندات پشتیبان، بهتنهایی کافی نیست.
۱۳. نکات مهم هنگام خرید A105 NACE
خریداران، کارشناسان متریال و واحدهای کنترل کیفیت هنگام تهیه این فولاد یا قطعات ساختهشده از آن باید به موارد زیر توجه کنند:
۱. استاندارد پایه ماده و ویرایش موردنیاز پروژه را مشخص کنند.
۲. شرایط سرویس، از جمله وجود H₂S و پارامترهای مؤثر محیطی را بررسی کنند.
۳. الزامات سختی و عملیات حرارتی را از مشخصات فنی پروژه استخراج کنند.
۴. گواهی مواد و قابلیت ردیابی شماره ذوب را بررسی کنند.
۵. مطابقت خواص مکانیکی و ترکیب شیمیایی با استاندارد و سفارش را کنترل کنند.
۶. الزامات آزمونهای تکمیلی و بازرسی را پیش از خرید تعیین کنند.
۷. از یکسانفرضکردن عبارت تجاری A105 NACE با تأیید قطعی صلاحیت سرویس ترش خودداری کنند.
۸. اطمینان حاصل کنند که استاندارد انتخاب مواد برای نوع تجهیز و محل استفاده قابلاعمال است. برای مثال، استاندارد ISO 15156 الزاماً جایگزین استانداردهای مخصوص تمام تجهیزات پالایشگاهی و پاییندستی نیست.
۱۴. آیا هر قطعه A105 را میتوان برای سرویس ترش استفاده کرد؟
خیر. نام ASTM A105 بهتنهایی نشاندهنده تأیید قطعه برای سرویس ترش نیست.
برای استفاده از این فولاد در محیط حاوی H₂S باید مشخص شود که ماده و محصول نهایی با الزامات قابلاعمال استاندارد، مشخصات فنی پروژه و شرایط عملیاتی سازگار هستند. این ارزیابی میتواند شامل کنترل سختی، ترکیب شیمیایی، وضعیت عملیات حرارتی، ردیابی مواد و سایر آزمونهای موردنیاز باشد.
همچنین باید میان مقاومت در برابر ترکخوردگی و مقاومت در برابر خوردگی تمایز قائل شد. انطباق با الزامات NACE MR0175/ISO 15156 بهتنهایی تضمین نمیکند که قطعه در برابر تمام سازوکارهای خوردگی یا همه شرایط محیطی مقاوم خواهد بود.
۱۵. جمعبندی تخصصی درباره فولاد A105 NACE
فولاد ASTM A105 یکی از مواد پرکاربرد در تولید قطعات فورجشده فولاد کربنی برای سیستمهای لولهکشی تحت فشار است. قابلیت استفاده از آن در سرویس ترش به احراز الزامات تکمیلی مرتبط با محیط حاوی H₂S وابسته است.
برای انتخاب صحیح این متریال، باید مشخصات پایه فولاد، خواص مکانیکی، ترکیب شیمیایی، سختی، عملیات حرارتی، کیفیت ساخت، مدارک ردیابی و شرایط واقعی سرویس بهصورت یکپارچه بررسی شوند.
در پروژههای نفت، گاز و پتروشیمی، انتخاب صحیح متریال فقط به نام گرید محدود نمیشود؛ بلکه تطبیق استاندارد مواد با استاندارد طراحی، مشخصات فنی پروژه و الزامات بهرهبرداری اهمیت تعیینکننده دارد.
پترو فیتینگ با تمرکز بر دانش فنی اتصالات فشارقوی، قطعات فولادی فورجشده و متریالهای مورد استفاده در صنایع نفت، گاز و پتروشیمی، تلاش میکند اطلاعات تخصصی و کاربردی را در اختیار مهندسان، کارشناسان متریال، بازرسان فنی، پیمانکاران و واحدهای تأمین تجهیزات قرار دهد.
هدف این مجموعه، ارائه محتوایی است که علاوه بر معرفی مواد و محصولات صنعتی، به تصمیمگیری دقیقتر در انتخاب متریال، خرید فنی و کنترل کیفیت کمک کند.
۱۶. پرسشهای متداول درباره A105 NACE MR0175
فولاد A105 NACE چیست؟
این عبارت معمولاً برای فولاد فورجشده ASTM A105 به همراه الزامات قابلاعمال سرویس ترش استفاده میشود. مناسببودن آن برای محیط حاوی H₂S باید با بررسی شرایط سرویس و مدارک فنی تأیید شود.
آیا ASTM A105 یک فولاد آلیاژی است؟
A105 در طبقهبندی متداول مواد، فولاد کربنی فورجشده محسوب میشود و نباید آن را با فولادهای زنگنزن یا فولادهای پرآلیاژ اشتباه گرفت.
آیا A105 NACE برای محیط حاوی H₂S مناسب است؟
ممکن است برای کاربردهای مشخص مناسب باشد، اما این موضوع به شرایط محیط، الزامات استاندارد، سختی، وضعیت متالورژیکی و مدارک انطباق بستگی دارد. صرف درج نام A105 NACE برای تأیید کافی نیست.
حداکثر سختی مجاز A105 NACE چقدر است؟
مقدار مجاز باید از استاندارد و مشخصات فنی قابلاعمال استخراج شود. عدد 187 HBW در برخی الزامات شناختهشده برای فورجهای ASTM A105 مطرح است، اما نباید بدون بررسی نسخه استاندارد و شرایط سفارش به تمام قطعات تعمیم داده شود.
تفاوت A105 با A105 NACE چیست؟
A105 نام استاندارد پایه ماده است. عبارت A105 NACE معمولاً به نیازهای تکمیلی مرتبط با سرویس ترش اشاره دارد؛ بنابراین باید شواهد انطباق محصول با الزامات موردنیاز بررسی شوند.
تفاوت A105 و A350 LF2 چیست؟
A105 برای قطعات فورجشده فولاد کربنی در شرایط تحت پوشش استاندارد خود استفاده میشود؛ A350 LF2 الزامات خاصی از جمله الزامات چقرمگی در دمای پایین دارد. انتخاب میان آنها به شرایط طراحی و مشخصات پروژه وابسته است.
آیا A105 NACE در برابر خوردگی مقاوم است؟
این عنوان به معنای مقاومت مطلق در برابر خوردگی نیست. الزامات NACE MR0175/ISO 15156 عمدتاً بر انتخاب مواد با مقاومت مناسب در برابر سازوکارهای ترکخوردگی در محیطهای حاوی H₂S تمرکز دارند.
برای خرید قطعه A105 NACE چه مدارکی باید بررسی شوند؟
بسته به سفارش، گواهی مواد، شماره ذوب، ترکیب شیمیایی، خواص مکانیکی، اطلاعات عملیات حرارتی، نتایج آزمون سختی، ردیابی مواد و مدارک انطباق با الزامات سرویس ترش باید بررسی شوند.
آیا پترو فیتینگ اطلاعات تخصصی متریالهای صنعتی ارائه میدهد؟
پترو فیتینگ در زمینه معرفی اتصالات فشارقوی، قطعات فولادی فورجشده، مهره ماسوره چکشی و تجهیزات صنایع نفت، گاز و پتروشیمی فعالیت دارد و محتوای فنی خود را با هدف افزایش آگاهی مهندسی و کمک به انتخاب آگاهانه محصولات صنعتی ارائه میکند.
پترو فیتینگ؛ همراه فنی شما در شناخت متریال و انتخاب تجهیزات صنایع نفت، گاز و پتروشیمی.
برای انتخاب یا سفارش قطعات از جنس A105 با الزامات سرویس ترش، مشخصات فنی پروژه، شرایط کاری، استاندارد موردنیاز و مدارک مواد باید پیش از تأیید نهایی بررسی شوند.
.....................................
منابع و استانداردهای مرجع
1- https://store.astm.org/a0105_a0105m-24.html?utm_source=chatgpt.com
2- https://www.iso.org/standard/79659.html?utm_source=chatgpt.com
4-
.......................
.............
آلیاژ A105 NACE
فولاد آلیاژی A105 NACE MR0175
از فولاد A105 برای تولید قطعات و اتصالات در صنایع نفت و گاز ، پتروشیمی و صنایع مشابه استفاده میشود. میلگرد A105 متداول ترین گرید فولاد کربنی است و بر اساس استاندارد های ASTM با همین فولاد A105 و SA-105 شناخته میشود.
موارد استفاده A105 NACE MR0175
این فولاد در تولید اتصالات مانند فلنج ها، کوپلینگ ها و سایر قطعاتی که در اتصال لوله ها استفاده میشود ، کاربرد دارند.
کربن این فولاد معمولا کمتر از دیگر فولادها است.
مشخصات فولادA105 NACE MR0175
فولاد A105 دارای ترکیب شیمیایی و متریال :
کربن %35
سیلیسیم %35
منگنز %6 الی % 1.05
فسفر %0.04
گوگرد %0.05 میباشد.
مجموع مس ، نیکل ، کروم، مولیبدن و وانادیم باید از %1.00 کمتر باشد.
استاندارد ASTM A105 بیشتر در صنایع نفت و گاز و پتروشیمی و برای تهیه پیچ مهره ها استفاده میشود.
کاربرد فولاد A105 NACE MR0175
A105 NACE MR0175 در صنایع نفت و گاز، پتروشیمی کاربرد دارد.این فولاد به دلیل مقاومت بالایی که در برابر فشار ، دما ، خوردگی از خود نشان میدهد و انعطاف پذیری در مقابل انواع محیط های صنعتی مختلف، انتخاب مناسبی برای این کاربردها می باشد.
کاربرد های این نوع فولاد: 1-صنایع نفت و گاز 2- پتروشیمی 3-تولید انرژی 4- صنعت دریایی
خواص مکانیکی A105 NACE MR0175
سختی : HB 187-137
کاهش سطح : %30
کاهش طول : %22
مقاومت تسلیم : MPA 485 یا KSI 36
استحکام کششی : Ksi 70 یا Mpa 485
تفاوت A105 با A105N :
ترکیبات شیمیایی هردو آلیاژ تقریبا مشابه است با این تفاوت که معمولا فولاد آلیاژی A105N با محتوای منگنز بیشتری تولید میشود.
تفاوت A105 با A106 :
آلیاژ A105 با تراشیدن سیم توپر تولید میشود در صورتی که آلیاژ A106 از لوله مانیسمان تولید میشود.
A105 با روش فورج کاری به دست آمده و مقاومت و استحکام بیشتری نسبت به A106 دارد.
قطعات ساخته شده
قطعات ساخته شده از فولاد A105 شامل فلنج ها ، اتصالات ، شیر ها و قطعات از این قبیل است که با ابعاد و ترکیب شیمیایی مشخص شده توسط خریدار یا استاندارد های ابعادی مانند مشخصات فنی ASME,MSS و API داده میشود.
پترو فیتینگ تولید کننده اتصالات فشار قوی دنده ایی و ساکت 3000 6000 9000
از سایز "1/8 - "6
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
09122115670
02133995468