

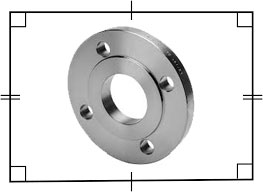
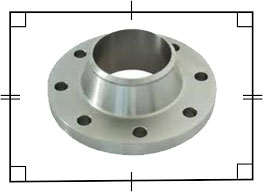
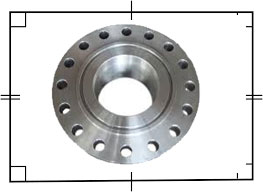
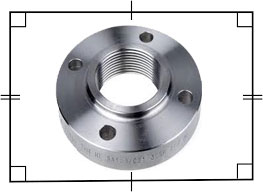


فولاد ASTM A694؛ مشخصات گریدهای F42 تا F70 | پتروفیتینگ
فولاد ASTM A694؛ بررسی تخصصی گریدهای F42 تا F70 از دیدگاه متالورژی و خواص مکانیکی | پتروفیتینگ
مقدمه
در خطوط انتقال نفت، گاز و سیالات تحت فشار بالا، فلنجها، اتصالات فورجشده، شیرآلات و قطعات اتصال باید استحکام مکانیکی کافی و کیفیت ساخت قابلاعتماد داشته باشند. انتخاب متریال این قطعات بر اساس فشار طراحی، تنشهای واردشده، شرایط نصب، روش ساخت و الزامات کد طراحی انجام میشود.
استاندارد ASTM A694/A694M برای قطعات فولادی فورجشده یا نوردشده مورد استفاده در فلنجهای لوله، اتصالات، شیرآلات و سایر اجزای مناسب سرویس انتقال پرفشار تدوین شده است. این استاندارد گریدهای F42، F46، F48، F50، F52، F56، F60، F65 و F70 را بر اساس حداقل استحکام تسلیم تعریف میکند.
در این مقاله از پتروفیتینگ، گریدهای ASTM A694 از دیدگاه متالورژی، خواص مکانیکی و کاربردهای صنعتی بررسی میشوند تا شناخت دقیقتری از تفاوت این گریدها و معیارهای انتخاب آنها به دست آید.
در این گریدها، افزایش شماره گرید عموماً با افزایش حداقل استحکام تسلیم موردنیاز همراه است. با این حال، شماره گرید بهتنهایی مشخصکننده تمام خواص متالورژیکی، ترکیب شیمیایی یا قابلیت استفاده در شرایط خاص نیست.
برای انتخاب صحیح گرید ASTM A694 باید علاوه بر خواص مکانیکی، ترکیب شیمیایی، عملیات حرارتی، روش آهنگری، کیفیت ریزساختار، الزامات جوشکاری و مدارک کنترل کیفیت نیز بررسی شوند.
1. استاندارد ASTM A694 چیست؟
ASTM A694/A694M استاندارد مشخصات فولادهای کربنی و آلیاژی فورجشده یا نوردشده برای فلنجهای لوله، اتصالات فورجشده، شیرآلات و قطعات مناسب سرویس انتقال پرفشار است.
این استاندارد در خطوط انتقالی کاربرد دارد که استفاده از قطعات با استحکام بالاتر، متناسب با مشخصات لوله و طراحی سیستم، موردنیاز است.
قطعات متداول مرتبط با این استاندارد عبارتاند از:
-
فلنجهای فولادی فورجشده
-
اتصالات فورجشده
-
قطعات فولادی شیرآلات
-
اجزای اتصال مورد استفاده در خطوط انتقال پرفشار
استاندارد ASTM A694 الزامات مربوط به ساخت، ترکیب شیمیایی، عملیات حرارتی و خواص مکانیکی را تعریف میکند. ابعاد قطعه، کلاس فشار، نوع اتصال و سایر الزامات طراحی باید مطابق استاندارد ابعادی و کد طراحی مربوطه تعیین شوند.
نکته مهم: ASTM A694 یک استاندارد متریال و الزامات محصول است؛ شماره گرید آن بهتنهایی معادل کلاس فشار فلنج، فشار مجاز سیستم یا یک گرید API برای لوله نیست.
در بررسی مشخصات فلنجها و اتصالات صنعتی، پتروفیتینگ توصیه میکند استاندارد متریال را همواره در کنار استاندارد ابعادی و الزامات طراحی بررسی کنید.
2. مفهوم گریدهای ASTM A694
گریدهای ASTM A694 عبارتاند از:
-
ASTM A694 F42
-
ASTM A694 F46
-
ASTM A694 F48
-
ASTM A694 F50
-
ASTM A694 F52
-
ASTM A694 F56
-
ASTM A694 F60
-
ASTM A694 F65
-
ASTM A694 F70
عدد موجود در نام گرید، بیانگر حداقل استحکام تسلیم اسمی بر حسب ksi است. برای مثال، F52 به حداقل استحکام تسلیم 52 ksi و F70 به حداقل استحکام تسلیم 70 ksi اشاره دارد.
این ویژگی، گریدهای A694 را برای پروژههایی که به قطعات فورجشده با استحکام مشخص نیاز دارند، قابل استفاده میکند. با این حال، انتخاب نهایی باید با سایر الزامات مکانیکی، شیمیایی و طراحی مطابقت داشته باشد.
از دیدگاه فنی، پتروفیتینگ تأکید میکند که افزایش استحکام تسلیم نباید تنها معیار انتخاب گرید باشد؛ زیرا شرایط ساخت، شکلپذیری و الزامات بهرهبرداری نیز بر عملکرد قطعه اثر میگذارند.
3. بررسی گریدها از نظر خواص مکانیکی
3.1 فولاد ASTM A694 F42
گرید F42 حداقل استحکام تسلیم 42 ksi، معادل حدود 290 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 415 مگاپاسکال و حداقل ازدیاد طول آن در جدول خواص مکانیکی استاندارد حدود 20 درصد است.
این گرید در مواردی قابل بررسی است که طراحی به سطح استحکام تسلیم تعریفشده برای F42 نیاز داشته باشد و سایر الزامات پروژه نیز تأمین شوند.
3.2 فولاد ASTM A694 F46
گرید F46 حداقل استحکام تسلیم 46 ksi، معادل حدود 315 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 415 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
در مقایسه با F42، حداقل استحکام تسلیم بالاتری دارد؛ اما انتخاب بین این دو گرید باید بر اساس محاسبات طراحی و شرایط واقعی سرویس انجام شود.
3.3 فولاد ASTM A694 F48
گرید F48 دارای حداقل استحکام تسلیم 48 ksi، معادل حدود 330 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 425 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید برای کاربردهایی قابل بررسی است که سطح استحکام موردنیاز آنها با الزامات F48 مطابقت داشته باشد.
3.4 فولاد ASTM A694 F50
گرید F50 حداقل استحکام تسلیم 50 ksi، معادل حدود 345 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 440 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
استحکام تسلیم بالاتر از گریدهای F42، F46 و F48 از ویژگیهای مکانیکی اصلی این گرید است. با این حال، این ویژگی بهتنهایی برای تعیین فشار مجاز فلنج یا شیر کافی نیست.
3.5 فولاد ASTM A694 F52
گرید F52 دارای حداقل استحکام تسلیم 52 ksi، معادل حدود 360 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 455 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید در طراحی قطعات فورجشدهای مطرح میشود که به حداقل استحکام تسلیم مشخصی نیاز دارند. کیفیت آهنگری، عملیات حرارتی و انطباق نتایج آزمون با استاندارد در عملکرد نهایی قطعه نقش مهمی دارند.
3.6 فولاد ASTM A694 F56
گرید F56 حداقل استحکام تسلیم 56 ksi، معادل حدود 385 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 470 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
به دلیل سطح استحکام موردنیاز، کنترل فرایند تولید و خواص مکانیکی این گرید اهمیت زیادی دارد. استفاده از آن باید با مشخصات لوله متصلشونده، کد طراحی و شرایط سرویس هماهنگ باشد.
3.7 فولاد ASTM A694 F60
گرید F60 دارای حداقل استحکام تسلیم 60 ksi، معادل حدود 415 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 515 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
این گرید برای پروژههایی قابل بررسی است که طراحی آنها به حداقل استحکام تسلیم بالاتری نیاز دارد. با افزایش سطح استحکام موردنیاز، کنترل خواص مکانیکی، عملیات حرارتی و کیفیت ساخت همچنان ضروری است.
3.8 فولاد ASTM A694 F65
گرید F65 حداقل استحکام تسلیم 65 ksi، معادل حدود 450 مگاپاسکال، دارد.
حداقل استحکام کششی آن حدود 530 مگاپاسکال و حداقل ازدیاد طول آن حدود 20 درصد است.
در انتخاب F65 باید علاوه بر استحکام تسلیم، قابلیت ساخت، شکلپذیری، جوشپذیری در صورت کاربرد و الزامات آزمون پروژه بررسی شوند.
3.9 فولاد ASTM A694 F70
گرید F70 بالاترین سطح استحکام تسلیم را در میان گریدهای فهرستشده این مقاله دارد. حداقل استحکام تسلیم آن 70 ksi، معادل حدود 485 مگاپاسکال، است.
حداقل استحکام کششی آن حدود 565 مگاپاسکال و حداقل ازدیاد طول آن حدود 18 درصد است.
حداقل ازدیاد طول پایینتر نسبت به برخی گریدهای دیگر نشان میدهد که در بررسی خواص مکانیکی باید استحکام و شکلپذیری را همزمان در نظر گرفت.
F70 نباید صرفاً به دلیل استحکام تسلیم بالاتر، گزینه برتر برای همه کاربردها تلقی شود. تناسب آن با طراحی، شرایط ساخت و الزامات سرویس باید تأیید شود.
4. جدول مقایسه خواص مکانیکی گریدهای ASTM A694
مقادیر زیر بر اساس جدول خواص مکانیکی ASTM A694/A694M-16 (2022) ارائه شدهاند. در پروژه واقعی، ویرایش استاندارد ذکرشده در سفارش خرید و الزامات تکمیلی باید کنترل شوند.
| گرید | حداقل استحکام تسلیم | حداقل استحکام کششی | حداقل ازدیاد طول |
|---|---|---|---|
| F42 | 290 MPa | 415 MPa | 20% |
| F46 | 315 MPa | 415 MPa | 20% |
| F48 | 330 MPa | 425 MPa | 20% |
| F50 | 345 MPa | 440 MPa | 20% |
| F52 | 360 MPa | 455 MPa | 20% |
| F56 | 385 MPa | 470 MPa | 20% |
| F60 | 415 MPa | 515 MPa | 20% |
| F65 | 450 MPa | 530 MPa | 20% |
| F70 | 485 MPa | 565 MPa | 18% |
این مقادیر حداقلهای استاندارد هستند و به معنی خواص واقعی تمام قطعات تولیدشده نیستند. نتایج واقعی باید در گزارش آزمون مکانیکی محصول ثبت شده باشند.
در ارزیابی فنی محصولات، پتروفیتینگ توصیه میکند نتایج آزمون کشش و سایر مدارک کنترل کیفیت با گرید درجشده روی قطعه و الزامات سفارش تطبیق داده شوند.
5. بررسی متالورژیکی فولادهای ASTM A694
5.1 ترکیب شیمیایی و کنترل عناصر آلیاژی
گریدهای A694 بر اساس سطح استحکام مکانیکی تعریف شدهاند؛ بنابراین نباید تصور کرد که هر گرید یک ترکیب شیمیایی ثابت و مستقل از سایر گریدها دارد.
ترکیب شیمیایی باید با الزامات استاندارد، گرید انتخابشده و گواهی مواد مطابقت داشته باشد. عناصر مهم در ارزیابی متالورژیکی عبارتاند از:
-
کربن: بر استحکام، سختیپذیری و جوشپذیری اثر میگذارد.
-
منگنز: در استحکام و قابلیت سختیپذیری نقش دارد.
-
سیلیسیم: در اکسیژنزدایی و برخی ویژگیهای فولاد مؤثر است.
-
فسفر و گوگرد: باید در محدوده مجاز کنترل شوند، زیرا مقادیر نامطلوب آنها میتواند بر شکلپذیری و رفتار شکست اثر بگذارد.
-
عناصر میکروآلیاژی یا سایر عناصر مجاز: در صورت وجود، میتوانند بر استحکام، اندازه دانه و پاسخ فولاد به عملیات حرارتی اثر بگذارند.
برای اعلام محدوده عددی هر عنصر، باید جدول ترکیب شیمیایی نسخه معتبر ASTM A694 و گرید سفارشدادهشده بررسی شود. ارائه یک ترکیب واحد برای تمام گریدهای F42 تا F70 از نظر فنی صحیح نیست.
5.2 رابطه استحکام و ریزساختار
استحکام فولاد فورجشده تحت تأثیر ترکیب شیمیایی، اندازه دانه، شرایط شکلدهی گرم و عملیات حرارتی قرار دارد.
فرایند آهنگری با تغییر شکل پلاستیک در دمای مناسب میتواند به ایجاد ساختار کارشده و کاهش برخی ناهمگنیهای ناشی از ماده اولیه کمک کند. با این حال، کیفیت نهایی به میزان تغییر شکل، دمای فرایند، جهت جریان فلز و کنترل مراحل تولید وابسته است.
ریزساختار مناسب باید با خواص مکانیکی موردنیاز هماهنگ باشد. افزایش استحکام بدون کنترل شکلپذیری، چقرمگی و کیفیت داخلی قطعه برای کاربردهای تحت فشار کافی نیست.
5.3 نقش عملیات حرارتی
عملیات حرارتی به تنظیم خواص مکانیکی و یکنواختی ساختار فولاد کمک میکند. نوع عملیات مجاز به ترکیب شیمیایی، گرید، ابعاد و الزامات استاندارد بستگی دارد.
فرایندهای مورد استفاده در فولادهای فورجشده میتوانند شامل نرمالهکردن، کوئنچ و تمپر یا سایر روشهای مجاز مطابق استاندارد باشند. این روشها قابل تعمیم یکسان به تمام گریدها و ابعاد نیستند.
در ارزیابی محصول باید مشخص شود که عملیات حرارتی مطابق استاندارد انجام شده و خواص مکانیکی نهایی با الزامات گرید مطابقت دارد.
5.4 اهمیت کیفیت آهنگری
در تولید فلنجها و قطعات فورجشده، کیفیت فرایند شکلدهی اهمیت زیادی دارد. فرایند باید به اندازه کافی انجام شود تا ساختار کارشده موردنیاز در قطعه شکل بگیرد.
وجود عیوب داخلی، ناهمگنی ترکیب، ترک یا ناپیوستگیهای ناشی از تولید میتواند عملکرد قطعه را تحت تأثیر قرار دهد. به همین دلیل، کنترل کیفیت ماده اولیه، فرایند آهنگری، عملیات حرارتی و آزمونهای نهایی باید بهصورت یکپارچه انجام شوند.
در محتوای فنی پتروفیتینگ، توجه به کیفیت ساخت در کنار مشخصات مکانیکی، بخش مهمی از فرایند ارزیابی قطعات فورجشده صنعتی محسوب میشود.
6. تفاوت ASTM A694 با ASTM A105
ASTM A105 استاندارد قطعات فورجشده از فولاد کربنی برای کاربردهای لولهکشی تحت فشار است؛ در حالی که ASTM A694 برای فلنجها، اتصالات، شیرآلات و قطعات مناسب سرویس انتقال پرفشار و دارای گریدهای مبتنی بر حداقل استحکام تسلیم تدوین شده است.
| موضوع | ASTM A694 | ASTM A105 |
|---|---|---|
| کاربرد کلی | قطعات مناسب سرویس انتقال پرفشار | قطعات فورجشده فولاد کربنی برای لولهکشی تحت فشار |
| تعریف گرید | گریدهای F42 تا F70 بر اساس حداقل استحکام تسلیم | الزامات متریال مطابق استاندارد A105 |
| انتخاب متریال | بر اساس سطح استحکام موردنیاز و شرایط پروژه | بر اساس شرایط طراحی و الزامات کد |
| جایگزینی مستقیم | بدون تأیید طراحی مجاز نیست | بدون بررسی طراحی و مشخصات پروژه مجاز نیست |
این دو استاندارد را نباید تنها بر اساس جنس فولاد یا کاربرد فلنج، معادل یکدیگر در نظر گرفت. فشار، دما، سطح استحکام موردنیاز و الزامات کد طراحی تعیینکنندهاند.
برای انتخاب میان این دو استاندارد، کارشناسان باید علاوه بر مشخصات متریال، شرایط واقعی طراحی و الزامات کارفرما را بررسی کنند؛ رویکردی که در ارزیابی فنی محصولات پتروفیتینگ نیز اهمیت دارد.
7. تفاوت ASTM A694 با ASTM A350
ASTM A350 برای برخی فلنجها، اتصالات فورجشده و قطعات فولادی کربنی و کمآلیاژ مورد استفاده در کاربردهایی تدوین شده است که به آزمون ضربه و الزامات سرویس دمای پایین نیاز دارند.
در مقابل، ASTM A694 بر قطعات فورجشده مناسب سرویس انتقال پرفشار با گریدهای مبتنی بر حداقل استحکام تسلیم تمرکز دارد.
بنابراین A694 و A350 از نظر هدف و الزامات یکسان نیستند. در سرویس دمای پایین، صرف انتخاب گرید استحکام بالاتر از A694 جایگزین بررسی الزامات چقرمگی ضربهای و استاندارد مناسب نمیشود.
8. کاربردهای صنعتی ASTM A694
بسته به گرید، طراحی و شرایط پروژه، قطعات ASTM A694 ممکن است در کاربردهای زیر استفاده شوند:
-
فلنجهای خطوط انتقال نفت و گاز
-
فلنجها و اتصالات فورجشده در سامانههای انتقال پرفشار
-
قطعات فولادی شیرآلات خطوط انتقال
-
اجزای اتصال در خطوط لوله با استحکام بالای موردنیاز
-
قطعاتی که مطابق کد طراحی و مشخصات پروژه به خواص مکانیکی تعریفشده نیاز دارند
این فهرست کاربردهای بالقوه را نشان میدهد؛ مناسب بودن هر گرید باید بر اساس محاسبات طراحی، فشار و دما، شرایط محیطی و مدارک متریال تأیید شود.
پتروفیتینگ در معرفی محصولات و استانداردهای صنعتی بر این نکته تأکید دارد که انتخاب متریال باید بر اساس نیاز فنی پروژه انجام شود، نه صرفاً نام گرید یا سطح استحکام آن.
9. کنترل کیفیت و مدارک فنی
در خرید فلنج و قطعات فورجشده ASTM A694، بررسی مدارک فنی به اندازه انتخاب گرید اهمیت دارد.
موارد مهم عبارتاند از:
-
گواهی بازرسی مواد و ترکیب شیمیایی
-
نتایج آزمون کشش شامل استحکام تسلیم، استحکام کششی و ازدیاد طول
-
سوابق عملیات حرارتی
-
علامتگذاری گرید و شماره ذوب (Heat Number)
-
قابلیت ردیابی قطعه تا مدارک تولید
-
کنترل ابعاد و تلرانسها
-
نتایج آزمونهای تکمیلی موردنیاز در سفارش
-
انطباق با ویرایش استاندارد و الزامات کد طراحی
-
مدارک مربوط به تعمیر جوشی، در صورت انجام و در صورت الزام
طبق استاندارد، ماده اولیه قطعات فورجشده باید از مسیرهای مجاز تولید و شکلدهی تأمین شود و شکلدهی گرم به اندازه کافی انجام شود تا ساختار کارشده موردنیاز در قطعه ایجاد شود. فلنجهای مشمول این استاندارد نباید مستقیماً از ورق یا شمش جامد بدون فرایند آهنگری موردنیاز ماشینکاری شوند.
در خرید محصولات صنعتی از جمله فلنجها و اتصالات، پتروفیتینگ توصیه میکند گواهی مواد، نتایج آزمونها و قابلیت ردیابی محصول پیش از تأیید نهایی سفارش بررسی شوند.
10. نکات مهم هنگام انتخاب و خرید گرید A694
پیش از انتخاب گرید، باید موارد زیر مشخص شوند:
-
حداقل استحکام تسلیم موردنیاز در طراحی
-
فشار و دمای طراحی
-
نوع قطعه و ابعاد آن
-
استاندارد ابعادی و کلاس فشار
-
گرید لوله و سایر اجزای متصلشونده
-
الزامات کد طراحی و مشخصات کارفرما
-
نیاز به آزمونهای تکمیلی
-
مدارک بازرسی و قابلیت ردیابی محصول
نکته مهم این است که گرید بالاتر ASTM A694 بهطور خودکار به معنی فشار مجاز بالاتر برای فلنج نیست. ظرفیت فشار فلنج به ابعاد، کلاس فشار، دما، طراحی اتصال، گسکت، پیچها و استاندارد حاکم بر سیستم نیز وابسته است.
در نتیجه، انتخاب گرید باید با ارزیابی کامل شرایط طراحی و مدارک فنی انجام شود. این موضوع یکی از نکات کلیدی در بررسی تخصصی متریالهای صنعتی در پتروفیتینگ است.
11. جمعبندی
ASTM A694 استاندارد مهمی برای فلنجها و قطعات فولادی فورجشده مناسب سرویس انتقال پرفشار است. گریدهای F42، F46، F48، F50، F52، F56، F60، F65 و F70 بر اساس حداقل استحکام تسلیم تعریف میشوند و در خواص مکانیکی موردنیاز با یکدیگر تفاوت دارند.
در انتخاب این گریدها باید علاوه بر استحکام تسلیم و کششی، ترکیب شیمیایی، ریزساختار، کیفیت آهنگری، عملیات حرارتی و مدارک کنترل کیفیت بررسی شوند. شماره گرید بهتنهایی مشخصکننده کلاس فشار، مقاومت خوردگی یا مناسب بودن قطعه برای همه شرایط سرویس نیست.
انتخاب صحیح زمانی انجام میشود که گرید متریال، ابعاد، کد طراحی و شرایط واقعی بهرهبرداری با یکدیگر تطبیق داده شوند.
پتروفیتینگ با ارائه محتوای تخصصی درباره فولادهای صنعتی، فلنجها و استانداردهای پایپینگ، تلاش میکند به شناخت بهتر مشخصات متریال و انتخاب آگاهانهتر محصولات کمک کند. برای انتخاب و خرید نهایی قطعات ASTM A694، همواره استاندارد معتبر، مدارک فنی و الزامات واقعی پروژه را مبنای تصمیمگیری قرار دهید.
پرسشهای متداول
ASTM A694 برای چه قطعاتی استفاده میشود؟
برای فلنجهای فولادی، اتصالات فورجشده، شیرآلات و قطعات مناسب سرویس انتقال پرفشار، مطابق دامنه استاندارد.
تفاوت F52 و F65 چیست؟
حداقل استحکام تسلیم F52 حدود 360 مگاپاسکال و F65 حدود 450 مگاپاسکال است. انتخاب بین آنها باید بر اساس طراحی و خواص موردنیاز انجام شود.
آیا F70 همیشه بهتر از F52 است؟
خیر. F70 حداقل استحکام تسلیم بالاتری دارد، اما انتخاب گرید باید با توجه به شکلپذیری، طراحی، جوشکاری در صورت کاربرد و سایر الزامات پروژه انجام شود.
آیا ASTM A694 یک استاندارد ابعادی فلنج است؟
خیر. A694 استاندارد متریال و الزامات محصول است. ابعاد و کلاس فشار باید مطابق استاندارد ابعادی و کد طراحی مربوطه تعیین شوند.
آیا ASTM A694 و ASTM A105 قابل جایگزینی هستند؟
نه بهصورت خودکار. تفاوت در الزامات متریال و سطح استحکام موردنیاز باید با بررسی مهندسی و کد طراحی ارزیابی شود.
مهمترین مدارک خرید فلنج ASTM A694 کداماند؟
گواهی مواد، ترکیب شیمیایی، نتایج آزمون کشش، سوابق عملیات حرارتی، علامتگذاری و قابلیت ردیابی محصول از مهمترین مدارک هستند.
A694 GR F ( 42 , 46 , 48 , 50 , 52 , 56 , 60 , 65 , 70 )
پتروفیتینگ تولید کننده اتصالات فشار قوی آلیاژی و استیل
ASTM A694 پوشش دهنده متریال فلزی فولاد کربن استیل میباشد. متریال ASTM A694 عموما جهت انتقال سیال با فشار کاری بالا کاربرد دارد.
فرآیند ساخت این متریال به صورت تولید به روش فورج (چکش کاری میباشد)
...(,A694 (F52 ,F60 از دسته فولاد های کربن استیل است ( پایه فولاد ) که نزدیک ترین آلیاژ به فولاد A105 است که عموما در صنایع نفت و گاز و پتروشیمی A105 استفاده میشود و بعضی از شزکت ها با توجه به نوع مصرف و نوع میزان سختی A694 F40 F50 F60 که با توجه به درخواست شرکت ها مواد اولیه را تهیه کرده و شروع به تولید میکنیم.
برای تولید این آلیاژ ابتدا مواد اولیه را با توجه به سایز قطعه تهیه کرده و برش کاری میکنیم سپس قطعه آماده فورجینگ میشود.
برای فورج قطعات ابتدا مواد اولیه را تا دمای 1000 درجه حرارت پیش فرم میکنیم و سپس فورج اصلی انجام میشود و بعد از آن قطعه برای عملیات حرارتی آماده میشود.
در این مرحله قطعه وارد عملیات حرارتی میشود که در دمای 750 تا 850 به ضخامت "1 به مدت یک ساعت در کوره عملیات حرارتی می ماند و با دمای محیط سرد میشود.
بعد از انجام عملیات آنیلینگ قطعه برای ماشین کاری آماده میشود که در واحد ماشینکاری با توجه به سایز قطعه و استاندارد ASMEB16.11 ماشین کاری شده و آماده بسته بندی و ارسال میشود.
پترو فیتینگ تولید کننده اتصالات فشار قوی دنده ای و ساکت
فولاد آلیاژی
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید.
09122115670
02133995468
ASTM A860 WPHY؛ مشخصات گریدهای 42 تا 70 | پتروفیتینگ
فولاد ASTM A860 WPHY؛ بررسی تخصصی گریدهای 42، 46، 52، 60، 65 و 70 | پتروفیتینگ
مقدمه
در خطوط انتقال نفت، گاز و سیالات تحت فشار بالا، انتخاب اتصالات فولادی مناسب یکی از عوامل مهم در ایمنی، دوام و عملکرد سیستم لولهکشی است. در چنین خطوطی، بهویژه زمانی که لولهها از فولادهای خط انتقال با استحکام بالا ساخته شدهاند، اتصالات باید از نظر خواص مکانیکی، چقرمگی، جوشپذیری و کیفیت ساخت با الزامات طراحی سیستم هماهنگ باشند.
استاندارد ASTM A860/A860M مشخصات فنی اتصالات فولادی فریتی با استحکام بالا و اتصال لببهلب جوشی را پوشش میدهد. این اتصالات برای کاربردهایی مانند انتقال پرفشار نفت و گاز طراحی شدهاند و میتوانند بهصورت بدون درز یا جوشی تولید شوند. الزامات این استاندارد شامل ترکیب شیمیایی، خواص مکانیکی، چقرمگی، سختی، عملیات حرارتی و آزمونهای مربوط به کیفیت محصول است. منبع: ASTM International
در این مقاله، گریدهای پرکاربرد ASTM A860 WPHY شامل WPHY 42، WPHY 46، WPHY 52، WPHY 60، WPHY 65 و WPHY 70 از دیدگاه متالورژی، خواص مکانیکی و کاربرد صنعتی بررسی میشوند. پتروفیتینگ با تمرکز بر معرفی تخصصی اتصالات فولادی و تجهیزات پایپینگ، این راهنما را برای آشنایی با ویژگیهای فنی این گریدها و شناخت معیارهای انتخاب مناسب ارائه میکند.
استاندارد ASTM A860 چیست؟
ASTM A860 استانداردی برای اتصالات فولادی کارشده با استحکام بالا است که به روش جوش لببهلب در سیستمهای لولهکشی نصب میشوند. منظور از اتصالات کارشده (Wrought Fittings)، محصولاتی است که از طریق فرایندهایی مانند شکلدهی، خمکاری، پرسکاری یا روشهای مجاز ساخت تولید میشوند؛ این استاندارد برای اتصالات ریختگی یا اتصالات ماشینکاریشده از قطعات ریختگی تدوین نشده است.
مهمترین ویژگیهای اتصالات ASTM A860 عبارتاند از:
-
طراحی برای خطوط انتقال پرفشار نفت و گاز
-
استحکام تسلیم بالاتر در گریدهای مختلف
-
قابلیت اتصال به لولهها از طریق جوش لببهلب
-
کنترل ترکیب شیمیایی و خواص مکانیکی
-
الزام به عملیات حرارتی مطابق الزامات استاندارد
-
بررسی چقرمگی ضربهای و سختی طبق الزامات مربوطه
ابعاد اتصالات معمولاً بر اساس استانداردهای ابعادی مرتبط مانند ASME B16.9 و MSS SP-75 تعیین میشوند. بنابراین ASTM A860 استاندارد جنس و الزامات ساخت است و نباید آن را بهتنهایی استاندارد کامل ابعاد و فشار مجاز اتصال در نظر گرفت.
مفهوم WPHY در نامگذاری گریدها
عبارت WPHY در نامگذاری این محصولات به خانواده اتصالات فولادی با استحکام تسلیم بالا اشاره دارد. عدد پس از WPHY، استحکام تسلیم حداقل مشخصشده برای گرید را بر حسب ksi نشان میدهد.
برای مثال، WPHY 52 دارای حداقل استحکام تسلیم اسمی 52 ksi است. این مقدار تقریباً برابر با 360 مگاپاسکال است.
افزایش عدد گرید به معنی افزایش حداقل استحکام تسلیم است؛ اما این موضوع بهتنهایی به معنی مقاومت بیشتر در برابر خوردگی، تحمل دمای پایینتر یا فشار مجاز بالاتر در تمام شرایط نیست. انتخاب گرید باید با توجه به طراحی خط، جنس لوله، ضخامت، دما، بارگذاری و الزامات پروژه انجام شود.
خواص مکانیکی گریدهای ASTM A860 WPHY
جدول زیر مقادیر متداول خواص کششی مندرج در نسخههای منتشرشده استاندارد ASTM A860 را نشان میدهد. برای سفارش یا تأیید فنی نهایی، باید نسخه استاندارد مورد اشاره در قرارداد و گواهی آزمون همان محموله بررسی شود.
| گرید | حداقل استحکام تسلیم | استحکام کششی مجاز استاندارد | حداقل ازدیاد طول نمونه گرد در 4D |
|---|---|---|---|
| WPHY 42 | 290 MPa | 415–585 MPa | 25% |
| WPHY 46 | 315 MPa | 435–605 MPa | 25% |
| WPHY 52 | 360 MPa | 455–625 MPa | 25% |
| WPHY 60 | 415 MPa | 515–690 MPa | 20% |
| WPHY 65 | 450 MPa | 530–705 MPa | 20% |
| WPHY 70 | 485 MPa | 550–725 MPa | 20% |
این مقادیر از جدول خواص مکانیکی نسخههای منتشرشده استاندارد استخراج شدهاند. مقدارهای حداقل و حداکثر کششی، روش نمونهبرداری، نوع نمونه و الزامات پذیرش باید با نسخه قراردادی استاندارد تطبیق داده شوند. مشاهده جدول مکانیکی ASTM A860/A860M-22
نکته مهم: در برخی جدولهای فنی اینترنتی، مقدار استحکام کششی بهصورت یک عدد حداقل درج میشود؛ اما در نسخههای استاندارد مورد اشاره، برای گریدهای فوق بازه استحکام کششی مشخص شده است. در مشخصات فنی پروژه، بازه کامل و الزامات نسخه استاندارد ملاک قرار میگیرد.
بررسی متالورژیکی گریدهای ASTM A860 WPHY
1. فولاد ASTM A860 WPHY 42
گرید WPHY 42 در این خانواده پایینترین حداقل استحکام تسلیم را در میان گریدهای مورد بررسی دارد. این گرید برای پروژههایی قابل بررسی است که خواص مکانیکی موردنیاز خط با سطح استحکام این ماده سازگار باشد.
از دیدگاه متالورژی، ترکیب شیمیایی کنترلشده، فرایند شکلدهی و عملیات حرارتی مناسب در دستیابی به استحکام، شکلپذیری و چقرمگی موردنیاز نقش دارند. انتخاب این گرید نباید صرفاً بر مبنای قیمت یا سهولت تهیه انجام شود؛ تطبیق خواص اتصال با لوله و الزامات طراحی ضروری است.
2. فولاد ASTM A860 WPHY 46
WPHY 46 نسبت به WPHY 42 حداقل استحکام تسلیم بالاتری دارد. این گرید برای کاربردهایی بررسی میشود که نیاز مکانیکی سیستم از توانایی گرید 42 بیشتر است، اما الزام طراحی الزاماً به استحکام گریدهای بالاتر نمیرسد.
در این گرید نیز کنترل کیفیت مواد اولیه، شکلدهی، عملیات حرارتی و آزمونهای مکانیکی برای اطمینان از یکنواختی خواص اهمیت دارد. بالاتر بودن عدد گرید بهتنهایی تضمین نمیکند که اتصال در همه شرایط از گرید پایینتر عملکرد بهتری داشته باشد؛ چقرمگی، جوشپذیری و شرایط بهرهبرداری نیز باید بررسی شوند.
3. فولاد ASTM A860 WPHY 52
WPHY 52 یکی از گریدهای مهم این خانواده برای خطوط انتقال با نیاز به استحکام تسلیم حداقل 52 ksi است. این گرید در سیستمهایی که لولههای خط انتقال با سطح استحکام مشابه به کار میروند، میتواند گزینهای مناسب برای ارزیابی باشد.
در طراحی اتصال، فقط استحکام ماده پایه مطرح نیست. هندسه انتهای جوش، ضخامت دیواره، کیفیت جوش، خواص ناحیه متأثر از حرارت و انطباق با مشخصات لوله نیز اهمیت دارند. اتصال باید بهگونهای انتخاب شود که پیوستگی مکانیکی و الزامات طراحی خط حفظ شود.
4. فولاد ASTM A860 WPHY 60
گرید WPHY 60 دارای حداقل استحکام تسلیم 60 ksi یا تقریباً 415 مگاپاسکال است. افزایش استحکام موردنیاز در این گرید، اهمیت کنترل فرایند تولید و عملیات حرارتی را بیشتر میکند.
در ارزیابی این گرید باید علاوه بر استحکام کششی و تسلیم، چقرمگی ضربهای، سختی، کیفیت سطح، کیفیت جوش و انطباق ابعادی بررسی شوند. استفاده از WPHY 60 باید بر اساس محاسبات طراحی و الزامات خط انتقال تأیید شود، نه صرفاً با این فرض که هر گرید قویتر برای هر کاربردی مناسبتر است.
5. فولاد ASTM A860 WPHY 65
WPHY 65 با حداقل استحکام تسلیم 65 ksi یا تقریباً 450 مگاپاسکال، برای کاربردهایی قابل بررسی است که به سطح بالاتری از استحکام مکانیکی نیاز دارند.
در تولید این گرید، کنترل ساختار متالورژیکی و دستیابی همزمان به استحکام و چقرمگی اهمیت زیادی دارد. هرچه سطح استحکام افزایش یابد، بررسی دقیقتر خواص واقعی محموله، کیفیت جوش و روش اجرای اتصال اهمیت بیشتری پیدا میکند.
گواهی آزمون مواد (MTC) باید مشخص کند که خواص محصول نهایی پس از فرایند ساخت و عملیات حرارتی، الزامات گرید و نسخه استاندارد مورد توافق را برآورده میکند.
6. فولاد ASTM A860 WPHY 70
WPHY 70 بالاترین حداقل استحکام تسلیم را در میان گریدهای بررسیشده دارد؛ این مقدار برابر با 70 ksi یا تقریباً 485 مگاپاسکال است.
این گرید برای پروژههایی بررسی میشود که طراحی خط به سطح استحکام بالاتری نیاز دارد. بااینحال، افزایش استحکام باید همراه با کنترل چقرمگی، سختی، جوشپذیری و خواص ناحیه جوش باشد. انتخاب WPHY 70 بدون بررسی سازگاری با لوله، روش جوشکاری و الزامات کد طراحی، تصمیم مهندسی کاملی نیست.
ترکیب شیمیایی و نقش عناصر آلیاژی
ترکیب شیمیایی در فولادهای ASTM A860 برای دستیابی به خواص مکانیکی، کنترلپذیری عملیات حرارتی و حفظ قابلیت ساخت و جوشکاری اهمیت دارد. عناصر مهم در ارزیابی این فولادها عبارتاند از:
-
کربن (C): بر استحکام و سختی اثر میگذارد؛ افزایش نامناسب آن میتواند جوشپذیری را دشوارتر کند.
-
منگنز (Mn): در استحکامبخشی و کنترل رفتار فولاد نقش دارد.
-
سیلیسیم (Si): به اکسیژنزدایی فولاد و کنترل فرایند تولید کمک میکند.
-
نیکل (Ni): بسته به مقدار و شرایط متالورژیکی میتواند بر چقرمگی، بهویژه در دماهای پایین، اثر بگذارد.
-
کروم (Cr) و مولیبدن (Mo): بر پاسخ فولاد به عملیات حرارتی و خواص مکانیکی تأثیر دارند.
-
نیوبیوم (Nb) و وانادیم (V): در صورت استفاده مطابق ترکیب مجاز، میتوانند به ریزدانهسازی و رسوبسختی کمک کنند.
-
فسفر (P) و گوگرد (S): بهعنوان ناخالصیهای کنترلشونده، باید در حدود مجاز استاندارد باقی بمانند.
مقادیر مجاز عناصر و فرمول محاسبه کربن معادل باید از نسخه استاندارد درجشده در سفارش استخراج شوند. نباید یک ترکیب شیمیایی واحد را بدون بررسی نسخه استاندارد و گواهی آزمون به تمام محمولههای WPHY 42 تا WPHY 70 تعمیم داد.
کربن معادل (CE) یکی از شاخصهای مفید برای ارزیابی نسبی جوشپذیری است، اما بهتنهایی جایگزین دستورالعمل جوشکاری تأییدشده، بررسی ضخامت، دمای محیط، پیشگرم یا عملیات حرارتی پس از جوشکاری در صورت الزام نمیشود.
ریزساختار و عملیات حرارتی
خواص نهایی اتصالات ASTM A860 فقط به ترکیب شیمیایی وابسته نیستند؛ فرایند شکلدهی و عملیات حرارتی نیز در ایجاد تعادل بین استحکام، شکلپذیری و چقرمگی نقش دارند.
بسته به نسخه استاندارد، روش ساخت و الزامات سفارش، عملیات حرارتی میتواند شامل نرمالهکردن (Normalizing)، کوئنچ و تمپر (Quenching and Tempering) یا تنشزدایی (Stress Relieving) باشد. روش دقیق و شرایط اجرای آن باید با الزامات استاندارد و مشخصات فنی پروژه مطابقت داشته باشد.
هدف از عملیات حرارتی مناسب میتواند شامل موارد زیر باشد:
-
کنترل ساختار و یکنواختی خواص در قطعه شکلدادهشده؛
-
کاهش تنشهای پسماند ناشی از شکلدهی یا جوشکاری؛
-
دستیابی به استحکام تسلیم و کششی موردنیاز؛
-
حفظ چقرمگی ضربهای مطابق معیار پذیرش؛
-
کنترل سختی در محدوده مشخصشده.
صرف درج عبارت «Heat Treated» روی گواهی یا برچسب محصول کافی نیست؛ نوع عملیات حرارتی و نتایج آزمونهای مرتبط باید با مشخصات خرید و استاندارد مورد توافق سازگار باشند.
چقرمگی ضربهای و آزمون شارپی
چقرمگی ضربهای نشان میدهد ماده در شرایط آزمون تا چه اندازه میتواند انرژی ضربه را پیش از شکست جذب کند. این ویژگی در خطوط انتقال نفت و گاز اهمیت دارد، زیرا شکست ترد میتواند پیامدهای جدی داشته باشد.
در نسخههای منتشرشده ASTM A860، الزامات چقرمگی ضربهای و آزمون شارپی V-notch در دمای مشخصشده استاندارد مطرح شدهاند. برای نمونه، در نسخه A860/A860M-22 دمای آزمون ذکرشده در جدول مربوطه برابر با منفی 46 درجه سانتیگراد است؛ با این حال، مقدار انرژی جذبشده و معیار پذیرش به ابعاد نمونه و الزامات استاندارد وابسته است.
دمای آزمون شارپی را نباید بدون تحلیل مهندسی معادل حداقل دمای مجاز سرویس دانست. تعیین دمای طراحی و بهرهبرداری به کد طراحی، ضخامت، تنش، شرایط بارگذاری و مشخصات پروژه وابسته است.
کاربردهای صنعتی اتصالات ASTM A860 WPHY
اتصالات این خانواده در سیستمهایی به کار میروند که استحکام مکانیکی و الزامات خطوط انتقال اهمیت بالایی دارند. کاربردهای متداول عبارتاند از:
-
خطوط انتقال نفت خام و فرآوردههای نفتی؛
-
خطوط انتقال و توزیع گاز پرفشار؛
-
ایستگاههای تقویت فشار و کمپرسور؛
-
خطوط جمعآوری و انتقال در پروژههای نفت و گاز؛
-
خطوط لوله صنعتی مطابق کد طراحی و مشخصات پروژه؛
-
سیستمهایی که در آنها اتصال با استحکام بالا باید با لوله خط انتقال هماهنگ باشد.
نوع کاربرد، بهتنهایی گرید مناسب را مشخص نمیکند. فشار، دما، ترکیب سیال، شرایط خوردگی، ضخامت، بارهای خارجی و کد طراحی باید در انتخاب نهایی لحاظ شوند.
انواع اتصالات قابل بررسی در خانواده ASTM A860
بسته به ابعاد، طراحی و الزامات ساخت، اتصالات لببهلب جوشی میتوانند شامل موارد زیر باشند:
-
زانویی (Elbow) برای تغییر مسیر جریان؛
-
سهراهی (Tee) برای انشعابگیری؛
-
تبدیل (Reducer) برای تغییر قطر خط؛
-
کپ (Cap) برای بستن انتهای خط.
ابعاد، ضخامت و تلرانس این محصولات باید با استاندارد ابعادی مرتبط و سفارش پروژه تطبیق داده شوند. صرف درج ASTM A860 روی محصول، به معنی مشخصشدن تمام ابعاد یا فشار مجاز آن نیست.
تفاوت ASTM A860 WPHY با ASTM A234 WPB
ASTM A234 WPB برای اتصالات فولادی کارشده مورد استفاده در شرایط متداول فشار و دما به کار میرود، درحالیکه ASTM A860 برای خانواده اتصالات با استحکام بالاتر در خطوط انتقال پرفشار تدوین شده است.
تفاوت اصلی را میتوان چنین خلاصه کرد:
-
هدف طراحی: A860 بر اتصالات با استحکام بالا برای خطوط انتقال تمرکز دارد.
-
سطح استحکام: گریدهای WPHY حداقل استحکام تسلیم مشخص و بالاتری دارند.
-
کنترل خواص: الزامات مکانیکی، چقرمگی و عملیات حرارتی باید مطابق استاندارد مربوطه بررسی شوند.
-
انتخاب کاربرد: هیچکدام را نباید بدون بررسی کد طراحی و شرایط سرویس جایگزین دیگری کرد.
این دو استاندارد از نظر کاربرد و الزامات محصول یکسان نیستند؛ بنابراین جایگزینی آنها باید با تأیید مهندسی و مستندات پروژه انجام شود.
کنترل کیفیت و مدارک موردنیاز هنگام خرید
برای خرید اتصالات ASTM A860، بررسی نام گرید بهتنهایی کافی نیست. پیشنهاد میشود موارد زیر در اسناد خرید و کنترل کیفیت بررسی شوند:
-
گواهی آزمون مواد (MTC): شامل ترکیب شیمیایی، خواص مکانیکی و اطلاعات قابل ردیابی محصول؛
-
نسخه استاندارد: شماره و سال نسخه ASTM A860/A860M درجشده در قرارداد؛
-
عملیات حرارتی: نوع عملیات و سوابق مربوط به محموله؛
-
آزمون کشش: انطباق نتایج استحکام تسلیم، استحکام کششی و ازدیاد طول؛
-
آزمون چقرمگی: نتایج شارپی در صورت الزام استاندارد و سفارش؛
-
کنترل سختی: تطبیق با حد مجاز استاندارد و مشخصات پروژه؛
-
بازرسی جوش و آزمونهای غیرمخرب: در صورت کاربرد و طبق الزامات سفارش؛
-
کنترل ابعادی و ردیابی: بررسی ضخامت، قطر، آمادهسازی انتهای جوش، مارکینگ و شناسه محموله.
یک نکته مهم این است که ASTM A860 بهخودیخود انجام آزمون هیدرواستاتیک روی هر اتصال را الزامی نمیکند. اگر پروژه چنین آزمونی را نیاز دارد، باید الزام آن در مشخصات خرید یا استاندارد حاکم بر سیستم مشخص شده باشد. مرجع رسمی ASTM A860/A860M
چگونه گرید مناسب ASTM A860 را انتخاب کنیم؟
برای انتخاب صحیح بین WPHY 42، WPHY 46، WPHY 52، WPHY 60، WPHY 65 و WPHY 70، مراحل زیر پیشنهاد میشود:
مرحله اول: بررسی مشخصات لوله خط انتقال
گرید لوله، استحکام تسلیم، استحکام کششی و ضخامت دیواره مشخص شود.
مرحله دوم: بررسی کد طراحی
الزامات کد حاکم بر خط، مانند کدهای مربوط به خطوط انتقال گاز یا مایعات، باید بررسی شود.
مرحله سوم: تطبیق خواص اتصال با لوله
استحکام، ضخامت و آمادهسازی انتهای جوش اتصال باید با محاسبات طراحی و الزامات استاندارد سازگار باشد.
مرحله چهارم: ارزیابی شرایط سرویس
دما، فشار، نوع سیال، احتمال خوردگی، بارهای چرخهای و الزامات چقرمگی بررسی شوند.
مرحله پنجم: بررسی مدارک و کیفیت محصول
گواهی MTC، نتایج آزمونها، عملیات حرارتی، ردیابی و بازرسی نهایی تأیید شوند.
در پتروفیتینگ، بررسی مشخصات فنی و مدارک مواد پیش از انتخاب اتصالات، بخشی مهم از فرایند شناخت و ارزیابی تجهیزات پایپینگ است. برای تصمیمگیری دقیق، گرید اتصال باید با مشخصات لوله، شرایط سرویس و الزامات پروژه هماهنگ باشد.
در نتیجه، گرید مناسب لزوماً بالاترین گرید موجود نیست؛ بلکه گریدی است که الزامات طراحی را بهصورت مستند برآورده کند.
جمعبندی
ASTM A860 WPHY خانوادهای از اتصالات فولادی لببهلب جوشی با استحکام بالا است که برای کاربردهای انتقال پرفشار نفت و گاز مورد استفاده قرار میگیرد. گریدهای WPHY 42، 46، 52، 60، 65 و 70 بر اساس حداقل استحکام تسلیم از یکدیگر متمایز میشوند.
با افزایش گرید، حداقل استحکام تسلیم افزایش پیدا میکند؛ اما انتخاب نهایی باید علاوه بر استحکام، چقرمگی، سختی، جوشپذیری، عملیات حرارتی، ضخامت، کد طراحی و شرایط واقعی بهرهبرداری را نیز در نظر بگیرد. بررسی نسخه استاندارد مورد توافق و گواهی آزمون مواد، بخش ضروری فرایند خرید و کنترل کیفیت این اتصالات است.
پتروفیتینگ با ارائه محتوای تخصصی درباره استانداردهای فولادی و تجهیزات پایپینگ، به شناخت بهتر مشخصات فنی اتصالات و معیارهای انتخاب آنها کمک میکند. برای انتخاب و تأمین اتصالات ASTM A860، بهتر است مشخصات فنی لوله، شرایط سرویس و الزامات پروژه پیش از تعیین گرید نهایی بررسی شوند.
پرسشهای متداول
ASTM A860 برای چه محصولاتی استفاده میشود؟
این استاندارد برای اتصالات فولادی کارشده با استحکام بالا و اتصال لببهلب جوشی، بهویژه در خطوط انتقال پرفشار نفت و گاز، کاربرد دارد.
تفاوت WPHY 52 و WPHY 70 چیست؟
حداقل استحکام تسلیم WPHY 52 برابر با 360 مگاپاسکال و WPHY 70 برابر با 485 مگاپاسکال است. تفاوت در انتخاب نهایی باید با توجه به طراحی، چقرمگی و سایر الزامات پروژه بررسی شود.
آیا ASTM A860 انجام آزمون هیدرواستاتیک را الزامی میکند؟
خیر. این استاندارد بهتنهایی آزمون هیدرواستاتیک هر اتصال را الزامی نمیکند؛ در صورت نیاز باید الزام آزمون در مشخصات پروژه یا استاندارد مربوطه تعیین شود.
آیا گرید بالاتر همیشه انتخاب بهتری است؟
خیر. گرید بالاتر الزاماً مناسبتر نیست. انتخاب باید بر مبنای محاسبات طراحی، خواص موردنیاز، شرایط سرویس و الزامات جوشکاری انجام شود.
آیا ASTM A860 با ASTM A234 WPB قابل جایگزینی است؟
این دو استاندارد دامنه و الزامات یکسانی ندارند. جایگزینی فقط پس از بررسی مهندسی و تأیید مشخصات پروژه امکانپذیر است.
NACE MR0175 چیست؟ استاندارد فولاد و اتصالات محیط ترش
استاندارد NACE MR0175 / ISO 15156؛ راهنمای تخصصی انتخاب فولاد و اتصالات مقاوم به محیطهای ترش | پتروفیتینگ
مقدمه
در صنایع نفت، گاز و پتروشیمی، انتخاب مواد مناسب برای خطوط لوله و تجهیزات تحت فشار تنها بر اساس استحکام مکانیکی کافی نیست. در بسیاری از میدانهای نفتی و گازی، سیال حاوی سولفید هیدروژن (H₂S) است؛ ترکیبی که در حضور آب و تحت شرایط مشخص میتواند خطر ترکخوردگی و شکست ناگهانی قطعات فلزی را افزایش دهد.
برای مدیریت این خطر، استاندارد NACE MR0175 / ISO 15156 الزامات و راهنماییهایی را برای انتخاب و تأیید مواد فلزی مورد استفاده در تجهیزات تولید نفت و گاز و تأسیسات مرتبط با تصفیه گاز طبیعی ارائه میکند.
این استاندارد برای کاهش احتمال آسیبهایی مانند ترکخوردگی تنشی سولفیدی، ترکخوردگی القاشده با هیدروژن و برخی سازوکارهای مرتبط با محیطهای حاوی H₂S تدوین شده است. بااینحال، هیچ مادهای صرفاً به دلیل نام استاندارد یا عنوان تجاری «NACE» در برابر تمام شرایط خوردگی و ترکخوردگی مصون نیست. انتخاب صحیح باید بر اساس محیط واقعی سرویس، مشخصات ماده و الزامات پروژه انجام شود.
در این راهنما، پتروفیتینگ به بررسی اصول انتخاب فولاد و اتصالات مناسب محیطهای ترش، سازوکارهای مهم آسیب، تفاوت استانداردهای مرتبط و مدارک ضروری برای تأیید فنی محصولات میپردازد.
NACE چیست؟
NACE نام سازمانی بود که استانداردهای تخصصی حوزه خوردگی را منتشر میکرد و اکنون این فعالیتها در چارچوب AMPP، یعنی Association for Materials Protection and Performance، ادامه دارد.
استانداردی که در صنعت با نام NACE MR0175 شناخته میشود، با مجموعه استانداردهای ISO 15156 مرتبط است. عنوان آن به مواد مورد استفاده در محیطهای حاوی H₂S در صنایع تولید نفت و گاز اشاره دارد.
این استاندارد یک گرید فولاد، آلیاژ مشخص یا استاندارد ابعادی نیست؛ بلکه چارچوبی برای ارزیابی شرایط سرویس، انتخاب مواد و تعیین الزامات مربوط به ساخت، فرآوری و تأیید مواد ارائه میکند.
بنابراین عباراتی مانند «فولاد NACE»، «فلنج NACE» یا «اتصال NACE» بهتنهایی مشخصات کامل فنی محصول را بیان نمیکنند. باید استاندارد پایه محصول، گرید ماده، شرایط ساخت، خواص مکانیکی و الزامات انطباق با NACE/ISO 15156 نیز مشخص باشند.
استاندارد NACE MR0175 / ISO 15156 چه کاربردی دارد؟
این استاندارد عمدتاً برای تجهیزات مورد استفاده در تولید نفت و گاز و تأسیسات مرتبط با تصفیه گاز طبیعی در محیطهای حاوی H₂S کاربرد دارد؛ بهویژه در شرایطی که شکست تجهیزات میتواند سلامت افراد، ایمنی عمومی یا محیطزیست را تهدید کند.
مهمترین اهداف آن عبارتاند از:
-
انتخاب مواد متناسب با شدت محیط ترش؛
-
کاهش خطر ترکخوردگی ناشی از سولفید هیدروژن؛
-
تعیین الزامات مربوط به ترکیب، ساخت و فرآوری مواد؛
-
کنترل خواص مکانیکی و سختی در مواردی که استاندارد الزام میکند؛
-
بررسی صلاحیت مواد و فرایندهای تولید؛
-
ایجاد مبنایی فنی برای مستندسازی و تأیید انطباق محصول.
این استاندارد جایگزین کد طراحی، استاندارد محصول یا الزامات قانونی پروژه نیست؛ بلکه باید در کنار آنها استفاده شود.
محیط ترش (Sour Service) چیست؟
محیط ترش به محیطی گفته میشود که وجود H₂S و شرایط شیمیایی آن میتواند خطر مشخصی از آسیب به مواد فلزی ایجاد کند.
وجود H₂S بهتنهایی برای تعیین الزامات انتخاب ماده کافی نیست. عواملی مانند موارد زیر باید بررسی شوند:
-
فشار جزئی یا پارامتر مناسب برای ارزیابی H₂S؛
-
وجود آب و شرایط فاز آبی؛
-
pH محیط؛
-
دمای کارکرد؛
-
تنش اعمالی و تنشهای پسماند؛
-
ترکیب شیمیایی سیال و سایر گونههای خورنده؛
-
نوع ماده، ساختار متالورژیکی و وضعیت عملیات حرارتی.
در نتیجه، نمیتوان صرفاً با دانستن درصد H₂S، مناسببودن یک فولاد را برای تمام شرایط سرویس تأیید کرد. ارزیابی محیط باید طبق بخش مربوطه از استاندارد و مشخصات طراحی انجام شود.
سازوکارهای مهم آسیب در محیطهای حاوی H₂S
1. ترکخوردگی تنشی سولفیدی (SSC)
Sulfide Stress Cracking یا SSC نوعی ترکخوردگی است که در اثر ترکیب شرایط محیطی، تنش کششی و حساسیت متالورژیکی ماده رخ میدهد.
در محیط مناسب، H₂S میتواند ورود هیدروژن به فلز را تسهیل کند. این پدیده در برخی مواد و شرایط ممکن است به ایجاد ترک و شکست منجر شود.
عواملی مانند سختی بیش از حد، ریزساختار نامناسب، تنش بالا و شرایط محیطی نامساعد میتوانند خطر SSC را افزایش دهند.
2. ترکخوردگی القاشده با هیدروژن (HIC)
Hydrogen-Induced Cracking یا HIC با ورود هیدروژن به فولاد و تجمع آن در نواحی حساس داخلی مرتبط است. این پدیده ممکن است بدون نیاز به تنش خارجی بالا نیز رخ دهد.
ترکیب شیمیایی فولاد، میزان ناخالصیها، شکل و توزیع آخالها و کیفیت فرایند تولید بر حساسیت ماده به HIC تأثیر دارند.
برای کاربردهایی که خطر HIC مطرح است، باید الزامات مربوط به کیفیت فولاد و آزمونهای موردنیاز در استاندارد محصول و مشخصات پروژه بررسی شوند. انطباق با الزامات SSC لزوماً به معنی تأیید مقاومت در برابر HIC در تمام شرایط نیست.
3. ترکخوردگی پلکانی (SWC)
Stepwise Cracking یا SWC میتواند در ارتباط با HIC ایجاد شود. ترکهای داخلی در فولاد در امتداد نواحی حساس گسترش مییابند و ممکن است به یکدیگر متصل شوند.
این سازوکار اهمیت کنترل کیفیت فولاد، ساختار داخلی و شرایط سرویس را نشان میدهد.
4. ترکخوردگی ناشی از برهمکنش تنش و هیدروژن
سازوکارهایی مانند SOHIC و برخی انواع ترکخوردگی در نواحی جوش نیز ممکن است در محیطهای حاوی H₂S مطرح باشند. در این موارد، تنش، ریزساختار، هندسه اتصال و وضعیت ساخت و جوشکاری باید در کنار شرایط محیطی ارزیابی شوند.
نکته مهم این است که NACE MR0175 / ISO 15156 بر سازوکارهای ترکخوردگی تمرکز دارد و بهتنهایی تضمینکننده مقاومت ماده در برابر تمام اشکال خوردگی عمومی یا موضعی نیست.
تفاوت NACE MR0175 و NACE MR0103 چیست؟
این دو استاندارد به محیطها و کاربردهای متفاوتی مربوط هستند و نباید بدون بررسی دامنه کاربرد، جایگزین یکدیگر شوند.
| ویژگی | NACE MR0175 / ISO 15156 | NACE MR0103 / ISO 17945 |
|---|---|---|
| کاربرد اصلی | تولید نفت و گاز و تجهیزات مرتبط با تصفیه گاز طبیعی | پالایش نفت و محیطهای فرآوری مرتبط |
| محیط هدف | محیطهای حاوی H₂S در محدوده کاربرد استاندارد | محیطهای پالایشگاهی ترش حاوی H₂S |
| هدف اصلی | انتخاب و تأیید مواد با توجه به خطر ترکخوردگی مرتبط با H₂S | الزامات مقاومت در برابر SSC در محیطهای تعریفشده پالایشگاهی |
| معیار انتخاب | شرایط محیط، نوع ماده، فرایند ساخت و الزامات استاندارد | شرایط محیط پالایشگاهی و الزامات استاندارد مربوطه |
استاندارد ISO 17945 دامنه مشخصی برای مقاومت در برابر SSC در محیطهای خورنده پالایشگاهی دارد. برای انتخاب استاندارد مناسب باید محل استفاده تجهیز و دامنه دقیق هر استاندارد بررسی شود.
ارتباط NACE با استانداردهای ASTM
یکی از مهمترین نکات در خرید مواد صنعتی این است که استاندارد ASTM و استاندارد NACE نقش یکسانی ندارند.
استاندارد ASTM معمولاً مشخصات محصول یا ماده، از جمله ترکیب شیمیایی، خواص مکانیکی، روش ساخت و آزمونهای مرتبط را تعریف میکند. در مقابل، NACE MR0175 / ISO 15156 چارچوب انتخاب و تأیید مواد برای محیطهای مشخص حاوی H₂S را ارائه میدهد.
برای مثال:
-
ASTM A106: مشخصات لوله فولادی بدون درز برای کاربردهای معین دما و فشار را پوشش میدهد.
-
ASTM A234: الزامات اتصالات فولادی کارشده برای کاربردهای مشخص فشار و دما را تعیین میکند.
-
ASTM A350: به خانوادهای از قطعات فورجشده، از جمله فلنجها و اتصالات، برای کاربردهای مشخص مربوط است.
-
ASTM A694: مشخصات فورجهای فولادی با استحکام بالا برای فلنجها، اتصالات، شیرها و قطعات خطوط انتقال را پوشش میدهد.
-
ASTM A860: الزامات اتصالات فولادی با استحکام بالا و اتصال لببهلب جوشی را تعریف میکند.
هیچیک از این نامهای ASTM بهتنهایی تأیید نمیکنند که محصول برای تمام شرایط محیط ترش مناسب است. گرید، خواص واقعی، عملیات حرارتی، سختی، فرایند ساخت و الزامات استاندارد محیط ترش باید جداگانه بررسی شوند.
آیا هر فولاد ASTM میتواند NACE-compliant باشد؟
خیر. درج یک گرید ASTM روی محصول، به معنی انطباق خودکار آن با NACE MR0175 / ISO 15156 نیست.
برای بررسی انطباق باید دستکم این موارد مشخص باشند:
-
استاندارد و گرید دقیق محصول؛
-
شرایط محیطی و محدوده کاربرد موردنظر؛
-
الزامات ماده در بخش مرتبط ISO 15156؛
-
ترکیب شیمیایی و خواص مکانیکی واقعی محموله؛
-
سختی و وضعیت عملیات حرارتی، در مواردی که الزام شدهاند؛
-
وضعیت ساخت، جوشکاری و سایر فرایندهای مؤثر بر خواص ماده؛
-
مدارک ردیابی، گواهی آزمون و تأییدیههای لازم.
ممکن است یک گرید در شرایط مشخص قابل استفاده باشد، اما در محیطی شدیدتر یا با فرایند ساخت متفاوت، نیازمند محدودیت یا تأییدیه اضافی باشد. بنابراین عبارت «NACE-compliant» باید به استاندارد، نسخه، شرایط سرویس و مدارک قابل بررسی متکی باشد.
نقش سختی در انطباق با NACE
سختی یکی از پارامترهای مهم در ارزیابی خطر SSC برای بسیاری از فولادهای کربنی و کمآلیاژ است. سختی بالا در برخی شرایط میتواند حساسیت ماده به ترکخوردگی را افزایش دهد.
بااینحال، نباید یک حد سختی واحد را بدون توجه به نوع ماده، شرایط سرویس و بند مربوطه به تمام محصولات تعمیم داد. حدود پذیرش، محل اندازهگیری، روش آزمون و شرایط خاص باید طبق نسخه استاندارد و مشخصات پروژه تعیین شوند.
در قطعات فورجشده، اتصالات و مجموعههای جوشکاریشده، بررسی سختی ممکن است به نواحی مختلف قطعه، از جمله فلز پایه، ناحیه جوش و ناحیه متأثر از حرارت مربوط شود؛ البته دامنه آزمون به الزامات قابلاعمال بستگی دارد.
عملیات حرارتی و اهمیت آن در محیط ترش
عملیات حرارتی میتواند بر ریزساختار، استحکام، سختی و چقرمگی فولاد تأثیر بگذارد. به همین دلیل، در ارزیابی مواد برای محیط ترش، صرف دانستن نام گرید کافی نیست و وضعیت نهایی ماده پس از تولید باید بررسی شود.
فرایندهایی مانند نرمالهکردن، کوئنچ و تمپر یا سایر روشهای مجاز، بسته به گرید و استاندارد محصول، میتوانند نقش مهمی در دستیابی به خواص موردنیاز داشته باشند.
بااینحال، اجرای یک عملیات حرارتی خاص بهتنهایی تضمینکننده انطباق با NACE نیست. فرایند باید با استاندارد محصول، الزامات محیط ترش و مشخصات فنی پروژه سازگار باشد و نتایج آزمونهای موردنیاز نیز قابل تأیید باشند.
مدارک موردنیاز برای خرید محصول با الزامات NACE
در خرید فلنج، اتصال، لوله یا سایر قطعاتی که باید با NACE MR0175 / ISO 15156 مطابقت داشته باشند، پیشنهاد میشود موارد زیر بررسی شوند:
-
گواهی آزمون مواد یا MTC؛
-
شماره استاندارد و گرید دقیق ASTM یا استاندارد محصول؛
-
شماره و نسخه استاندارد NACE/ISO مورد توافق؛
-
نتایج ترکیب شیمیایی و آزمونهای مکانیکی؛
-
نتایج سختی و آزمونهای تکمیلی در صورت الزام؛
-
سوابق عملیات حرارتی و فرایندهای تولید؛
-
ردیابی محصول تا ذوب یا محموله تولیدی؛
-
مدارک آزمونهای خاص محیط ترش در صورت درخواست پروژه؛
-
تأییدیه سازنده یا مدارک ارزیابی انطباق، در صورت الزام قرارداد.
گواهی MTC باید با شناسه واقعی محصول و الزامات سفارش قابل تطبیق باشد. درج عبارت NACE روی فاکتور یا برچسب، بدون مدارک پشتیبان، برای تأیید فنی انطباق کافی نیست.
چگونه مواد مناسب برای محیط ترش انتخاب کنیم؟
انتخاب ماده مناسب باید از ارزیابی شرایط واقعی سرویس آغاز شود، نه از انتخاب یک نام تجاری یا گرید بهتنهایی.
مرحله اول: شناسایی محیط
مقدار و فشار جزئی H₂S، وجود آب، pH، دما و سایر شرایط مؤثر بر آسیب مشخص شوند.
مرحله دوم: تعیین سازوکار آسیب محتمل
باید مشخص شود که خطر اصلی مربوط به SSC، HIC، SOHIC، خوردگی عمومی، خوردگی موضعی یا ترکیبی از این موارد است.
مرحله سوم: انتخاب استاندارد مناسب
بسته به کاربرد، باید تعیین شود که ISO 15156، ISO 17945 یا استاندارد دیگری بر تجهیز حاکم است.
مرحله چهارم: بررسی گرید و وضعیت واقعی ماده
ترکیب شیمیایی، استحکام، سختی، عملیات حرارتی، ساختار متالورژیکی و الزامات جوشکاری ارزیابی شوند.
مرحله پنجم: کنترل مستندات
MTC، نتایج آزمونها و سوابق ساخت با نسخه استاندارد و مشخصات خرید تطبیق داده شوند.
این فرایند کمک میکند انتخاب ماده بر پایه نیاز واقعی سیستم و شواهد فنی انجام شود. در پتروفیتینگ نیز شناخت این معیارها برای بررسی مشخصات فنی فلنجها، اتصالات و لولههای مورد استفاده در محیطهای ترش اهمیت دارد.
آخرین وضعیت استاندارد ISO 15156
استانداردهای بینالمللی ممکن است بازنگری شوند؛ بنابراین در پروژههای صنعتی باید نسخه مشخصشده در قرارداد یا مشخصات مهندسی بررسی شود.
تا اکتبر 2026، نسخه منتشرشده ISO 15156:2020 همچنان مرجع منتشرشده شناختهشده است و پیشنویسهای ویرایش پنجم مجموعه ISO 15156 در مرحله تأیید نهایی قرار گرفتهاند. پیشنویس یا FDIS را نباید بدون بررسی وضعیت انتشار رسمی، معادل نسخه نهایی منتشرشده در نظر گرفت.
برای پروژههای جدید، وضعیت نسخه استاندارد، اصلاحیهها و الزامات کارفرما را از منابع رسمی بررسی کنید:
جمعبندی
NACE MR0175 / ISO 15156 چارچوبی فنی برای انتخاب و تأیید مواد فلزی در محیطهای حاوی H₂S در صنایع تولید نفت و گاز است. هدف اصلی آن کاهش خطر ترکخوردگی مرتبط با سولفید هیدروژن از طریق انتخاب مواد و کنترل الزامات ساخت و فرآوری است.
این استاندارد یک گرید فولاد یا تضمین عمومی مقاومت در برابر خوردگی نیست. حتی مواد دارای خواص مکانیکی بالا نیز در صورت انتخاب نامناسب، سختی نامجاز یا ناسازگاری با شرایط محیطی ممکن است در معرض آسیب قرار بگیرند.
برای تأمین فلنجها، اتصالات و لولههای مورد استفاده در محیط ترش، لازم است استاندارد محصول، گرید، شرایط سرویس، الزامات NACE/ISO و مدارک آزمون بهصورت یکپارچه بررسی شوند. پتروفیتینگ با ارائه محتوای تخصصی درباره استانداردهای مواد و تجهیزات پایپینگ، بر اهمیت بررسی مستندات فنی و انتخاب آگاهانه محصولات متناسب با شرایط واقعی سرویس تأکید میکند.
پرسشهای متداول
NACE MR0175 چیست؟
استانداردی برای انتخاب و تأیید مواد فلزی مورد استفاده در تجهیزات تولید نفت و گاز و محیطهای حاوی H₂S است که خطر ترکخوردگی ناشی از این محیطها مطرح باشد.
آیا NACE یک نوع فولاد است؟
خیر. NACE MR0175 / ISO 15156 استاندارد انتخاب و تأیید مواد است، نه نام یک آلیاژ یا گرید فولاد.
آیا ASTM A860 WPHY 52 بهطور خودکار NACE-compliant است؟
خیر. گرید ASTM بهتنهایی انطباق با NACE را تضمین نمیکند. شرایط سرویس، الزامات ماده، سختی، فرایند ساخت و مدارک آزمون باید بررسی شوند.
تفاوت NACE MR0175 و MR0103 چیست؟
MR0175 / ISO 15156 عمدتاً به تولید نفت و گاز و تجهیزات مرتبط میپردازد، درحالیکه MR0103 / ISO 17945 برای محیطهای تعریفشده پالایشگاهی تدوین شده است.
آیا NACE فقط به خوردگی مربوط است؟
این استاندارد بر سازوکارهای ترکخوردگی مرتبط با H₂S و انتخاب مواد مقاوم در برابر آنها تمرکز دارد و بهتنهایی تمام انواع خوردگی عمومی و موضعی را پوشش نمیدهد.
NACE و روشهای کنترل خوردگی در صنایع نفت، گاز و پتروشیمی
با توسعه صنایع نفت و گاز و افزایش استفاده از خطوط انتقال و تجهیزات تحت فشار، خوردگی فولاد به یکی از چالشهای مهم مهندسی مواد و بهرهبرداری صنعتی تبدیل شده است. آسیب ناشی از خوردگی میتواند عمر تجهیزات را کاهش دهد و در صورت ایجاد ترک یا شکست، پیامدهای ایمنی و اقتصادی قابلتوجهی داشته باشد. به همین دلیل، مطالعه سازوکارهای خوردگی و استفاده از روشهای مناسب کنترل آن اهمیت زیادی دارد.
مسئله خوردگی یکی از مهمترین مشکلات مهندسان و کارشناسان در پالایشگاهها و واحدهای فرایندی صنعتی، بهخصوص صنایع نفت، گاز و پتروشیمی، محسوب میشود. حضور گاز سولفید هیدروژن بهصورت محلول در نفت خام و برخی فراوردههای نفتی، در صورت وجود شرایط مناسب، میتواند محیطی ترش ایجاد کند که برای برخی فولادها خطر ترکخوردگی و آسیب متالورژیکی به همراه دارد.
یکی از مشکلات مهم در محیطهای ترش، ترکخوردگی القاشده با هیدروژن یا HIC است که در شرایط مشخص و در فولادهای حساس ممکن است رخ دهد. بااینحال، همه محیطهای خورنده رفتار یکسانی ندارند و شدت آسیب به عواملی مانند ترکیب سیال، دما، فشار، وجود آب، ساختار فولاد و تنشهای واردشده وابسته است.
هوا، رطوبت، بخار و برخی گازها مانند کلر، آمونیاک، سولفید هیدروژن و دیاکسید گوگرد، همچنین اسیدهای معدنی مانند اسید کلریدریک، سولفوریک و نیتریک و اسیدهای آلی مانند اسید استیک و فرمیک، بسته به شرایط میتوانند در فرایندهای خوردگی نقش داشته باشند.
در صنایع نفت و گاز، خوردگی ممکن است تحت تأثیر آب، کلریدها، ترکیبات گوگردی، اسیدها و سایر مواد موجود در سیال رخ دهد. افزایش دما و فشار نیز در بسیاری از شرایط میتواند شدت برخی سازوکارهای خوردگی را بیشتر کند؛ بااینحال، اثر دقیق آنها به نوع ماده و شیمی محیط بستگی دارد.
روشهای کنترل خوردگی
روشهای کنترل خوردگی با توجه به نوع تجهیز، جنس ماده و شرایط سرویس انتخاب میشوند. مهمترین رویکردها عبارتاند از:
-
انتخاب مواد مناسب: استفاده از فولاد یا آلیاژی که با شرایط محیطی و الزامات طراحی سازگار باشد.
-
کنترل تنشها: کاهش تنشهای نامناسب و توجه به تنشهای پسماند و شرایط بارگذاری.
-
استفاده از بازدارندههای خوردگی: بهکارگیری مواد شیمیایی مناسب در سیستمهایی که استفاده از آنها از نظر فرایندی و زیستمحیطی مجاز است.
-
پوششدهی: استفاده از پوششهای محافظ متناسب با محیط و شرایط بهرهبرداری.
-
حفاظت کاتدی: استفاده از روشهای الکتروشیمیایی مناسب برای کنترل خوردگی در سامانههای قابلاعمال، مانند برخی خطوط لوله و سازههای فلزی.
-
بازرسی و پایش: بررسی وضعیت تجهیزات، اندازهگیری خوردگی و اجرای برنامههای بازرسی متناسب با ریسک.
انتخاب روش کنترل باید بر اساس تحلیل مهندسی انجام شود؛ هیچ روش واحدی برای تمام تجهیزات و محیطها مناسب نیست.
در این میان، استانداردهای مرتبط با خوردگی و محیطهای ترش، از جمله NACE MR0175 / ISO 15156، به مهندسان کمک میکنند تا مواد مناسب را با توجه به شرایط سرویس انتخاب کنند. برای خرید فلنجها، اتصالات و سایر تجهیزات پایپینگ، بررسی استاندارد محصول، مشخصات ماده و مدارک آزمون در کنار الزامات محیط ترش ضروری است.
پتروفیتینگ با تأکید بر اهمیت انتخاب صحیح مواد و شناخت استانداردهای صنعتی، توصیه میکند که در پروژههای حساس نفت، گاز و پتروشیمی، تصمیمگیری درباره جنس تجهیزات و اتصالات بر پایه شرایط واقعی سرویس، مستندات فنی معتبر و الزامات طراحی انجام شود.
NACE MR0175 چیست؟ استاندارد ISO 15156 و فولادهای مقاوم به محیط ترش
استاندارد NACE MR0175 چیست؟ راهنمای تخصصی فولاد، فلنج و اتصالات مناسب محیط ترش | پتروفیتینگ
مقدمه
در صنایع نفت و گاز، انتخاب مواد اولیه و قطعات صنعتی باید علاوه بر استحکام مکانیکی، مقاومت مناسب در برابر شرایط خورنده و خطر ترکخوردگی را نیز در نظر بگیرد. یکی از مهمترین چالشها در این صنایع، وجود سولفید هیدروژن (H₂S) در سیالات تولیدی است؛ ترکیبی که در شرایط مناسب میتواند احتمال ترکخوردگی و شکست تجهیزات فلزی را افزایش دهد.
استاندارد NACE MR0175 / ISO 15156 برای کمک به انتخاب و تأیید مواد فلزی مورد استفاده در تجهیزات تولید نفت و گاز و تأسیسات مرتبط با شیرینسازی گاز طبیعی در محیطهای حاوی H₂S تدوین شده است.
این استاندارد برای تولیدکنندگان لوله، فلنج، اتصالات، شیرآلات و سایر تجهیزات صنعتی اهمیت دارد؛ زیرا انتخاب یک فولاد با استحکام بالا، بهتنهایی تضمین نمیکند که آن فولاد در محیط ترش عملکرد ایمنی داشته باشد.
در این مقاله از پتروفیتینگ، استاندارد NACE MR0175، سازوکارهای ترکخوردگی، نقش خواص متالورژیکی، الزامات بررسی مواد و نکات مهم خرید محصولات صنعتی بررسی میشود تا انتخاب تجهیزات متناسب با شرایط واقعی سرویس، بر پایه اطلاعات فنی و مستندات معتبر انجام شود.
NACE MR0175 چیست؟
NACE MR0175 استانداردی برای انتخاب و تأیید مواد فلزی در شرایط مشخص حاوی سولفید هیدروژن در صنایع تولید نفت و گاز است. این استاندارد با مجموعه استانداردهای ISO 15156 مرتبط است و در صنعت معمولاً با نام NACE MR0175 / ISO 15156 شناخته میشود.
هدف اصلی آن کاهش خطر ترکخوردگی ناشی از H₂S از طریق انتخاب صحیح مواد و توجه به شرایط محیطی، خواص ماده و فرایندهای تولید است.
این استاندارد سه بخش اصلی دارد:
-
ISO 15156-1: اصول عمومی انتخاب و تأیید مواد مقاوم به ترکخوردگی؛
-
ISO 15156-2: فولادهای کربنی و کمآلیاژ مقاوم به ترکخوردگی و استفاده از چدنها؛
-
ISO 15156-3: آلیاژهای مقاوم به خوردگی و سایر آلیاژها.
برای انتخاب یک ماده، صرف مراجعه به نام استاندارد کافی نیست؛ بخش مربوط به نوع ماده و شرایط سرویس نیز باید بررسی شود. منبع رسمی: ISO 15156-1:2020
محیط ترش یا Sour Service چیست؟
محیط ترش به محیطی گفته میشود که وجود H₂S در شرایط مشخص میتواند باعث ایجاد سازوکارهای ترکخوردگی در مواد فلزی شود.
وجود این گاز بهتنهایی برای تعیین مناسببودن یا نبودن یک ماده کافی نیست. شدت خطر به مجموعهای از عوامل بستگی دارد، از جمله:
-
فشار جزئی H₂S یا پارامتر مناسب تعیینشده در استاندارد؛
-
وجود آب و ویژگیهای فاز آبی؛
-
pH محیط؛
-
دمای کارکرد؛
-
تنشهای اعمالشده و تنشهای پسماند؛
-
نوع آلیاژ و ریزساختار آن؛
-
سختی و وضعیت عملیات حرارتی؛
-
ترکیب سیال و سایر عوامل خورنده.
بنابراین، انتخاب فولاد برای محیط ترش باید بر اساس ارزیابی شرایط واقعی سرویس انجام شود، نه فقط بر مبنای درصد H₂S یا نام تجاری محصول.
چرا NACE MR0175 در صنایع نفت و گاز اهمیت دارد؟
شکست یک قطعه فلزی در خط انتقال یا تجهیزات تولید نفت و گاز ممکن است باعث توقف تولید، نشت مواد خطرناک، آسیبهای زیستمحیطی و خطرات ایمنی شود.
NACE MR0175 / ISO 15156 به مهندسان و سازندگان کمک میکند مواد مناسب را بر اساس شرایط محیطی و احتمال ترکخوردگی انتخاب کنند.
کاربردهای مرتبط با این استاندارد میتوانند شامل موارد زیر باشند:
-
تجهیزات سرچاهی و سر چاه؛
-
خطوط جریان و خطوط جمعآوری نفت و گاز؛
-
تجهیزات تأسیسات فرآورش گاز؛
-
خطوط انتقال نفت، گاز و سیالات چندفازی در محدوده کاربرد استاندارد؛
-
تجهیزات تحت فشار مورد استفاده در محیطهای ترش؛
-
برخی فلنجها، اتصالات و شیرآلات نصبشده در این سیستمها.
دامنه کاربرد دقیق باید از متن استاندارد و مشخصات پروژه تعیین شود. این استاندارد لزوماً برای همه تجهیزات پالایشگاهی یا تمام محیطهای خورنده مناسب نیست و جایگزین کد طراحی یا مقررات حاکم بر تجهیز نمیشود.
مهمترین انواع ترکخوردگی مرتبط با H₂S
1. ترکخوردگی تنشی سولفیدی (SSC)
Sulfide Stress Cracking یا SSC یکی از سازوکارهای اصلی آسیب در محیطهای ترش است. این پدیده در اثر ترکیب شرایط محیطی، تنش کششی و حساسیت ماده به هیدروژن رخ میدهد.
در محیط مناسب، واکنشهای خوردگی میتوانند ورود هیدروژن به فلز را تسهیل کنند. هیدروژن جذبشده ممکن است در فولادهای حساس، در حضور تنش، زمینه ایجاد ترک و شکست را فراهم کند.
سختی بالا، ساختار متالورژیکی نامناسب، تنش پسماند و شرایط محیطی از عوامل مؤثر بر خطر SSC هستند.
2. ترکخوردگی القاشده با هیدروژن (HIC)
Hydrogen-Induced Cracking یا HIC به تشکیل ترک در اثر تجمع هیدروژن در نواحی حساس داخلی فولاد مربوط است. این نوع ترکخوردگی لزوماً به تنش خارجی بالا نیاز ندارد.
کیفیت فولاد، ناخالصیها، آخالهای غیرفلزی و ناهمگنی ساختار داخلی میتوانند بر حساسیت به HIC تأثیر بگذارند.
3. ترکخوردگی پلکانی (SWC)
Stepwise Cracking یا SWC زمانی مطرح میشود که ترکهای مرتبط با HIC در صفحات مجاور به یکدیگر متصل شوند و مسیر ترکخوردگی گستردهتری ایجاد کنند.
4. ترکخوردگی ناشی از برهمکنش تنش و هیدروژن (SOHIC)
Stress-Oriented Hydrogen-Induced Cracking یا SOHIC با ایجاد و اتصال ترکهای مرتبط با هیدروژن تحت تأثیر تنش همراه است. این پدیده ممکن است در فلز پایه یا نواحی خاصی از اتصالات جوشکاریشده مشاهده شود.
استاندارد ISO 15156 علاوه بر سازوکارهای فوق، سایر انواع ترکخوردگی مرتبط با H₂S را نیز در محدوده خود بررسی میکند. بااینحال، رعایت الزامات این استاندارد به معنی مصونیت کامل محصول در برابر تمام انواع خوردگی نیست. منبع فنی: متن ISO 15156-1
ارتباط NACE MR0175 با فولادهای ASTM
یکی از نکات مهم در خرید محصولات صنعتی، تفاوت میان استاندارد محصول و استاندارد انتخاب مواد برای محیط ترش است.
استانداردهای ASTM مشخصات محصول یا ماده، از جمله ترکیب شیمیایی، خواص مکانیکی، فرایند ساخت و آزمونهای مرتبط را تعیین میکنند. در مقابل، NACE MR0175 / ISO 15156 مشخص میکند مواد چگونه باید برای شرایط خاص حاوی H₂S انتخاب و تأیید شوند.
برای مثال:
| استاندارد محصول | کاربرد متداول | نکته در ارتباط با NACE |
|---|---|---|
| ASTM A106 | لوله فولادی بدون درز | گرید و شرایط واقعی سرویس باید بررسی شود |
| ASTM A234 | اتصالات فولادی کارشده | انطباق با محیط ترش بهصورت جداگانه ارزیابی میشود |
| ASTM A350 | قطعات فورجشده، از جمله برخی فلنجها و اتصالات | گرید محصول بهتنهایی تضمینکننده انطباق نیست |
| ASTM A694 | فورجهای فولادی با استحکام بالا برای فلنجها و قطعات خطوط انتقال | استحکام بالا به معنی مقاومت خودکار در برابر SSC نیست |
| ASTM A860 | اتصالات فولادی با استحکام بالا و اتصال لببهلب جوشی | خواص نهایی، ساخت و شرایط سرویس باید ارزیابی شوند |
در نتیجه، عبارتهایی مانند «ASTM A860 WPHY 52 مطابق NACE» باید بر اساس شرایط واقعی محصول، استاندارد قابلاعمال و مستندات فنی پشتیبانی شوند. صرف درج نام ASTM برای اثبات انطباق کافی نیست.
نقش سختی فولاد در NACE MR0175
سختی یکی از پارامترهای مهم در ارزیابی حساسیت بسیاری از فولادهای کربنی و کمآلیاژ به SSC است.
در برخی شرایط، سختی بالا میتواند خطر ترکخوردگی را افزایش دهد. به همین دلیل، استاندارد برای مواد و شرایط مشخص، الزامات مرتبط با سختی و وضعیت متالورژیکی را مطرح میکند.
بااینحال، نباید یک حد سختی واحد را به تمام گریدها، محصولات و شرایط سرویس تعمیم داد. حد مجاز، روش آزمون و محل اندازهگیری باید با توجه به نوع ماده، بخش مربوطه از استاندارد و مشخصات پروژه تعیین شوند.
در اتصالات جوشکاریشده، در صورت الزام، ممکن است بررسی فلز پایه، فلز جوش و ناحیه متأثر از حرارت ضروری باشد؛ زیرا این نواحی میتوانند خواص متفاوتی داشته باشند.
اهمیت عملیات حرارتی
عملیات حرارتی بر ریزساختار، سختی، استحکام و چقرمگی فولاد اثر میگذارد. به همین دلیل، وضعیت نهایی محصول پس از تولید اهمیت زیادی دارد.
بسته به نوع فولاد و استاندارد محصول، روشهایی مانند نرمالهکردن، کوئنچ و تمپر یا سایر عملیات مجاز ممکن است به کار روند.
هدف از عملیات حرارتی مناسب میتواند دستیابی به خواص مکانیکی موردنیاز، کنترل ساختار و کاهش برخی تنشهای پسماند باشد.
بااینحال، انجام یک عملیات حرارتی مشخص بهتنهایی تضمین نمیکند که محصول با NACE MR0175 مطابقت دارد. نوع عملیات، دما، زمان، وضعیت نهایی ماده و نتایج آزمونها باید با الزامات قابلاعمال سازگار باشند.
آیا هر محصول دارای عنوان NACE برای تمام محیطهای ترش مناسب است؟
خیر. انطباق مواد با NACE MR0175 / ISO 15156 به شرایط سرویس و الزامات مشخص وابسته است.
یک ماده ممکن است در محدودهای از دما، pH و فشار جزئی H₂S قابل استفاده باشد، اما در شرایط شدیدتر یا متفاوت، به ارزیابی، محدودیت یا ماده دیگری نیاز داشته باشد.
همچنین، انطباق با الزامات مربوط به SSC را نباید خودکار معادل مقاومت در برابر HIC، خوردگی عمومی، خوردگی حفرهای یا تمام سازوکارهای آسیب دانست.
برای تأیید انطباق باید این موارد بررسی شوند:
-
نوع ماده و استاندارد پایه محصول؛
-
شرایط واقعی محیط سرویس؛
-
الزامات مربوط به همان ماده در ISO 15156؛
-
ترکیب شیمیایی و خواص مکانیکی واقعی؛
-
سختی و وضعیت عملیات حرارتی در صورت الزام؛
-
فرایند ساخت و جوشکاری؛
-
مدارک آزمون و قابلیت ردیابی محصول.
مدارک موردنیاز برای خرید فلنج و اتصالات مطابق NACE
برای خرید صنعتی، بهتر است مدارک زیر در سفارش و فرایند کنترل کیفیت بررسی شوند:
-
گواهی آزمون مواد (MTC)؛
-
نام و گرید دقیق استاندارد محصول؛
-
نسخه استاندارد NACE MR0175 / ISO 15156 و اصلاحیههای قابلاعمال؛
-
نتایج آزمون کشش و ترکیب شیمیایی؛
-
نتایج آزمون سختی در صورت الزام؛
-
سوابق عملیات حرارتی؛
-
نتایج آزمونهای تکمیلی موردنیاز پروژه؛
-
اطلاعات ردیابی محصول و شناسه محموله؛
-
مدارک بازرسی و تأییدیههای موردنیاز قرارداد.
عبارت «NACE» روی برچسب، پیشفاکتور یا گواهی فروش بهتنهایی برای اثبات انطباق فنی کافی نیست. اسناد باید به محصول واقعی و شرایط موردنظر پروژه مرتبط باشند.
در بررسی مشخصات فلنجها و اتصالات صنعتی، پتروفیتینگ بر اهمیت تطبیق گرید، استاندارد ساخت، وضعیت عملیات حرارتی و مدارک آزمون با الزامات سفارش تأکید میکند. این بررسی به خریداران کمک میکند تا ادعای انطباق محصول را بر اساس شواهد فنی ارزیابی کنند، نه صرفاً عنوان درجشده روی محصول.
نسخه استاندارد و اصلاحیهها
هنگام تنظیم مشخصات خرید، باید شماره و نسخه استاندارد بهروشنی مشخص شود. مرجع شناختهشده استاندارد شامل ANSI/NACE MR0175-2021 / ISO 15156:2020 است و اصلاحیهها و بخشنامههای فنی بعدی نیز باید بررسی شوند.
وضعیت بازنگری مجموعه ISO 15156 ممکن است تغییر کند؛ بنابراین برای پروژههای جدید، آخرین وضعیت انتشار رسمی و نسخه تعیینشده در قرارداد باید کنترل شود.
منابع رسمی برای بررسی وضعیت استاندارد:
جمعبندی
NACE MR0175 / ISO 15156 استانداردی کلیدی برای انتخاب و تأیید مواد فلزی در محیطهای حاوی H₂S در صنایع تولید نفت و گاز است. این استاندارد با تمرکز بر سازوکارهای ترکخوردگی، به انتخاب مواد متناسب با شرایط سرویس کمک میکند.
برای تولید و تأمین فلنجها، اتصالات و لولههای مورد استفاده در محیط ترش، نام گرید و استحکام مکانیکی بهتنهایی کافی نیست. شرایط محیطی، سختی، ساختار متالورژیکی، عملیات حرارتی، فرایند ساخت و مدارک آزمون باید همزمان بررسی شوند.
در نتیجه، انتخاب محصول مطابق NACE باید بر اساس الزامات فنی و شرایط واقعی پروژه انجام شود و هر ادعای انطباق نیز باید مستند و قابل بررسی باشد. پتروفیتینگ با تمرکز بر معرفی مشخصات فنی و استانداردهای مرتبط با تجهیزات پایپینگ، بر اهمیت انتخاب آگاهانه و بررسی مدارک فنی پیش از خرید تأکید میکند.
پرسشهای متداول
NACE MR0175 چیست؟
استانداردی برای انتخاب و تأیید مواد فلزی مورد استفاده در تجهیزات تولید نفت و گاز و محیطهای حاوی H₂S است که خطر ترکخوردگی مرتبط با این محیطها مطرح باشد.
آیا NACE MR0175 یک گرید فولاد است؟
خیر. این استاندارد یک گرید فولادی نیست؛ بلکه چارچوبی برای انتخاب و تأیید مواد در شرایط مشخص سرویس است.
آیا فولاد ASTM A860 WPHY 52 بهطور خودکار مطابق NACE است؟
خیر. باید نوع ماده، شرایط محیطی، الزامات ISO 15156، خواص واقعی، سختی، عملیات حرارتی و مدارک فنی بررسی شوند.
آیا رعایت NACE MR0175 تمام انواع خوردگی را کنترل میکند؟
خیر. این استاندارد عمدتاً بر انتخاب مواد و سازوکارهای ترکخوردگی مرتبط با H₂S تمرکز دارد و جایگزین ارزیابی همه انواع خوردگی نیست.
برای خرید فلنج NACE چه مدارکی لازم است؟
گواهی MTC، مشخصات دقیق گرید، نسخه استاندارد، نتایج آزمونهای لازم و مدارک مربوط به عملیات حرارتی و ردیابی محصول باید بر اساس الزامات سفارش بررسی شوند.
ASTM A234 WPB و WPC؛ مشخصات فنی و تفاوت دو گرید
فولاد ASTM A234 WPB و WPC؛ بررسی تخصصی متالورژی، خواص مکانیکی و کاربرد اتصالات فولادی
مقدمه
اتصالات فولادی یکی از اجزای اصلی سیستمهای لولهکشی صنعتی هستند و وظیفه تغییر مسیر جریان، ایجاد انشعاب، تغییر قطر و اتصال بخشهای مختلف خطوط را بر عهده دارند. انتخاب جنس این اتصالات باید با فشار، دما، نوع سیال، شرایط بهرهبرداری و مشخصات لولههای متصلشونده سازگار باشد.
استاندارد ASTM A234/A234M الزامات مربوط به اتصالات فولادی کربنی و آلیاژی کارشده را برای کاربردهای فشار و دماهای متوسط و بالا پوشش میدهد. در میان گریدهای کربنی این استاندارد، ASTM A234 WPB و ASTM A234 WPC از گریدهای مهم برای اتصالات خطوط لوله صنعتی هستند.
این دو گرید از نظر خانواده مواد و کاربردهای کلی به یکدیگر نزدیکاند، اما از نظر حداقل استحکام مکانیکی تفاوت دارند. در این مقاله، مشخصات فنی، ترکیب شیمیایی، خواص مکانیکی، عملیات حرارتی و کاربردهای این دو گرید بررسی میشود. مجموعه پتروفیتینگ نیز در معرفی و تأمین اتصالات فولادی صنعتی، توجه به استاندارد ساخت، گرید متریال و انطباق مشخصات فنی محصول با نیاز پروژه را از عوامل مهم انتخاب و خرید اتصالات میداند.
استاندارد ASTM A234 چیست؟
ASTM A234/A234M استانداردی برای اتصالات فولادی کربنی و آلیاژی کارشده است که در سیستمهای لولهکشی تحت فشار و ساخت تجهیزات تحت فشار، در محدوده دمایی تعریفشده در استاندارد، استفاده میشوند.
این استاندارد محصولات بدون درز و جوشی را پوشش میدهد و الزامات مربوط به مواد اولیه، ساخت، خواص مکانیکی، عملیات حرارتی و آزمونهای موردنیاز را مشخص میکند.
اتصالات متداولی که میتوانند بر اساس این استاندارد تولید شوند عبارتاند از:
-
زانویی (Elbow)
-
سهراهی (Tee)
-
تبدیل هممرکز (Concentric Reducer)
-
تبدیل غیرهممرکز (Eccentric Reducer)
-
کپ (Cap)
-
سایر اتصالات مشمول استاندارد و سفارش
ابعاد اتصالات لببهلب جوشی معمولاً بر اساس استانداردهایی مانند ASME B16.9 تعیین میشوند. بنابراین باید میان استاندارد جنس محصول و استاندارد ابعادی آن تفاوت قائل شد.
مرجع اصلی برای مشخصات محصول، نسخه مورد توافق ASTM A234/A234M است. مشاهده مشخصات ASTM A234/A234M در ASTM International
مفهوم نامگذاری ASTM A234 WPB و WPC
در نامگذاری این گریدها، A234 شماره استاندارد محصول است و WPB و WPC شناسه گریدهای فولادی به شمار میروند.
این حروف را نباید با کلاس فشار فلنجها یا رده ضخامت لوله اشتباه گرفت. فشار مجاز سیستم به عواملی مانند جنس، ضخامت، دما، ابعاد، کد طراحی و مشخصات اتصال وابسته است.
بهطور خلاصه:
-
ASTM A234 WPB: گرید متداول فولاد کربنی برای اتصالات صنعتی تحت فشار.
-
ASTM A234 WPC: گرید فولاد کربنی با حداقل استحکام مکانیکی بالاتر نسبت به WPB.
حرف W در انتهای نامگذاری محصول، مانند WPBW یا WPCW، در سیستم مارکینگ استاندارد به ساخت جوشی اتصال اشاره دارد؛ خود WPB یا WPC نام گرید ماده است.
خواص مکانیکی ASTM A234 WPB و WPC
خواص مکانیکی از مهمترین معیارها در انتخاب اتصالات فولادی هستند. دو شاخص اصلی در این زمینه، استحکام تسلیم و استحکام کششیاند.
-
استحکام تسلیم (Yield Strength): تنشی که پس از آن تغییر شکل دائمی ماده آغاز میشود؛ مقدار دقیق به روش آزمون و تعریف استاندارد بستگی دارد.
-
استحکام کششی (Tensile Strength): بیشترین تنش کششی ثبتشده در آزمون کشش.
-
ازدیاد طول (Elongation): شاخصی از شکلپذیری ماده در آزمون کشش.
جدول زیر مقادیر متداول خواص کششی این دو گرید را بر اساس جدولهای فنی منتشرشده برای ASTM A234/A234M نشان میدهد:
| خاصیت مکانیکی | ASTM A234 WPB | ASTM A234 WPC |
|---|---|---|
| حداقل استحکام تسلیم | 240 MPa | 275 MPa |
| حداقل استحکام کششی | 415 MPa | 485 MPa |
| حداقل ازدیاد طول نمونه گرد استاندارد در 4D، در جهت طولی | 22% | 22% |
| حداقل ازدیاد طول نمونه گرد استاندارد در 4D، در جهت عرضی | 14% | 14% |
مقادیر ازدیاد طول به نوع نمونه، جهت نمونهبرداری و ضخامت وابستهاند؛ برای مثال، الزامات نمونههای تخت یا محصولاتی که از ورق ساخته شدهاند میتواند متفاوت باشد. مقادیر جدول باید با نسخه استاندارد درجشده در سفارش و نوع نمونه آزمون تطبیق داده شوند. مرجع فنی خواص مکانیکی ASTM A234
نتیجه مهم: WPC حداقل استحکام تسلیم و کششی بالاتری از WPB دارد؛ اما این تفاوت بهتنهایی به معنی مناسببودن WPC برای تمام شرایط کاری یا فشارهای بالاتر نیست. انتخاب گرید باید بر اساس محاسبات طراحی و الزامات پروژه انجام شود.
بررسی متالورژیکی ASTM A234 WPB
ساختار و ویژگیهای فولاد WPB
WPB یک گرید فولاد کربنی است که در ساخت اتصالات لولهکشی صنعتی کاربرد گستردهای دارد. ترکیب شیمیایی کنترلشده و فرایند تولید مناسب به دستیابی به استحکام، شکلپذیری و قابلیت ساخت موردنیاز کمک میکنند.
خواص نهایی این گرید فقط به درصد کربن وابسته نیستند؛ منگنز، سیلیسیم، ناخالصیها، روش شکلدهی، ضخامت و عملیات حرارتی نیز بر عملکرد محصول اثر میگذارند.
نقش کربن و منگنز
کربن در افزایش استحکام فولاد نقش دارد، اما افزایش بیش از حد آن میتواند بر شکلپذیری و جوشپذیری اثر منفی بگذارد.
منگنز نیز در استحکامبخشی و کنترل رفتار فولاد نقش دارد. نسبت و مقدار عناصر شیمیایی باید در محدوده مجاز استاندارد باقی بمانند تا محصول خواص موردنیاز را برآورده کند.
کاربردهای WPB
این گرید معمولاً در اتصالات خطوط لوله صنعتی، سیستمهای انتقال سیالات، تأسیسات نفت و گاز، صنایع پتروشیمی و برخی سیستمهای بخار و آب صنعتی به کار میرود؛ البته انتخاب نهایی باید با دما، فشار، نوع سیال و کد طراحی سازگار باشد.
بررسی متالورژیکی ASTM A234 WPC
ویژگیهای اصلی WPC
WPC نیز در خانواده اتصالات فولادی کربنی ASTM A234 قرار دارد، اما حداقل استحکام تسلیم و کششی بالاتری نسبت به WPB دارد.
این تفاوت در خواص مکانیکی میتواند در پروژههایی اهمیت داشته باشد که مشخصات طراحی به حداقل استحکام بالاتری نیاز دارند. بااینحال، بالاتر بودن استحکام تسلیم لزوماً به معنی چقرمگی بهتر، مقاومت خوردگی بیشتر یا جوشپذیری بهتر نیست.
عوامل مؤثر بر خواص نهایی WPC
برای دستیابی به خواص مکانیکی موردنیاز، عوامل زیر اهمیت دارند:
-
ترکیب شیمیایی فولاد؛
-
کیفیت مواد اولیه؛
-
روش شکلدهی و ساخت اتصال؛
-
شرایط خنککاری؛
-
عملیات حرارتی، در صورت الزام؛
-
کنترل عیوب ساخت و کیفیت نهایی محصول.
نتایج آزمون کشش و سایر آزمونهای لازم باید نشان دهند که محصول نهایی الزامات گرید را برآورده میکند. صرف نام WPC روی محصول، جایگزین بررسی گواهی آزمون مواد نیست.
ترکیب شیمیایی و اهمیت آن در انتخاب گرید
ترکیب شیمیایی، یکی از عوامل اصلی تعیین خواص مکانیکی و رفتار فولاد در فرایند ساخت است.
عناصر مهم در ارزیابی فولادهای کربنی ASTM A234 عبارتاند از:
-
کربن (C): مؤثر بر استحکام، سختی و جوشپذیری؛
-
منگنز (Mn): مؤثر بر استحکام و رفتار متالورژیکی؛
-
سیلیسیم (Si): مؤثر در اکسیژنزدایی و فرایند تولید؛
-
فسفر (P) و گوگرد (S): ناخالصیهایی که باید در محدوده مجاز استاندارد کنترل شوند.
حدود مجاز دقیق هر عنصر باید از جدول ترکیب شیمیایی نسخه قراردادی ASTM A234/A234M استخراج شود. همچنین ترکیب شیمیایی گزارششده در MTC باید با گرید، روش تولید و الزامات سفارش مطابقت داشته باشد.
بهتر است در مشخصات فنی محصول، ترکیب شیمیایی بدون اشاره به نسخه استاندارد یا بدون بررسی گواهی واقعی محموله بهصورت قطعی اعلام نشود.
عملیات حرارتی اتصالات ASTM A234 WPB و WPC
عملیات حرارتی در صورت الزام استاندارد یا با توجه به روش ساخت، برای دستیابی به خواص مکانیکی و ساختار متالورژیکی مناسب اهمیت دارد.
روشهایی مانند نرمالهکردن، آنیل یا نرمالهکردن و تمپر ممکن است برای شرایط مشخص تولید به کار روند. الزام دقیق به دمای شکلدهی نهایی، ابعاد قطعه، روش ساخت و نسخه استاندارد بستگی دارد.
برای مثال، در برخی شرایط تعریفشده در استاندارد، اتصالات شکلدهیشده در محدوده دمایی مشخص میتوانند بدون عملیات حرارتی اضافی پذیرفته شوند؛ در مقابل، برخی روشهای شکلدهی یا شرایط تولید ممکن است عملیات حرارتی بعدی را الزامی کنند.
بنابراین نمیتوان گفت تمام اتصالات WPB یا WPC الزاماً باید یک نوع عملیات حرارتی یکسان داشته باشند. سوابق عملیات حرارتی و انطباق محصول باید با استاندارد و سفارش بررسی شوند.
تفاوت ASTM A234 WPB و WPC
| معیار مقایسه | WPB | WPC |
|---|---|---|
| خانواده ماده | فولاد کربنی | فولاد کربنی |
| حداقل استحکام تسلیم | 240 MPa | 275 MPa |
| حداقل استحکام کششی | 415 MPa | 485 MPa |
| کاربرد کلی | اتصالات صنعتی متداول تحت فشار | اتصالاتی که به سطح استحکام مکانیکی بالاتری نیاز دارند |
| انتخاب بر اساس فشار | نیازمند محاسبات و کد طراحی | نیازمند محاسبات و کد طراحی |
| مقاومت در برابر خوردگی | وابسته به محیط و شرایط سرویس | وابسته به محیط و شرایط سرویس |
| جایگزینی با گرید دیگر | فقط با بررسی فنی | فقط با بررسی فنی |
نکته: WPC را نباید صرفاً به دلیل استحکام بالاتر، جایگزین مستقیم WPB دانست. ابعاد، ضخامت، الزامات طراحی، جوشپذیری و شرایط سرویس باید بررسی شوند.
انواع اتصالات ساختهشده از ASTM A234 WPB و WPC
زانویی (Elbow)
زانویی برای تغییر جهت مسیر لوله استفاده میشود. زانوییهای 45 و 90 درجه از انواع رایج هستند و بسته به طراحی سیستم، شعاع خم و ابعاد متفاوتی دارند.
سهراهی (Tee)
سهراهی برای ایجاد انشعاب در خط لوله استفاده میشود. سهراهی مساوی و سهراهی کاهنده از انواع متداولاند.
تبدیل (Reducer)
تبدیل برای تغییر قطر خط استفاده میشود. تبدیل هممرکز و غیرهممرکز با توجه به شرایط نصب و نیاز سیستم انتخاب میشوند.
کپ (Cap)
کپ برای بستن انتهای لوله به کار میرود و باید با قطر، ضخامت و مشخصات طراحی خط مطابقت داشته باشد.
نوع اتصال، جنس و گرید آن باید جداگانه در سفارش مشخص شوند. استاندارد ASTM A234 جنس و الزامات ساخت را پوشش میدهد؛ ابعاد و تلرانس محصول باید با استاندارد ابعادی مرتبط نیز تطبیق داده شوند.
کاربردهای صنعتی ASTM A234 WPB و WPC
این گریدها میتوانند در سیستمهای مختلف لولهکشی صنعتی به کار روند، از جمله:
-
خطوط انتقال آب و سیالات صنعتی؛
-
خطوط فرایندی صنایع نفت و گاز؛
-
تأسیسات پتروشیمی؛
-
سیستمهای بخار و خدمات دمای متوسط یا بالا، در محدوده مجاز طراحی؛
-
خطوط انتقال سیالات در نیروگاهها و کارخانهها؛
-
ساخت برخی تجهیزات و مجموعههای تحت فشار.
این فهرست به معنی مناسببودن خودکار گریدها برای همه شرایط نیست. دمای طراحی، فشار، خوردندگی سیال، احتمال وجود H₂S، ضخامت و کد طراحی باید بررسی شوند.
تفاوت ASTM A234 با ASTM A860
ASTM A234 و ASTM A860 هر دو به اتصالات فولادی مربوطاند، اما برای کاربردها و سطوح استحکام متفاوتی تدوین شدهاند.
-
ASTM A234 WPB/WPC: اتصالات فولادی کربنی و آلیاژی کارشده برای سرویس فشار و دمای متوسط و بالا.
-
ASTM A860 WPHY: اتصالات فولادی با استحکام بالا، بهویژه برای خطوط انتقال پرفشار.
انتخاب بین این استانداردها باید بر اساس الزامات طراحی و مشخصات خط انجام شود. استحکام بالاتر بهتنهایی دلیل کافی برای جایگزینی یک استاندارد با دیگری نیست.
کنترل کیفیت و مدارک موردنیاز هنگام خرید
برای خرید اتصالات ASTM A234 WPB یا WPC، بهتر است موارد زیر بررسی شوند:
-
گواهی آزمون مواد (MTC): شامل شناسه محموله، ترکیب شیمیایی و نتایج آزمونهای مکانیکی؛
-
استاندارد و گرید دقیق: ASTM A234/A234M و گرید WPB یا WPC؛
-
روش ساخت: بدون درز یا جوشی، مطابق مشخصات سفارش؛
-
عملیات حرارتی: سوابق مربوطه در صورت الزام استاندارد یا پروژه؛
-
آزمون کشش و سختی: مطابق الزامات استاندارد قابلاعمال؛
-
بازرسی ابعادی: قطر، ضخامت، زاویه، آمادهسازی انتهای جوش و تلرانسها؛
-
آزمونهای غیرمخرب: در صورت الزام سفارش یا کد طراحی؛
-
ردیابی محصول: تطبیق مارکینگ قطعه با مدارک و گواهی آزمون.
همچنین باید توجه داشت که الزامات آزمون هیدرواستاتیک یا آزمونهای تکمیلی را باید از نسخه استاندارد و مشخصات سفارش بررسی کرد؛ نباید بدون بررسی متن استاندارد فرض کرد تمام آزمونها برای همه اتصالات به یک شکل الزامیاند.
هنگام بررسی پیشنهادهای تأمینکنندگان، پتروفیتینگ توصیه میکند علاوه بر مقایسه قیمت، به تطابق گرید و استاندارد، کیفیت ساخت، قابلیت ردیابی محصول و کاملبودن مدارک فنی توجه شود. تطبیق گواهی MTC با مارکینگ روی قطعه و مشخصات سفارش، به کاهش ریسک مغایرت متریال در زمان نصب و بهرهبرداری کمک میکند.
جمعبندی
ASTM A234 WPB و WPC دو گرید فولاد کربنی مورد استفاده در ساخت اتصالات لولهکشی صنعتی هستند. تفاوت اصلی آنها در حداقل استحکام مکانیکی است: WPC حداقل استحکام تسلیم و کششی بالاتری نسبت به WPB دارد.
بااینحال، انتخاب گرید مناسب تنها بر اساس استحکام انجام نمیشود. فشار و دمای طراحی، نوع سیال، ضخامت، استاندارد ابعادی، جوشپذیری و شرایط بهرهبرداری نیز باید در نظر گرفته شوند.
برای خرید مطمئن، تطبیق مشخصات محصول با استاندارد ASTM A234/A234M، بررسی گواهی آزمون مواد و کنترل کیفیت ساخت اهمیت اساسی دارد. در پتروفیتینگ نیز انتخاب و تأمین اتصالات فولادی باید بر مبنای مشخصات فنی پروژه، گرید متریال موردنیاز و مدارک قابلبررسی محصول انجام شود تا اتصال انتخابشده با الزامات طراحی و شرایط واقعی سرویس سازگار باشد.
پرسشهای متداول
ASTM A234 WPB چیست؟
گریدی از فولاد کربنی برای ساخت اتصالات لولهکشی تحت فشار است که در محدوده کاربرد استاندارد A234/A234M استفاده میشود.
تفاوت WPB و WPC چیست؟
WPC حداقل استحکام تسلیم و کششی بالاتری دارد. انتخاب نهایی باید بر اساس طراحی و مشخصات فنی پروژه انجام شود.
آیا WPC همیشه بهتر از WPB است؟
خیر. استحکام بالاتر به معنی مناسببودن برای تمام کاربردها نیست. شرایط سرویس، جوشپذیری، ضخامت و کد طراحی باید بررسی شوند.
آیا ASTM A234 WPB برای محیط ترش مناسب است؟
صرف درج WPB روی محصول، انطباق با الزامات NACE MR0175 / ISO 15156 را تضمین نمیکند. در محیطهای حاوی H₂S، باید ماده و شرایط سرویس بهصورت جداگانه ارزیابی شوند.
آیا ASTM A234 استاندارد ابعاد اتصالات است؟
خیر. ASTM A234 مشخصات ماده و محصول را تعیین میکند؛ ابعاد و تلرانسها باید با استاندارد ابعادی مرتبط، مانند ASME B16.9 برای اتصالات لببهلب جوشی، تطبیق داده شوند.