

فلنج چیست؟ انواع فلنج، استانداردها و قیمت | پترو فیتینگ
فلنج چیست؟ راهنمای جامع انواع فلنج، استانداردها، متریال، کلاس فشاری و کاربردهای صنعتی | پترو فیتینگ
فلنج (Flange) چیست و چه کاربردی در صنایع نفت، گاز و پتروشیمی دارد؟
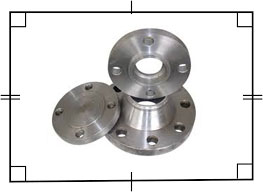
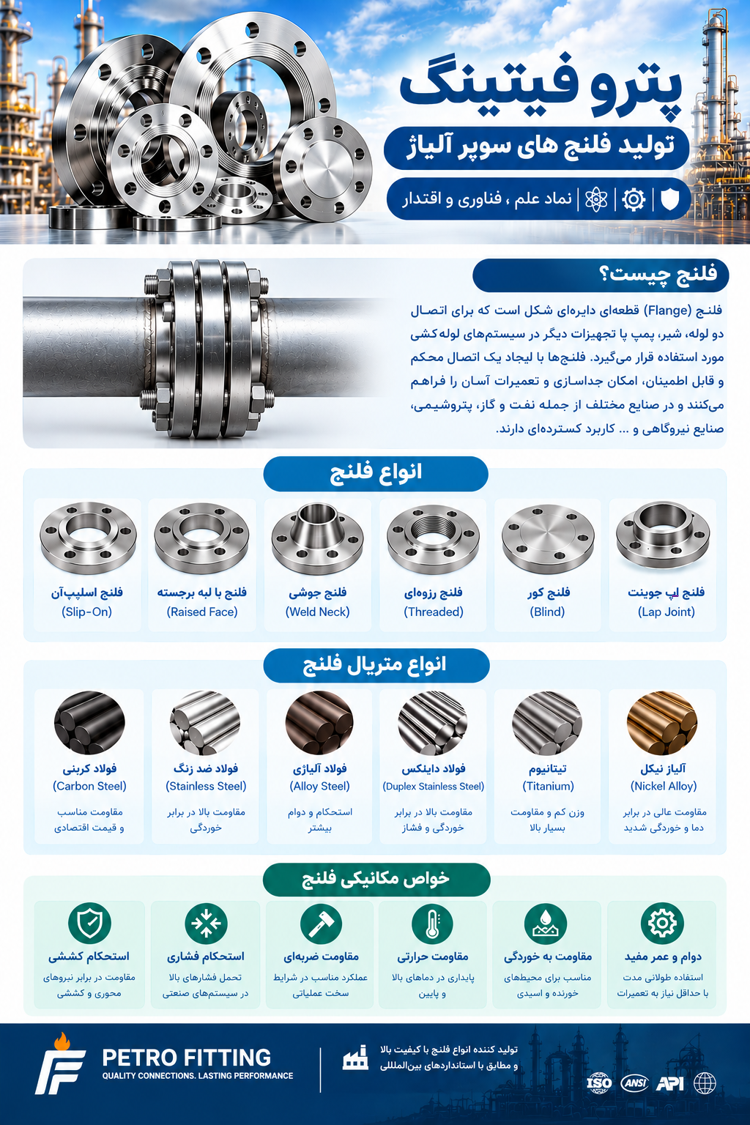
فلنج (Flange) یکی از مهمترین اجزای اتصال در سیستمهای لولهکشی صنعتی است که برای اتصال لولهها به یکدیگر، نصب شیرآلات صنعتی، اتصال تجهیزات فرایندی و ایجاد امکان باز و بسته کردن اتصالات در زمان تعمیرات و نگهداری استفاده میشود. فلنجها با توجه به نوع طراحی، روش اتصال، جنس مواد اولیه، کلاس فشاری، نوع سطح آببندی و شرایط عملیاتی، در طیف گستردهای از کاربردهای صنعتی مورد استفاده قرار میگیرند.
در صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها، خطوط انتقال سیالات و واحدهای فرایندی، انتخاب صحیح فلنج مستقیماً بر ایمنی، قابلیت اطمینان، هزینه تعمیرات و عملکرد سیستم تأثیر میگذارد. یک فلنج مناسب باید بتواند در محدوده فشار و دمای طراحی، در برابر بارهای مکانیکی و شرایط محیطی مقاومت کند و همراه با گسکت، پیچ و مهره مناسب، اتصال آببندیشده و قابل اطمینانی ایجاد کند.
فلنجها برخلاف بسیاری از اتصالات جوشی دائمی، امکان جداسازی کنترلشده تجهیزات و بخشهایی از خطوط لوله را فراهم میکنند. این ویژگی در تعمیر شیرآلات، تعویض تجهیزات، بازرسی داخلی خطوط و نگهداری واحدهای صنعتی اهمیت زیادی دارد.
با این حال، عملکرد مناسب یک اتصال فلنجی تنها به کیفیت خود فلنج وابسته نیست؛ بلکه تطابق ابعادی دو فلنج، انتخاب گسکت مناسب، مشخصات پیچ و مهره، کیفیت سطوح آببندی، روش صحیح مونتاژ و شرایط واقعی بهرهبرداری نیز نقش تعیینکنندهای دارند.
پترو فیتینگ (Petro Fitting) با تمرکز بر دانش مهندسی، مشخصات فنی، استانداردهای بینالمللی و نیازهای صنایع نفت، گاز و پتروشیمی، این صفحه را بهعنوان راهنمای تخصصی شناخت، انتخاب و سفارش فلنج ارائه میکند. هدف، فراهم کردن اطلاعات کاربردی برای مهندسان پایپینگ، کارشناسان متریال، مدیران خرید، پیمانکاران پروژههای صنعتی و تأمینکنندگان تجهیزات است تا بتوانند با شناخت دقیقتر مشخصات فلنج، انتخابی فنی و متناسب با نیاز پروژه داشته باشند.
۱. اجزای اصلی فلنج و نحوه عملکرد اتصال فلنجی
یک اتصال فلنجی معمولاً از چند جزء اصلی تشکیل میشود که هرکدام وظیفه مشخصی در ایجاد اتصال مکانیکی و آببندی دارند.
بدنه فلنج
بدنه فلنج بخش اصلی و باربر اتصال است. هندسه آن، ضخامت، قطر خارجی، قطر دایره پیچها، تعداد و قطر سوراخهای پیچ، نوع سطح آببندی و مشخصات متریال، بر استحکام و عملکرد اتصال تأثیر میگذارند.
سطح آببندی (Facing)
سطح آببندی قسمتی از فلنج است که گسکت در محل اتصال روی آن قرار میگیرد. این سطح میتواند به شکل برجسته، تخت، رینگجوینت یا سایر آرایشهای استاندارد طراحی شود.
گسکت (Gasket)
گسکت بین سطوح اتصال قرار میگیرد و با اعمال نیروی فشاری مناسب، مسیرهای احتمالی نشت را مسدود میکند. انتخاب گسکت باید با فشار، دما، نوع سیال، سازگاری شیمیایی، نوع سطح فلنج و الزامات پروژه مطابقت داشته باشد.
پیچ و مهره (Bolting)
پیچها و مهرهها نیروی لازم برای فشردن گسکت و حفظ اتصال را تأمین میکنند. انتخاب متریال، ابعاد، خواص مکانیکی و روش سفتکردن پیچها باید بر اساس مشخصات مهندسی اتصال انجام شود.
گردن، هاب یا قسمت اتصال به لوله
در برخی فلنجها، بخش گردن یا هاب برای اتصال به لوله و انتقال بارها طراحی شده است. شکل این قسمت، ضخامت و نحوه اتصال آن به لوله، بسته به نوع فلنج و شرایط طراحی متفاوت است.
نکته مهندسی: فلنج، گسکت و پیچ و مهره باید بهعنوان یک مجموعه اتصال بررسی شوند. انتخاب قطعات بهصورت مستقل و بدون بررسی سازگاری آنها میتواند باعث نشتی، کاهش عمر اتصال یا بروز خطرات عملیاتی شود.
۲. انواع فلنج بر اساس روش اتصال و طراحی
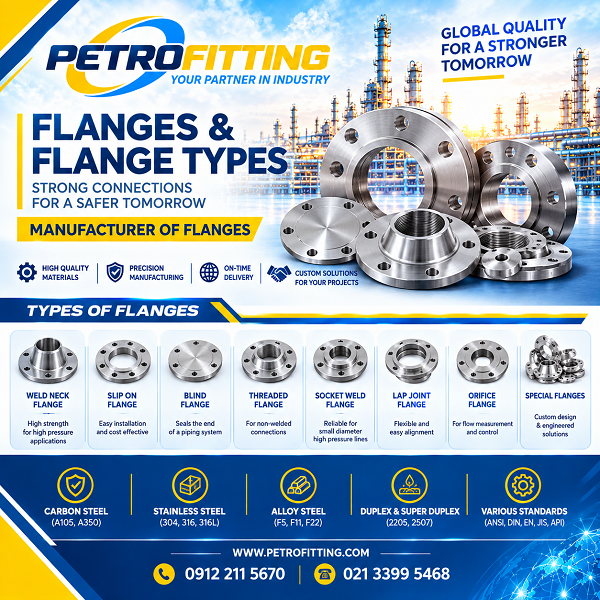
فلنجها بر اساس ساختار هندسی و نحوه اتصال به لوله یا تجهیزات به انواع مختلفی تقسیم میشوند. هر نوع برای شرایط و الزامات خاصی طراحی شده است و نمیتوان یک نوع فلنج را برای تمام کاربردهای صنعتی مناسب دانست.
۲-۱. فلنج گلودار جوشی (Weld Neck Flange)
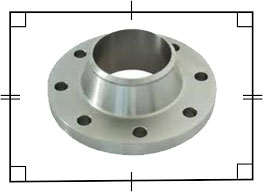
فلنج گلودار جوشی یکی از انواع مهم فلنج در خطوط لوله صنعتی است. این فلنج دارای گردن مخروطی یا هاب بلند است که به لوله جوش لببهلب میشود.
طراحی گردن فلنج به انتقال تدریجیتر تنشها از ناحیه فلنج به لوله کمک میکند. این ویژگی در کاربردهایی که فشار، دما، بارگذاری یا الزامات خستگی اهمیت دارند، میتواند مزیت قابل توجهی داشته باشد.
ویژگیهای فلنج Weld Neck:
-
اتصال به لوله از طریق جوش لببهلب (Butt Weld)
-
امکان استفاده در طیف وسیعی از کلاسهای فشاری استاندارد
-
مناسب برای بسیاری از خطوط فرایندی حساس
-
قابلیت انتخاب بر اساس متریال، ضخامت لوله و شرایط طراحی
-
نیازمند اجرای صحیح جوش و بازرسی متناسب با الزامات پروژه
این نوع فلنج در پالایشگاهها، واحدهای پتروشیمی، خطوط انتقال و سیستمهای فرایندی مورد استفاده قرار میگیرد.
فلنج گلودار جوشی در صورت طراحی و اجرای صحیح، گزینهای مناسب برای بسیاری از اتصالاتی است که تحمل بار و یکپارچگی اتصال در آنها اهمیت دارد؛ بااینحال، انتخاب نهایی باید بر اساس محاسبات و استانداردهای حاکم بر سیستم انجام شود.
۲-۲. فلنج اسلیپون (Slip-On Flange)
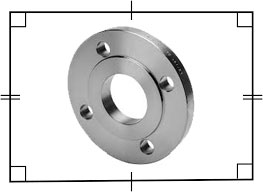
فلنج اسلیپون روی لوله قرار میگیرد و معمولاً با جوشهای گوشهای در داخل و خارج به لوله متصل میشود. این نوع فلنج در برخی کاربردها به دلیل سهولت نسبی نصب و آمادهسازی، انتخاب مناسبی است.
ویژگیهای فلنج Slip-On:
-
نصب نسبتاً ساده
-
امکان استفاده در محدودههای کاربردی تعریفشده در استاندارد مربوطه
-
نیازمند اجرای صحیح جوشهای اتصال
-
حساسیت به شرایط بارگذاری و الزامات طراحی در مقایسه با برخی آرایشهای دیگر
فلنج اسلیپون در خطوط صنعتی، سیستمهای خدماتی و برخی خطوط فرایندی کاربرد دارد. استفاده از آن باید با توجه به فشار، دما، بارهای خارجی و الزامات کد طراحی بررسی شود.
۲-۳. فلنج ساکت ولد (Socket Weld Flange)
فلنج ساکت ولد دارای یک محفظه داخلی است که انتهای لوله درون آن قرار میگیرد و سپس اتصال با جوش گوشهای اجرا میشود.
این نوع فلنج بیشتر در برخی خطوط با قطر اسمی کوچکتر و کاربردهایی که طراحی اتصال ساکتولد مجاز است، مورد استفاده قرار میگیرد.
ویژگیهای فلنج Socket Weld:
-
اتصال لوله به فلنج با استفاده از محفظه سوکتی
-
کاربرد در برخی خطوط فشار بالا با قطرهای کوچک، در محدوده مجاز طراحی
-
نیازمند رعایت جزئیات نصب و جوشکاری
-
ضرورت توجه به الزامات فاصله انتهای لوله، ریشه جوش و کیفیت اجرا
فلنج ساکت ولد را نباید صرفاً به دلیل نام فشارقوی برای هر سرویس فشار بالا مناسب دانست. پذیرش آن به نوع سیال، شرایط سرویس، الزامات کد و محدودیتهای طراحی بستگی دارد.
۲-۴. فلنج دندهای (Threaded Flange)
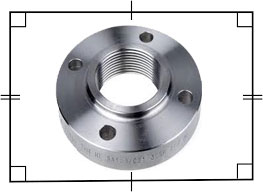
فلنج دندهای یا رزوهای از طریق رزوه داخلی به لوله دارای رزوه خارجی متصل میشود. در این نوع اتصال، معمولاً نیازی به جوشکاری مستقیم فلنج به لوله نیست.
این ویژگی میتواند در شرایطی که جوشکاری محدودیت دارد یا امکان استفاده از اتصال رزوهای فراهم است، مفید باشد.
ویژگیهای فلنج Threaded:
-
اتصال از طریق رزوه
-
کاهش یا حذف نیاز به جوشکاری مستقیم در محل اتصال فلنج به لوله
-
اهمیت بالای تطابق رزوهها و کیفیت ساخت
-
محدودیت کاربرد در برخی سرویسهای حساس به خستگی، لرزش یا نشتی
استفاده از فلنج دندهای در خطوط حاوی سیالات خطرناک، شرایط لرزشی شدید یا کاربردهای حساس، باید با توجه به الزامات پروژه و استاندارد مربوطه بررسی شود.
۲-۵. فلنج لپ جوینت (Lap Joint Flange)
فلنج لپ جوینت معمولاً همراه با قطعهای به نام استاباند (Stub End) استفاده میشود. استاباند به لوله جوش داده میشود و فلنج آزادانه در پشت آن قرار میگیرد.
در این آرایش، فلنج میتواند نسبت به استاباند چرخش داشته باشد و همراستا کردن سوراخهای پیچ را آسانتر کند.
مزایای فلنج Lap Joint:
-
سهولت همراستاسازی سوراخهای پیچ
-
مناسب برای برخی سیستمهایی که نیاز به باز و بسته کردن مکرر دارند
-
امکان استفاده از فلنج پشتی متناسب با شرایط طراحی و متریال
-
قابلیت کاربرد در برخی سیستمهای دارای لوله و استاباند مقاوم به خوردگی
در سیستمهایی که از متریال گرانقیمت یا مقاوم به خوردگی استفاده میشود، آرایش لپ جوینت میتواند از نظر اقتصادی قابل بررسی باشد؛ اما انتخاب آن باید با توجه به استحکام مجموعه، شرایط فرایندی و الزامات استاندارد صورت گیرد.
۲-۶. فلنج کور (Blind Flange)
فلنج کور برای مسدود کردن انتهای خطوط لوله، دهانه تجهیزات یا برخی نازلها استفاده میشود. این فلنج دارای سوراخ مرکزی عبوری برای جریان سیال نیست و بهعنوان یک عضو مسدودکننده در اتصال فلنجی قرار میگیرد.
کاربردهای فلنج کور:
-
مسدود کردن موقت یا دائمی یک مسیر لولهکشی
-
فراهم کردن امکان جداسازی بخشهایی از سیستم برای تعمیرات
-
بستن دهانههای فلنجی تجهیزات
-
استفاده در برخی عملیات آزمون فشار، در صورت طراحی و تأیید مناسب
در انتخاب فلنج کور باید فشار طراحی، دما، بارهای وارد بر فلنج، ضخامت، متریال، نوع سطح آببندی و الزامات آزمون بررسی شود. فلنج کور در معرض نیروهای ناشی از فشار داخلی قرار میگیرد و نباید صرفاً بر اساس قطر و کلاس اسمی انتخاب شود.
۲-۷. فلنج کاهنده (Reducing Flange)
فلنج کاهنده برای اتصال دو بخش با اندازههای متفاوت در آرایشهایی که استفاده از این قطعه مجاز است، طراحی میشود. هندسه آن امکان تغییر اندازه دهانه اتصال را فراهم میکند.
در انتخاب فلنج کاهنده باید قطر اسمی هر طرف، کلاس فشاری، نوع سطح آببندی، ضخامت و محدودیتهای هندسی بررسی شود. در بسیاری از طراحیها، استفاده از فلنج استاندارد به همراه یک اتصال کاهنده مستقل نیز میتواند گزینه مناسبتری باشد.
۲-۸. فلنج اوریفیس (Orifice Flange)
فلنج اوریفیس برای کاربردهای اندازهگیری جریان با صفحه اوریفیس و تجهیزات مرتبط استفاده میشود. این فلنجها ممکن است دارای اتصالات فشارگیری برای اندازهگیری اختلاف فشار در دو طرف صفحه اوریفیس باشند.
فلنج اوریفیس در سیستمهای اندازهگیری جریان نفت، گاز، بخار و سایر سیالات فرایندی کاربرد دارد. طراحی و انتخاب آن باید با الزامات اندازهگیری، مشخصات ابزار دقیق و استاندارد مربوطه مطابقت داشته باشد.
استاندارد ASME B16.36 به فلنجهای اوریفیس در محدوده کاربرد تعریفشده خود میپردازد.
۲-۹. فلنج مهاری یا انکر (Anchor Flange)
فلنج مهاری در برخی طراحیهای خطوط لوله برای انتقال یا کنترل نیروهای محوری و ایجاد نقطه مهار مورد استفاده قرار میگیرد. طراحی آن ممکن است شامل اجزای ویژهای برای انتقال بار به سازه یا فونداسیون باشد.
فلنج مهاری با فلنج معمولی اتصال لوله یکسان نیست و باید بر اساس تحلیل تنش، بارهای محوری، شرایط نصب و جزئیات سازهای طراحی شود.
۲-۱۰. فلنجهای خاص و سفارشی
در پروژههای نفت، گاز و پتروشیمی، گاهی فلنجهای متداول استاندارد پاسخگوی تمام نیازهای طراحی نیستند. در این شرایط ممکن است فلنجهای ویژه بر اساس نقشه مهندسی، مشخصات پروژه یا الزامات تجهیز ساخته شوند.
نمونههایی از این موارد عبارتاند از:
-
فلنجهای دارای ابعاد یا ضخامت ویژه
-
فلنجهای با متریال خاص
-
فلنجهای کاهنده با آرایش اختصاصی
-
فلنجهای دارای سوراخکاری یا سطح آببندی ویژه
-
فلنجهای مرتبط با تجهیزات و اتصالات خاص صنعتی
در ساخت فلنج سفارشی، ارائه نقشه، استاندارد مرجع، مشخصات متریال، فشار و دمای طراحی و جزئیات سطح اتصال، برای جلوگیری از خطاهای ابعادی و عملکردی اهمیت زیادی دارد.
۳. انواع فلنج بر اساس سطح آببندی (Flange Facing)
نوع سطح آببندی یکی از مهمترین پارامترهای انتخاب فلنج است. سطح فلنج باید با نوع گسکت، مشخصات فلنج مقابل و شرایط عملیاتی سازگار باشد.
۳-۱. فلنج سطح برجسته (Raised Face – RF)
در فلنج RF، سطح محل قرارگیری گسکت نسبت به بخش اطراف آن برجسته است. این نوع سطح در بسیاری از اتصالات فلنجی صنایع فرایندی کاربرد دارد.
ویژگیها:
-
استفاده در طیف گستردهای از اتصالات استاندارد
-
امکان استفاده از گسکتهای مناسب با طراحی اتصال
-
نیازمند رعایت زبری سطح و شرایط تماس تعیینشده در مشخصات فنی
فلنجهای RF در بسیاری از خطوط لوله صنعتی، شیرآلات و تجهیزات فرایندی مورد استفاده قرار میگیرند.
۳-۲. فلنج سطح تخت (Flat Face – FF)
در فلنج FF، سطح تماس گسکت در یک صفحه تخت قرار دارد. این نوع سطح معمولاً در برخی تجهیزات چدنی، اتصالات کمفشار و کاربردهایی که استاندارد مربوطه تعیین میکند، استفاده میشود.
در انتخاب این فلنج باید از سازگاری آن با فلنج مقابل اطمینان حاصل کرد. ترکیب سطوح مختلف بدون بررسی طراحی اتصال میتواند موجب تمرکز تنش یا مشکلات آببندی شود.
۳-۳. فلنج رینگ جوینت (Ring Type Joint – RTJ)
فلنج RTJ دارای شیار حلقوی ماشینکاریشده است که یک گسکت فلزی حلقهای درون آن قرار میگیرد. آببندی در این نوع اتصال از طریق تغییر شکل کنترلشده گسکت و تماس آن با سطوح شیار انجام میشود.
ویژگیهای فلنج RTJ:
-
کاربرد در بسیاری از اتصالات فشار بالا
-
استفاده از گسکت فلزی متناسب با شیار و استاندارد مربوطه
-
اهمیت بالای دقت ابعادی و کیفیت ماشینکاری شیار
-
نیازمند کنترل وضعیت شیار و گسکت در زمان مونتاژ
فلنج RTJ در برخی خطوط نفت و گاز، تجهیزات سرچاهی و سرویسهای فرایندی خاص کاربرد دارد. استفاده از آن بهتنهایی تضمینکننده تحمل فشار بالا نیست؛ فشار و دمای مجاز باید بر اساس استاندارد، متریال، ابعاد و شرایط طراحی تعیین شود.
۳-۴. فلنج زبانه و شیار (Tongue and Groove – T&G)
در این آرایش، یک سمت اتصال دارای زبانه و سمت مقابل دارای شیار متناظر است. گسکت در فضای تعیینشده قرار میگیرد و آرایش هندسی دو سطح به جانمایی اتصال کمک میکند.
استفاده از این نوع اتصال نیازمند تطابق دقیق دو سطح مقابل و رعایت مشخصات گسکت و استاندارد مربوطه است.
۳-۵. فلنج نر و ماده (Male and Female – M&F)
در اتصال نر و ماده، یکی از سطوح دارای برجستگی مشخص و سطح مقابل دارای فرورفتگی متناظر است. این آرایش در برخی تجهیزات و اتصالات صنعتی برای کنترل موقعیت گسکت و ایجاد اتصال مطابق طراحی استفاده میشود.
سطوح نر و ماده را نباید بدون بررسی ابعاد و استاندارد با سطوح زبانه و شیار یکسان فرض کرد.
تفاوت RF، FF و RTJ چیست؟
تفاوت اصلی این سه نوع در هندسه سطح اتصال و روش ایجاد آببندی است:
-
RF: دارای سطح برجسته برای قرارگیری گسکت
-
FF: دارای سطح تخت برای تماس با گسکت
-
RTJ: دارای شیار حلقوی برای گسکت فلزی رینگجوینت
انتخاب بین این سطوح به کلاس و نوع فلنج، مشخصات فلنج مقابل، نوع گسکت، فشار و دمای طراحی و استاندارد پروژه بستگی دارد. امکان جایگزینی مستقیم این سطوح بدون بررسی مهندسی وجود ندارد.
۴. کلاس فشاری فلنج چیست؟ تفاوت Class 150، 300، 600، 900، 1500 و 2500
کلاس فشاری فلنج (Flange Pressure Class) یکی از مشخصات اصلی در انتخاب فلنجهای صنعتی است. در استانداردهای ASME، کلاسهایی مانند 150، 300، 400، 600، 900، 1500 و 2500 برای تعیین رده فشاری اتصالات به کار میروند.
نکته بسیار مهم: عدد کلاس فشاری، فشار مجاز فلنج بر حسب PSI نیست. برای مثال، Class 150 به معنی تحمل قطعی فشار 150 PSI در تمام دماها و برای تمام متریالها نیست.
فشار مجاز اتصال به گروه متریال، دمای طراحی، استاندارد حاکم و سایر شرایط تعیینشده وابسته است. با افزایش دما، فشار مجاز بسیاری از متریالها کاهش مییابد؛ بنابراین انتخاب کلاس تنها بر اساس فشار کاری در دمای محیط صحیح نیست.
آشنایی با کلاسهای متداول فلنج
فلنج کلاس 150 (Class 150)
در بسیاری از سیستمهای صنعتی با فشار و دمای متناسب با محدوده مجاز استاندارد کاربرد دارد. انتخاب آن باید با توجه به متریال، دمای کاری و فشار طراحی انجام شود.
فلنج کلاس 300 (Class 300)
در کاربردهایی استفاده میشود که رده فشاری بالاتری نسبت به برخی اتصالات Class 150 مورد نیاز است. این موضوع به معنی وجود یک نسبت ثابت فشار بین دو کلاس در تمام دماها و گروههای متریال نیست.
فلنج کلاس 600 (Class 600)
در بسیاری از خطوط فرایندی و کاربردهای فشار بالاتر مورد استفاده قرار میگیرد. مشخصات دقیق فشار مجاز باید از جداول استاندارد مربوط به متریال و دمای طراحی استخراج شود.
فلنج کلاس 900 (Class 900)
در برخی سرویسهای فشار بالا و کاربردهای صنعتی ویژه استفاده میشود. انتخاب آن نیازمند توجه دقیق به ابعاد، متریال و شرایط عملیاتی است.
فلنج کلاس 1500 (Class 1500)
برای کاربردهایی که شرایط طراحی به رده فشاری بالاتری نیاز دارد، مورد استفاده قرار میگیرد. نوع اتصال، کیفیت ساخت، سطح آببندی و مشخصات پیچ و مهره در عملکرد این مجموعه اهمیت ویژهای دارند.
فلنج کلاس 2500 (Class 2500)
در برخی کاربردهای فشار بالا و تجهیزات صنعتی ویژه به کار میرود. محدوده ابعادی و الزامات استاندارد مربوط به آن باید بهصورت دقیق بررسی شود.
جدول مقایسه مفهومی کلاسهای فلنج
| کلاس فشاری | توضیح کاربردی |
|---|---|
| Class 150 | کاربردهای متناسب با رده فشاری پایینتر در محدوده مجاز استاندارد |
| Class 300 | کاربردهای با الزامات فشاری بالاتر در شرایط طراحی مناسب |
| Class 400 | رده فشاری میانی در برخی استانداردها و کاربردها |
| Class 600 | کاربردهای فشار بالاتر در محدوده مجاز طراحی |
| Class 900 | برخی خطوط و تجهیزات با الزامات فشار بالا |
| Class 1500 | کاربردهای صنعتی فشار بالا |
| Class 2500 | برخی اتصالات و تجهیزات با الزامات فشار بسیار بالا |
این جدول صرفاً برای شناخت اولیه کلاسها است و جایگزین جداول فشار ـ دمای استاندارد نیست.
برای تعیین فشار مجاز یک فلنج، باید نوع متریال، گروه متریال استاندارد، دمای طراحی، کلاس، ابعاد و استاندارد مربوطه مشخص باشد.
۵. استانداردهای بینالمللی فلنج
استاندارد، مرجع اصلی برای تعیین الزامات ابعادی، متریال، فشار ـ دما، تلرانسها، نشانهگذاری و سایر ویژگیهای فلنج است. انتخاب فلنج بدون تعیین استاندارد حاکم میتواند باعث عدم تطابق با تجهیزات مقابل و مشکلات اجرایی در پروژه شود.
۵-۱. استاندارد ASME B16.5
استاندارد ASME B16.5 از مهمترین استانداردهای فلنجهای لولهکشی صنعتی است. این استاندارد الزامات مربوط به فشار ـ دما، مواد، ابعاد، تلرانسها، نشانهگذاری و برخی الزامات مرتبط با اتصالات فلنجی را در محدوده تعریفشده خود پوشش میدهد.
در ویرایش 2025، محدوده اصلی فلنجها از NPS 1/2 تا NPS 24 است. دامنه کلاسها نیز با توجه به اندازه و نوع محصول متفاوت است؛ برای نمونه، Class 2500 در این استاندارد تا NPS 12 تعریف شده است.
بنابراین هنگام سفارش فلنج باید علاوه بر عبارت ASME B16.5، اندازه اسمی، کلاس، نوع فلنج، متریال و سطح آببندی نیز مشخص شود.
۵-۲. استاندارد ASME B16.47
استاندارد ASME B16.47 به فلنجهای فولادی با قطر بزرگ، در محدوده NPS 26 تا NPS 60، میپردازد. این استاندارد برای بسیاری از اتصالات فلنجی بزرگ در خطوط انتقال و تأسیسات صنعتی اهمیت دارد.
این استاندارد شامل دو سری اصلی A و B است. ابعاد و آرایش سوراخهای پیچ در این دو سری ممکن است متفاوت باشد؛ بنابراین نباید فلنج Series A را بدون بررسی با Series B جایگزین کرد.
در پروژههای دارای فلنجهای بزرگ، تعیین دقیق سری استاندارد اهمیت زیادی دارد.
۵-۳. استاندارد ASME B16.36
ASME B16.36 مرجع تخصصی فلنجهای اوریفیس در محدوده تعریفشده استاندارد است. این فلنجها در سیستمهای اندازهگیری اختلاف فشار و جریان کاربرد دارند.
۵-۴. استاندارد ASME B16.48
ASME B16.48 به Line Blanks میپردازد؛ تجهیزاتی مانند اسپید، بلایند و سایر آرایشهای مسدودکننده خط که در کاربردهای مشخص بین فلنجهای استاندارد نصب میشوند.
Line Blank با فلنج کور معمولی یکسان نیست و انتخاب آن باید بر اساس کاربرد، ابعاد و استاندارد مربوطه انجام شود.
۵-۵. استانداردهای مرتبط با گسکت و اتصالات
در کنار استاندارد فلنج، استانداردهای مرتبط با گسکت، پیچ و مهره، متریال و طراحی خطوط لوله نیز اهمیت دارند. برای مثال:
-
ASME B16.20: گسکتهای فلزی برای اتصالات فلنجی در محدوده تعریفشده استاندارد
-
ASME B16.21: گسکتهای تخت غیرفلزی برای اتصالات فلنجی
-
ASME B31.3: طراحی و الزامات لولهکشی فرایندی در محدوده کاربرد کد
-
ASME B31.4: سیستمهای انتقال خطوط لوله مایعات در محدوده تعریفشده کد
-
ASME B31.8: سیستمهای انتقال و توزیع گاز در محدوده تعریفشده کد
استانداردهای نامبرده وظایف یکسانی ندارند. استاندارد محصول، استاندارد گسکت و کد طراحی لولهکشی باید متناسب با نوع پروژه در کنار یکدیگر بررسی شوند.
توصیه پترو فیتینگ: هنگام استعلام یا سفارش فلنج، شماره استاندارد و ویرایش مورد تأیید پروژه را اعلام کنید. صرف ذکر عبارت «فلنج استاندارد» برای تعیین مشخصات کامل محصول کافی نیست.
۶. متریال فلنج و نقش آن در عملکرد اتصال
متریال فلنج بر مقاومت مکانیکی، قابلیت جوشکاری، رفتار در دماهای مختلف، مقاومت به خوردگی، قابلیت ماشینکاری و هزینه ساخت تأثیر میگذارد.
انتخاب جنس فلنج باید بر اساس فشار و دمای طراحی، نوع سیال، ترکیب شیمیایی، شرایط خوردگی، الزامات جوشکاری و مشخصات پروژه انجام شود.
۶-۱. فلنج فولاد کربنی (Carbon Steel Flange)
فلنج فولاد کربنی در بسیاری از خطوط لوله و تجهیزات صنعتی استفاده میشود. این گروه به دلیل خواص مکانیکی مناسب، قابلیت ساخت و جوشکاری در شرایط تعیینشده و دسترسی گسترده به گریدهای صنعتی، کاربرد فراوانی دارد.
یکی از متریالهای شناختهشده در این گروه ASTM A105 است.
ASTM A105 مشخصات مواد قطعات فورجشده از فولاد کربنی را برای کاربردهای لولهکشی تحت فشار در محدوده استاندارد تعریف میکند. فلنجهای ساختهشده از این گرید در بسیاری از خطوط نفت، گاز، بخار و فرایندهای صنعتی استفاده میشوند.
با این حال، برای سرویسهای دمای پایین، محیطهای خورنده یا شرایط خاص، انتخاب A105 باید با محدودیتها و الزامات متریال مربوطه تطبیق داده شود.
۶-۲. فلنج فولاد کربنی مناسب سرویس ترش (Sour Service)
در سرویسهای ترش، وجود سولفید هیدروژن (H₂S) میتواند خطر برخی سازوکارهای آسیب هیدروژنی را افزایش دهد. بنابراین انتخاب متریال تنها بر اساس استحکام کششی یا ترکیب شیمیایی عمومی کافی نیست.
در این کاربردها باید الزامات پروژه و استانداردهایی مانند NACE MR0175 / ISO 15156، متناسب با نوع محیط و سازوکارهای آسیب مورد انتظار، بررسی شوند.
عبارتهایی مانند A105 NACE در اسناد خرید و بازار متداولاند؛ اما ذکر این عبارت بهتنهایی اثبات نمیکند که هر محصول ساختهشده از A105 تمام الزامات سرویس ترش را برآورده میکند.
برای تأیید انطباق باید مشخصات متریال، الزامات سختی، عملیات حرارتی در صورت لزوم، قابلیت ردیابی، مدارک آزمون و الزامات دقیق پروژه بررسی شوند.
۶-۳. فلنج فولاد آلیاژی (Alloy Steel Flange)
فلنجهای فولاد آلیاژی در کاربردهایی که مقاومت مکانیکی، رفتار در دمای بالا یا ویژگیهای متالورژیکی خاص مورد نیاز است، استفاده میشوند.
گریدهایی مانند ASTM A182 F11 و F22 در برخی کاربردهای فولاد آلیاژی فورجشده برای فلنجها و قطعات لولهکشی به کار میروند.
انتخاب این گریدها به دمای سرویس، فشار طراحی، عملیات حرارتی، خواص مکانیکی، الزامات جوشکاری و استاندارد حاکم وابسته است.
۶-۴. فلنج استنلس استیل (Stainless Steel Flange)
فلنجهای فولاد زنگنزن در کاربردهایی که مقاومت به خوردگی اهمیت دارد، استفاده میشوند. انتخاب گرید مناسب باید بر اساس ترکیب سیال، دما، غلظت مواد خورنده، شرایط تنش و سایر عوامل محیطی انجام شود.
از گریدهای متداول میتوان به موارد زیر اشاره کرد:
-
ASTM A182 F304: فولاد زنگنزن آستنیتی در برخی کاربردهای عمومی مقاوم به خوردگی
-
ASTM A182 F316: فولاد زنگنزن آستنیتی با مولیبدن که در بسیاری از محیطها نسبت به F304 مقاومت خوردگی موضعی بهتری دارد
-
ASTM A182 F304L و F316L: گریدهای کمکربن که در کاربردهای مناسب میتوانند مزایایی از نظر حساسشدن حین جوشکاری داشته باشند
مقاومت خوردگی این گریدها مطلق نیست. برای نمونه، حضور کلریدها، دمای بالا، شرایط شکافدار و تنش کششی میتواند احتمال خوردگی موضعی یا ترکخوردگی تنشی را افزایش دهد.
بنابراین عبارت «استنلس استیل ضدزنگ» بهتنهایی معیار کافی برای انتخاب فلنج نیست.
۶-۵. فلنج مناسب دمای پایین
در سرویسهای دمای پایین، مقاومت به شکست ترد اهمیت ویژهای دارد. در چنین شرایطی باید متریال، دمای طراحی، الزامات ضربه، عملیات حرارتی و مدارک آزمون مطابق مشخصات پروژه بررسی شوند.
ASTM A350 LF2 یکی از گریدهای شناختهشده فورجشده برای کاربردهای لولهکشی تحت فشار در شرایط تعیینشده است. بااینحال، قابلیت استفاده از آن در هر دمایی باید از طریق استاندارد، کلاس متریال و الزامات پروژه تأیید شود.
۶-۶. فلنجهای آلیاژی ویژه و متریالهای خاص
در برخی پروژههای صنعتی ممکن است متریالهای ویژه بر اساس دما، خوردگی یا الزامات فرایندی مورد نیاز باشند. انتخاب این مواد نیازمند بررسی دقیق مشخصات فنی، خواص مکانیکی، سازگاری شیمیایی و قابلیت ساخت است.
جدول مقایسه متریالهای متداول فلنج
| متریال یا گرید | ویژگی کلی | ملاحظات انتخاب |
|---|---|---|
| ASTM A105 | فولاد کربنی فورجشده | بررسی فشار، دما، جوشکاری و شرایط خوردگی |
| ASTM A350 LF2 | فولاد فورجشده برای کاربردهای تعریفشده دمای پایین | بررسی الزامات ضربه و دمای طراحی |
| ASTM A182 F11 | فولاد آلیاژی فورجشده | بررسی شرایط دمایی و عملیات حرارتی |
| ASTM A182 F22 | فولاد آلیاژی فورجشده | بررسی خواص مکانیکی، دما و الزامات ساخت |
| ASTM A182 F304 | فولاد زنگنزن آستنیتی | ارزیابی محیط خوردگی |
| ASTM A182 F316 | فولاد زنگنزن آستنیتی حاوی مولیبدن | بررسی کلریدها و خوردگی موضعی |
| ASTM A694 F52 | فولاد فورجشده برای کاربردهای مشخص لولهکشی انتقال تحت فشار | بررسی مشخصات استاندارد، خواص مکانیکی و الزامات پروژه |
این جدول برای شناخت اولیه متریالها است و به معنی قابلیت جایگزینی مستقیم گریدها نیست. هر گرید باید در محدوده کاربرد استاندارد مربوطه و مطابق اسناد مهندسی پروژه انتخاب شود.
۷. روش ساخت فلنج؛ از انتخاب مواد اولیه تا کنترل کیفیت
کیفیت فلنج صنعتی فقط به شکل ظاهری یا ابعاد نهایی محدود نمیشود. روش ساخت، کیفیت مواد اولیه، عملیات حرارتی، ماشینکاری، کنترل ابعادی و قابلیت ردیابی متریال، در عملکرد محصول نقش دارند.
مرحله اول: بررسی نقشه و مشخصات فنی
پیش از ساخت، نقشه مهندسی، استاندارد مرجع، اندازه اسمی، کلاس فشاری، نوع فلنج، سطح آببندی و متریال باید بررسی شوند.
در این مرحله، هرگونه ابهام در مشخصات سفارش باید پیش از تولید برطرف شود.
مرحله دوم: تأمین و شناسایی متریال
مواد اولیه باید با گرید تعیینشده در سفارش مطابقت داشته باشند. گواهی متریال، شماره ذوب یا شناسه قابل ردیابی و نتایج آزمونهای مورد نیاز، بر اساس الزامات پروژه کنترل میشوند.
مرحله سوم: فورج یا آمادهسازی قطعه خام
بسته به طراحی فلنج و الزامات متریال، قطعه خام میتواند از روشهای مجاز ساخت و شکلدهی تهیه شود. برای بسیاری از فلنجهای فولادی تحت فشار، قطعات فورجشده کاربرد گستردهای دارند.
روش تولید باید با استاندارد محصول و مشخصات فنی سفارش سازگار باشد.
مرحله چهارم: عملیات حرارتی
در صورت الزام استاندارد یا مشخصات پروژه، عملیات حرارتی مناسب برای دستیابی به خواص مورد نیاز اجرا میشود. نوع عملیات حرارتی به متریال، روش تولید، ابعاد و الزامات فنی بستگی دارد.
مرحله پنجم: ماشینکاری
در این مرحله، سطوح اتصال، قطر داخلی، قطر خارجی، ضخامت، سوراخهای پیچ، قطر دایره پیچها و سایر ویژگیهای هندسی بر اساس نقشه و استاندارد ماشینکاری میشوند.
کیفیت ماشینکاری سطح آببندی، بهویژه در فلنجهای دارای شیار RTJ، اهمیت ویژهای دارد.
مرحله ششم: کنترل ابعادی و آزمونها
کنترل ابعادی، بررسی نشانهگذاری و تطبیق متریال از جمله اقدامات مهم کنترل کیفیت هستند. با توجه به نوع سفارش و الزامات پروژه، ممکن است آزمونهای مکانیکی، بررسیهای غیرمخرب یا آزمونهای دیگری نیز مورد نیاز باشند.
نوع و دامنه آزمونها باید بر اساس استاندارد، مشخصات خرید و برنامه بازرسی و آزمون پروژه تعیین شود.
مرحله هفتم: نشانهگذاری، حفاظت و بستهبندی
نشانهگذاری باید اطلاعات مورد نیاز برای شناسایی محصول و قابلیت ردیابی آن را فراهم کند. سپس سطوح ماشینکاریشده و نواحی حساس باید در برابر آسیب و آلودگی محافظت شوند.
بستهبندی نیز باید متناسب با ابعاد، وزن، شرایط حمل و الزامات نگهداری باشد.
نکته تولیدی: ظاهر مناسب، بهتنهایی اثباتکننده کیفیت متالورژیکی یا انطباق استاندارد نیست. مدارک متریال، نتایج آزمونها و کنترل ابعادی متناسب با الزامات سفارش، مبنای ارزیابی فنی محصول هستند.
۸. کنترل کیفیت و بازرسی فلنج (Flange Inspection)
در پروژههای صنعتی، کنترل کیفیت فلنج باید بر اساس الزامات قرارداد، استاندارد محصول و برنامه بازرسی انجام شود.
مهمترین موارد قابل بررسی عبارتاند از:
۱. کنترل ابعادی: بررسی ضخامت، قطرها، سوراخهای پیچ، فاصله سوراخها، قطر دایره پیچها، ابعاد سطح آببندی و سایر ویژگیهای تعیینشده در نقشه.
۲. بررسی متریال: تطبیق گرید و مشخصات مواد اولیه با سفارش و گواهیهای مربوطه.
۳. بررسی نشانهگذاری: کنترل اطلاعات حکشده یا درجشده روی محصول، مانند مشخصات متریال، کلاس، اندازه، سازنده یا شناسههای مورد نیاز استاندارد.
۴. آزمونهای مکانیکی: انجام آزمونهای مورد نیاز مانند کشش، سختی یا ضربه، در صورت الزام استاندارد یا مشخصات خرید.
۵. آزمونهای غیرمخرب (NDT): روشهایی مانند آزمون ذرات مغناطیسی، مایع نافذ، فراصوت یا رادیوگرافی ممکن است در شرایط تعیینشده برای بررسی عیوب مورد استفاده قرار گیرند. انتخاب روش به نوع عیب، هندسه قطعه، متریال و الزامات پروژه وابسته است.
۶. بررسی سطوح آببندی: کنترل شیارها، سطوح برجسته یا تخت، آسیبهای ماشینکاری و وضعیت سطح تماس گسکت.
۷. قابلیت ردیابی: حفظ ارتباط بین محصول، مواد اولیه، مدارک آزمون و شناسههای تولیدی، مطابق سطح مستندسازی مورد نیاز پروژه.
تمام فلنجها الزاماً به یک مجموعه یکسان از آزمونها نیاز ندارند. برنامه بازرسی باید بر اساس استاندارد حاکم و الزامات سفارش تعیین شود.
۹. ابعاد فلنج چگونه تعیین میشود؟
ابعاد فلنج از مهمترین عوامل در قابلیت نصب و سازگاری آن با تجهیزات و خطوط لوله هستند.
مشخصات ابعادی اصلی عبارتاند از:
-
اندازه اسمی لوله (NPS یا DN)
-
قطر خارجی فلنج
-
ضخامت فلنج
-
قطر داخلی یا قطر دهانه
-
قطر دایره پیچها (Bolt Circle Diameter یا BCD)
-
تعداد سوراخهای پیچ
-
قطر سوراخهای پیچ
-
قطر و ارتفاع سطح برجسته، در صورت وجود
-
ابعاد شیار RTJ، در صورت وجود
-
ابعاد گردن یا هاب در فلنجهای گلودار
ابعاد دقیق باید از استاندارد مربوطه و جدول متناسب با نوع فلنج، اندازه اسمی، کلاس فشاری و سطح آببندی استخراج شوند.
برای مثال، صرف عبارت «فلنج ۲ اینچ کلاس ۳۰۰» در همه شرایط برای تعیین کامل محصول کافی نیست؛ زیرا نوع فلنج، متریال، سطح آببندی و استاندارد نیز باید مشخص باشند.
همچنین فلنجهای دارای اندازه اسمی و کلاس یکسان، اگر بر اساس استانداردهای متفاوت یا سریهای ابعادی متفاوت ساخته شده باشند، ممکن است قابلیت جایگزینی مستقیم نداشته باشند.
برای سفارش دقیق فلنج در پترو فیتینگ، ارائه استاندارد، اندازه اسمی، کلاس، نوع فلنج، متریال و نوع سطح آببندی توصیه میشود. در صورت سفارشی بودن قطعه، نقشه مهندسی و ابعاد کامل نیز باید ارائه شود.
۱۰. تفاوت فلنج فورجشده و فلنج ساختهشده از ورق
روش ساخت فلنج باید با استاندارد محصول، هندسه قطعه، متریال و شرایط طراحی مطابقت داشته باشد.
فلنج فورجشده (Forged Flange)
در فلنج فورجشده، ماده اولیه با فرایند فورج به شکل مورد نیاز نزدیک میشود و سپس عملیات تکمیلی مانند ماشینکاری و عملیات حرارتی، در صورت نیاز، انجام میگیرد.
فلنجهای فورجشده در بسیاری از کاربردهای صنعتی تحت فشار استفاده میشوند و میتوانند خواص مکانیکی مناسبی متناسب با روش تولید و الزامات متریال داشته باشند.
فلنج ساختهشده از ورق (Plate Flange)
در برخی انواع فلنج، استفاده از ورق میتواند مطابق استاندارد و کاربرد مجاز باشد. بااینحال، مجاز بودن ورق برای ساخت یک نوع فلنج مشخص باید از استاندارد مربوطه و مشخصات پروژه بررسی شود.
نمیتوان گفت تمام فلنجهای ساختهشده از ورق نامناسباند یا تمام فلنجهای فورجشده بدون توجه به کیفیت مواد و فرایند ساخت، کیفیت یکسانی دارند.
مبنای تصمیمگیری باید استاندارد قابلاعمال، الزامات طراحی، خواص مورد نیاز، کیفیت ساخت و مدارک قابلردیابی باشد.
۱۱. چگونه فلنج مناسب پروژه را انتخاب کنیم؟
انتخاب فلنج مناسب باید از مشخصات واقعی سرویس آغاز شود، نه صرفاً از نام یا قیمت محصول.
گام اول: تعیین شرایط عملیاتی
فشار طراحی، دمای طراحی، نوع سیال، شرایط راهاندازی و توقف، بارهای خارجی، لرزش و شرایط محیطی باید مشخص شوند.
گام دوم: تعیین استاندارد حاکم
استاندارد محصول و کد طراحی لولهکشی باید مشخص باشند. اگر پروژه استاندارد یا ویرایش خاصی را الزام کرده است، همان مرجع باید مبنای انتخاب قرار گیرد.
گام سوم: تعیین اندازه و نوع فلنج
اندازه اسمی، نوع اتصال، نوع فلنج و ابعاد مورد نیاز باید با نقشهها و مشخصات خط لوله تطبیق داده شوند.
گام چهارم: انتخاب کلاس فشاری
کلاس باید بر اساس فشار و دمای طراحی، گروه متریال و جداول فشار ـ دمای استاندارد تعیین شود.
گام پنجم: انتخاب متریال
متریال باید از نظر استحکام، دما، خوردگی، جوشکاری و الزامات خاص سرویس با شرایط پروژه سازگار باشد.
گام ششم: تعیین سطح آببندی و گسکت
نوع سطح فلنج، نوع گسکت، جنس گسکت و مشخصات فلنج مقابل باید بررسی شوند تا اتصال بهدرستی آببندی شود.
گام هفتم: بررسی پیچ و مهره و الزامات مونتاژ
مشخصات پیچ و مهره، روش سفتکردن، شرایط نصب و نیازهای بازرسی باید مطابق دستورالعمل پروژه تعیین شوند.
گام هشتم: تعیین مدارک و آزمونهای مورد نیاز
مدارک متریال، گواهیهای آزمون، گزارش بازرسی، نشانهگذاری و سایر اسناد باید متناسب با سفارش و سطح کنترل کیفیت مورد نیاز مشخص شوند.
چکلیست اطلاعات لازم برای استعلام فلنج
پیش از ارسال درخواست قیمت، موارد زیر را آماده کنید:
-
نام و نوع فلنج
-
استاندارد ساخت
-
اندازه اسمی
-
کلاس فشاری
-
متریال مورد نیاز
-
نوع سطح آببندی
-
تعداد مورد نیاز
-
فشار و دمای طراحی، در صورت لزوم برای بررسی فنی
-
شرایط سیال و سرویس خاص
-
نقشه یا مشخصات فنی، در صورت وجود
-
الزامات آزمون و مدارک کیفی
-
محل تحویل و زمانبندی مورد نیاز
ارائه اطلاعات کامل از ابتدا، احتمال خطای انتخاب و رفتوبرگشتهای فنی در فرایند خرید را کاهش میدهد.
۱۲. عوامل مؤثر بر قیمت فلنج
قیمت فلنج صنعتی به مجموعهای از عوامل فنی، تولیدی و تجاری وابسته است. به همین دلیل، اعلام قیمت دقیق بدون مشخصات کامل سفارش امکانپذیر نیست.
مهمترین عوامل مؤثر بر قیمت عبارتاند از:
نوع متریال: فلنجهای فولاد کربنی، فولاد آلیاژی و استنلس استیل از نظر قیمت مواد اولیه و فرایند ساخت تفاوت دارند.
اندازه و کلاس فشاری: افزایش ابعاد، ضخامت، کلاس و الزامات طراحی میتواند بر میزان مواد مصرفی، زمان ماشینکاری و هزینه تولید تأثیر بگذارد.
نوع فلنج: پیچیدگی ساخت و ماشینکاری فلنج گلودار، فلنج کور، فلنج اوریفیس و انواع سفارشی یکسان نیست.
نوع سطح آببندی: ماشینکاری سطوح ویژه، بهخصوص شیارهای دقیق RTJ، میتواند بر هزینه تولید و کنترل کیفیت اثر بگذارد.
استاندارد و تلرانسها: الزام به رعایت استاندارد خاص، تلرانسهای دقیق یا مشخصات پروژه میتواند نیازهای تولید و بازرسی را تغییر دهد.
مدارک و آزمونها: آزمونهای مکانیکی، بازرسیهای غیرمخرب، گواهیهای متریال و مستندات مورد نیاز پروژه ممکن است بر هزینه نهایی اثرگذار باشند.
تعداد سفارش و زمان تحویل: تیراژ، موجودی مواد اولیه، برنامه تولید و فوریت سفارش نیز در قیمت و زمان تحویل نقش دارند.
برای مقایسه صحیح پیشنهادهای تأمینکنندگان، صرفاً قیمت واحد را در نظر نگیرید. تطابق استاندارد، متریال، ابعاد، مدارک کیفی و شرایط تحویل نیز باید یکسان باشند.
۱۳. کاربرد فلنج در صنایع مختلف
صنعت نفت و گاز
فلنجها در خطوط انتقال، واحدهای فرایندی، ایستگاههای تقویت فشار، تجهیزات جانبی و بسیاری از بخشهای تأسیسات نفت و گاز استفاده میشوند.
صنایع پتروشیمی
در واحدهای پتروشیمی، انتخاب فلنج باید با توجه به نوع سیال، فشار و دما، شرایط خوردگی و الزامات فرایندی انجام شود.
پالایشگاهها
فلنجها در خطوط فرایندی، اتصال شیرآلات، نازل تجهیزات، سیستمهای بخار و سایر بخشهای پالایشگاه کاربرد دارند.
نیروگاهها
در سیستمهای آب، بخار، سوخت و خطوط فرایندی نیروگاهها، فلنج مناسب باید بر اساس شرایط فشار و دما و استاندارد طراحی انتخاب شود.
صنایع شیمیایی
در صنایع شیمیایی، سازگاری متریال فلنج و گسکت با سیال اهمیت ویژهای دارد؛ زیرا انتخاب نامناسب میتواند موجب خوردگی، نشتی و کاهش عمر تجهیزات شود.
خطوط انتقال آب و تأسیسات صنعتی
در سیستمهای انتقال آب و برخی تأسیسات عمومی نیز از فلنجها برای اتصال لولهها، شیرآلات و تجهیزات استفاده میشود. نوع متریال و استاندارد باید با شرایط محیطی و الزامات پروژه مطابقت داشته باشد.
۱۴. نگهداری، نصب و جلوگیری از نشتی فلنج
نشتی در اتصال فلنجی میتواند ناشی از عوامل مختلفی مانند انتخاب نامناسب گسکت، آسیب سطح آببندی، عدم همراستایی، سفتکردن نامناسب پیچها، بارگذاری بیش از حد یا شرایط عملیاتی خارج از محدوده طراحی باشد.
برای کاهش احتمال نشتی، رعایت موارد زیر ضروری است:
-
پیش از مونتاژ، سطوح آببندی را از نظر آلودگی، خراش، خوردگی و آسیب بررسی کنید.
-
از گسکت سازگار با نوع سیال، فشار، دما و سطح فلنج استفاده کنید.
-
همراستایی فلنجها را پیش از سفتکردن پیچها بررسی کنید.
-
از کشیدن اجباری لولهها به سمت یکدیگر با پیچهای فلنج برای جبران عدم همراستایی خودداری کنید.
-
پیچها را مطابق روش اجرایی تأییدشده و الگوی مناسب سفت کنید.
-
گشتاور یا نیروی کشش پیچ را بر اساس مشخصات اتصال و روش مونتاژ تعیین کنید.
-
پس از نصب، بازرسی و آزمونهای مورد نیاز پروژه را انجام دهید.
-
در زمان تعمیرات، وضعیت گسکت، پیچها و سطوح آببندی را بررسی کنید.
سفتکردن بیش از حد پیچها لزوماً آببندی را بهتر نمیکند و ممکن است به گسکت، پیچها یا سطوح اتصال آسیب بزند. همچنین بازکردن اتصال تحت فشار یا پیش از ایمنسازی کامل سیستم میتواند بسیار خطرناک باشد.
هرگونه تعمیر، آزمون فشار یا بازکردن اتصال باید طبق دستورالعمل ایمنی و روش اجرایی مصوب انجام شود.
۱۵. چرا انتخاب و تأمین فلنج از پترو فیتینگ اهمیت دارد؟
در پروژههای صنعتی، خرید فلنج تنها تهیه یک قطعه فلزی نیست؛ بلکه تأمین جزئی از یک سیستم مهندسی است که باید با نقشهها، استانداردها، متریال و شرایط بهرهبرداری هماهنگ باشد.
پترو فیتینگ با تمرکز بر تجهیزات و اتصالات مورد استفاده در صنایع نفت، گاز و پتروشیمی، تلاش میکند اطلاعات فنی مورد نیاز برای انتخاب آگاهانه محصولات را در اختیار مهندسان، پیمانکاران و کارشناسان خرید قرار دهد.
رویکرد فنی پترو فیتینگ بر چند اصل استوار است:
توجه به استانداردهای مهندسی: معرفی و بررسی استانداردهای مرتبط با فلنج و اتصالات، برای کمک به انتخاب محصول متناسب با مشخصات پروژه.
توجه به متریال: بررسی گریدهای فولادی و آلیاژی، خواص و محدودیتهای کاربردی آنها و اهمیت تطابق مواد اولیه با سفارش.
توجه به مشخصات واقعی پروژه: تأکید بر بررسی اندازه، کلاس فشاری، نوع اتصال، سطح آببندی، فشار و دما، بهجای انتخاب محصول صرفاً بر اساس نام تجاری یا قیمت.
توجه به ساخت و کنترل کیفیت: اهمیت ماشینکاری دقیق، کنترل ابعادی، شناسایی متریال و مدارک کیفی متناسب با الزامات سفارش.
ارائه محتوای تخصصی: هدف این بخش از وبسایت، ایجاد یک مرجع آموزشی و فنی درباره فلنج، اتصالات فشارقوی، متریال و تجهیزات صنعتی است تا مخاطبان بتوانند اطلاعات مورد نیاز خود را در یک مسیر منسجم دنبال کنند.
در صورت نیاز به فلنج مطابق نقشه، استاندارد مشخص یا الزامات خاص پروژه، کارشناسان خرید میتوانند اطلاعات فنی محصول را برای بررسی و استعلام در اختیار پترو فیتینگ قرار دهند.
توجه داشته باشید که هرگونه ادعا درباره انطباق استاندارد، آزمونها، گواهیها یا قابلیت تولید یک محصول خاص باید بر اساس مستندات واقعی همان محصول و سفارش تأیید شود.
۱۶. راهنمای سفارش فلنج از پترو فیتینگ
برای دریافت استعلام فنی و تجاری فلنج، بهتر است مشخصات سفارش بهصورت کامل ارسال شود.
در درخواست خود، نوع فلنج، اندازه اسمی، کلاس فشاری، متریال، نوع سطح آببندی، استاندارد، تعداد و زمان تحویل مورد نیاز را ذکر کنید.
اگر فلنج برای پروژهای خاص، خط فرایندی حساس، سرویس ترش، دمای پایین یا فشار بالا در نظر گرفته شده است، اطلاعات مربوط به شرایط سرویس و الزامات فنی پروژه نیز باید ارائه شوند.
در سفارشهای سفارشی، نقشه مهندسی یا مشخصات ابعادی کامل میتواند به بررسی دقیقتر امکان ساخت و جلوگیری از اشتباه در انتخاب کمک کند.
برای استعلام فلنج از پترو فیتینگ، مشخصات فنی و تعداد مورد نیاز خود را ارسال کنید تا امکان بررسی محصول متناسب با نیاز پروژه فراهم شود.
هدف از این فرایند، کمک به انتخاب محصولی است که از نظر استاندارد، متریال، ابعاد و شرایط عملیاتی با نیاز واقعی پروژه مطابقت داشته باشد.
۱۷. پرسشهای متداول درباره فلنج (Flange FAQ)
فلنج چیست و چه کاربردی دارد؟
فلنج قطعهای مکانیکی است که برای اتصال لولهها به یکدیگر، اتصال لوله به شیرآلات و تجهیزات صنعتی یا مسدود کردن برخی دهانهها استفاده میشود. اتصال فلنجی معمولاً با استفاده از پیچ و مهره و گسکت مونتاژ میشود و امکان جداسازی کنترلشده قطعات را فراهم میکند.
انواع فلنج کداماند؟
از انواع متداول فلنج میتوان به فلنج گلودار جوشی (Weld Neck)، اسلیپون (Slip-On)، ساکت ولد (Socket Weld)، دندهای (Threaded)، لپ جوینت (Lap Joint)، کور (Blind)، کاهنده (Reducing) و اوریفیس (Orifice) اشاره کرد. انتخاب هر نوع به طراحی، استاندارد و شرایط کاربرد بستگی دارد.
تفاوت فلنج گلودار جوشی و اسلیپون چیست؟
فلنج گلودار جوشی از طریق گردن خود به لوله جوش لببهلب میشود، درحالیکه فلنج اسلیپون روی لوله قرار میگیرد و معمولاً با جوشهای گوشهای متصل میشود. تفاوت در طراحی اتصال، الزامات جوشکاری، بارگذاری و شرایط سرویس باید در انتخاب آنها بررسی شود.
فلنج کور چیست؟
فلنج کور (Blind Flange) فلنجی بدون سوراخ عبوری مرکزی است که برای مسدود کردن انتهای خطوط لوله یا دهانه تجهیزات استفاده میشود. انتخاب آن باید با فشار و دمای طراحی و الزامات استاندارد سازگار باشد.
تفاوت فلنج RF و RTJ چیست؟
فلنج RF دارای سطح برجسته برای قرارگیری گسکت است؛ اما فلنج RTJ دارای شیار حلقوی برای گسکت فلزی رینگجوینت است. این دو نوع از نظر هندسه سطح آببندی و نوع گسکت متفاوتاند و بدون بررسی فنی قابل جایگزینی مستقیم نیستند.
آیا کلاس 150 به معنی تحمل فشار 150 PSI است؟
خیر. عدد Class 150 یک رده فشاری استاندارد است و به معنی فشار مجاز ثابت 150 PSI در همه دماها و برای تمام متریالها نیست. فشار مجاز باید از جداول فشار ـ دمای استاندارد و بر اساس گروه متریال و شرایط طراحی تعیین شود.
استاندارد فلنج چیست؟
استاندارد فلنج مرجع تعیین الزامات ابعادی، متریال، فشار ـ دما، تلرانسها و سایر ویژگیهای محصول است. ASME B16.5 برای بسیاری از فلنجهای صنعتی در محدوده اندازه تعریفشده و ASME B16.47 برای فلنجهای فولادی با قطر بزرگ به کار میروند.
تفاوت ASME B16.5 و ASME B16.47 چیست؟
ASME B16.5 فلنجها و اتصالات فلنجی را در محدوده اصلی NPS 1/2 تا NPS 24 پوشش میدهد. ASME B16.47 برای فلنجهای فولادی بزرگ در محدوده NPS 26 تا NPS 60 تعریف شده است. سری A و B در B16.47 نیز باید با توجه به ابعاد و مشخصات پروژه انتخاب شوند.
فلنج A105 چیست؟
ASTM A105 مشخصات مواد قطعات فورجشده از فولاد کربنی را برای کاربردهای لولهکشی تحت فشار در محدوده استاندارد تعریف میکند. این متریال در بسیاری از فلنجها و قطعات صنعتی استفاده میشود؛ اما مناسب بودن آن برای هر سرویس باید با شرایط فشار، دما و محیط بررسی شود.
فلنج استنلس استیل چه مزایایی دارد؟
فلنج استنلس استیل در کاربردهایی که مقاومت به خوردگی اهمیت دارد، استفاده میشود. میزان مقاومت آن به گرید، ترکیب سیال، دما و شرایط محیطی وابسته است؛ بنابراین همه گریدهای استنلس استیل برای تمام محیطهای خورنده مناسب نیستند.
فلنج مناسب سرویس ترش چگونه انتخاب میشود؟
در سرویس ترش باید نوع محیط، حضور H₂S، شرایط فشار و دما، سختی، الزامات متالورژیکی و الزامات استاندارد مربوطه بررسی شوند. صرف درج عبارت NACE در نام تجاری یا مشخصات عمومی، برای تأیید انطباق محصول کافی نیست.
فلنج فورجشده بهتر است یا فلنج ورقی؟
پاسخ به این سؤال به استاندارد محصول، روش ساخت مجاز، طراحی، شرایط بارگذاری و خواص مورد نیاز بستگی دارد. بسیاری از فلنجهای صنعتی تحت فشار از مواد فورجشده ساخته میشوند، اما در برخی کاربردها روشهای دیگر نیز میتوانند مجاز باشند. انتخاب باید بر اساس الزامات مهندسی و استاندارد انجام شود.
برای سفارش فلنج چه اطلاعاتی لازم است؟
نوع فلنج، استاندارد، اندازه اسمی، کلاس فشاری، متریال، نوع سطح آببندی، تعداد و الزامات خاص پروژه از اطلاعات اصلی سفارش هستند. در کاربردهای حساس، فشار و دمای طراحی، شرایط سیال و مدارک کیفی مورد نیاز نیز باید مشخص شوند.
قیمت فلنج چگونه تعیین میشود؟
قیمت به متریال، اندازه، کلاس فشاری، نوع فلنج، سطح آببندی، روش ساخت، مدارک و آزمونهای مورد نیاز، تعداد سفارش و شرایط تحویل وابسته است. برای استعلام دقیق، ارائه مشخصات فنی کامل ضروری است.
آیا پترو فیتینگ امکان بررسی فلنج سفارشی را دارد؟
برای بررسی یک فلنج سفارشی، لازم است نقشه مهندسی، استاندارد یا مشخصات فنی، متریال، ابعاد و شرایط سرویس ارائه شوند. امکان ساخت، روش تولید و الزامات کنترل کیفیت باید بر اساس بررسی فنی و توانمندیهای تأییدشده برای همان سفارش مشخص شوند.
جمعبندی: انتخاب مهندسی فلنج، پایه یک اتصال مطمئن
فلنج یکی از اجزای کلیدی در طراحی و بهرهبرداری سیستمهای لولهکشی صنعتی است. انتخاب صحیح آن به شناخت انواع فلنج، استانداردهای ساخت، کلاس فشاری، متریال، سطح آببندی، روش اتصال و شرایط واقعی سرویس نیاز دارد.
در پروژههای نفت، گاز، پتروشیمی و پالایشگاهی، انتخاب فلنج نباید صرفاً بر اساس اندازه، نام متریال یا قیمت انجام شود. انطباق استاندارد، مشخصات فشار و دما، سازگاری گسکت و پیچ و مهره، کیفیت ساخت و مدارک کنترل کیفیت، همگی در عملکرد نهایی اتصال نقش دارند.
پترو فیتینگ با رویکردی مبتنی بر دانش فنی و مهندسی، این راهنما را برای کمک به شناخت دقیقتر فلنجها و تصمیمگیری آگاهانه در خرید تجهیزات صنعتی ارائه میکند.
برای انتخاب یا استعلام فلنج متناسب با پروژه خود، مشخصات فنی، استاندارد، متریال و تعداد مورد نیاز را آماده کنید و برای بررسی سفارش در اختیار پترو فیتینگ قرار دهید.
پترو فیتینگ؛ همراه مهندسی شما در شناخت و تأمین تجهیزات و اتصالات مورد استفاده در صنایع نفت، گاز و پتروشیمی.
...........................
منابع استاندارد برای استناد در مقاله
شما در صفحه فورج و تولید فلنج هستید
در این صفحه از سایت پترو فیتینگ شما با بخشی از محصولات این شرکت که شامل انواع فلنج از سایز "1/2 الی "36 با آلیاژهای
A105 A182 GR(304 ، 316 ، 321 ...) آشنا می شوید .
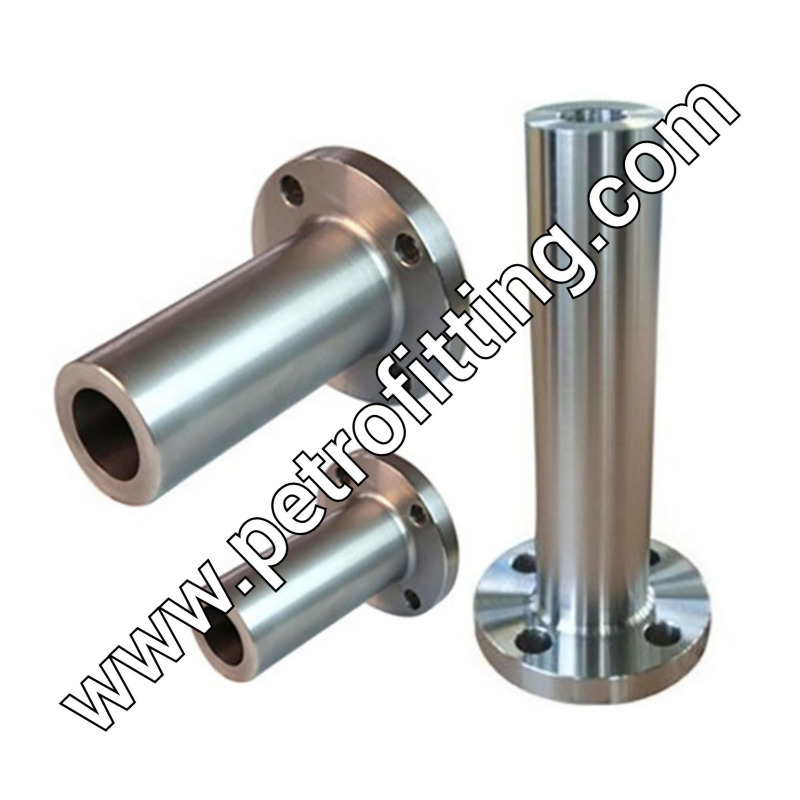
تولید و فورج فلنج گلودار
فلنج گلودار جزو محصولات شرکت پتروفیتینگ میباشد که از سایز "1/2 تا "36 قابل تولید می باشد این کالا در صنایع نفت گاز و پتروشیمی مورد استفاده است که با توجه به محل استفاده در کلاس های کاری مختلف تولید میشود و نیز با توجه به ضخامت لوله ای که بر روی آن نصب میشود ضخامت گلویی فلنج گلودار تعیین میشود.
فشار های تعیین شده برای فلنج گلودار
تولید فلنج گلودار کلاس 150 _300_600_900_1500_2500
رده های تعیین شده برای فلنج های گلودار
تولید فلنج گلودار رده 40 رده80 رده 120 رده 160 رده XXS
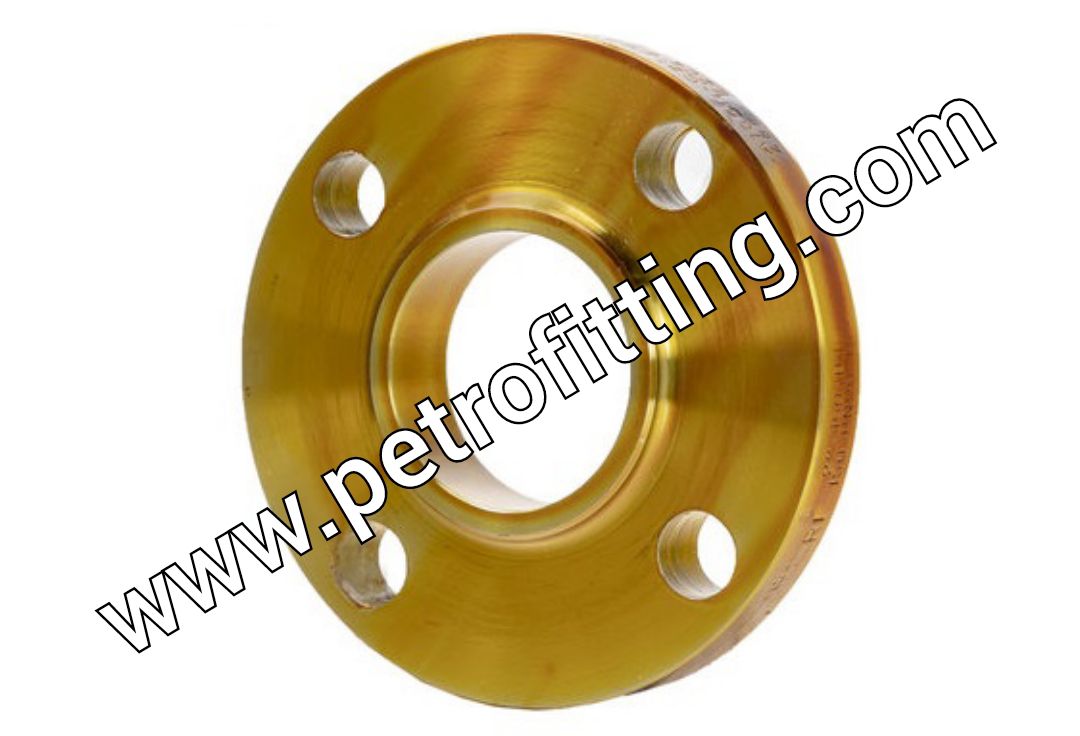
فلنج اسلیپون
فلنج اسلیپون جزو محصولات شرکت پتروفیتینگ میباشد که از سایز "1/2 تا "36 قابل تولید می باشد این کالا در صنایع نفت گاز و پتروشیمی مورد استفاده است که با توجه به محل استفاده در کلاس های کاری مختلف تولید میشود و نیز با توجه به ضخامت لوله ای که بر روی آن نصب میشود ضخامت پله داخل تعیین میشود.
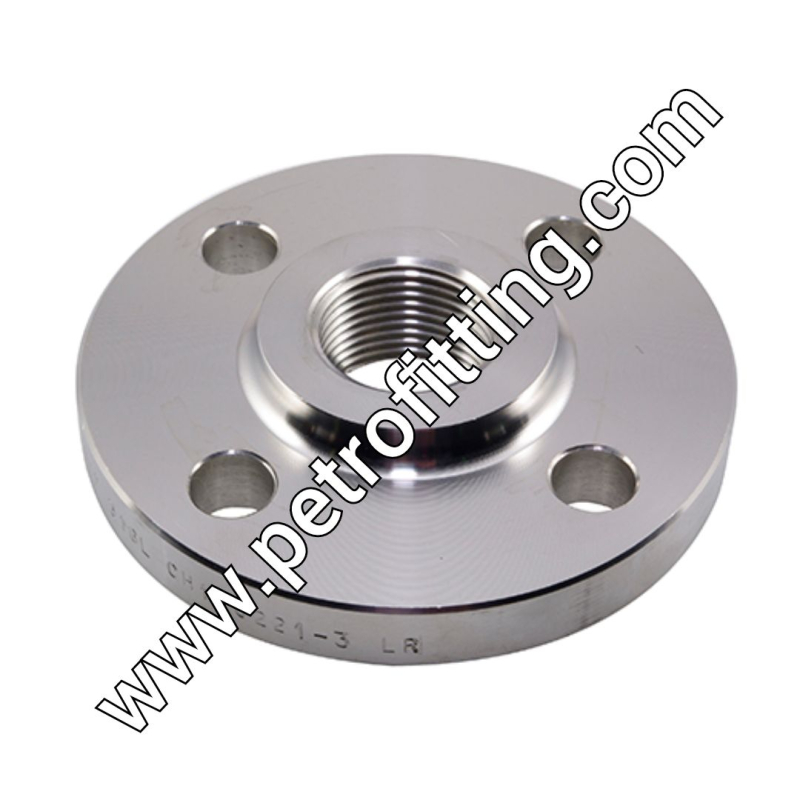
فلنج دنده ای
فلنج دنده ای جزو محصولات شرکت پتروفیتینگ میباشد که از سایز "1/2 تا "10 قابل تولید می باشد این کالا در صنایع نفت گاز و پتروشیمی مورد استفاده است که با توجه به محل استفاده در کلاس های کاری مختلف تولید میشود و نیز با توجه به ضخامت لوله ای که بر روی آن نصب میشود ضخامت پله داخل تعیین میشود.
فشار های تعیین شده برای فلنج دنده ای
تولید فلنج دنده کلاس 150 _300_600_900_1500_2500
پترو فیتینگ تولید کننده فلنج
از سایز "1/8 - "60
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
02133995468
09122115670
پترو فیتینگ نماد اقتدار
